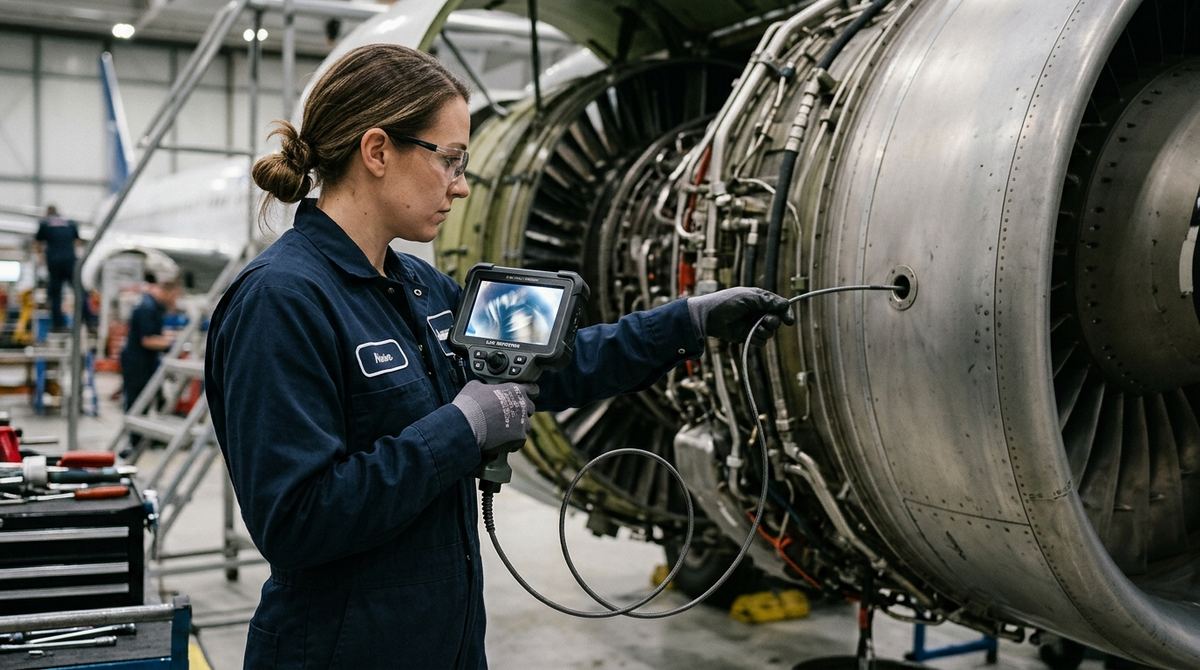
Su una turbina a gas o su un motore aeronautico lo smontaggio è l'intervento più caro che esista: fermo macchina, ore di manodopera specializzata, ricambi, a volte una nuova certificazione. L'ispezione boroscopica, cioè l'esame visivo remoto eseguito attraverso le porte di accesso previste dal costruttore, permette di conoscere lo stato del percorso gas senza smontare, e di decidere su dati invece che su ipotesi. Lo strumento che la rende possibile si chiama boroscopio, videoscopio o, come lo cercano spesso gli addetti alla manutenzione, endoscopio industriale. Il risultato, però, dipende da come si imposta l'ispezione su quel motore molto più che dal nome dello strumento. Per la scelta del videoscopio in generale esiste una guida dedicata ai parametri del videoscopio industriale.
Perché la boroscopia è il controllo di riferimento sui motori
La boroscopia è la forma remota dell'esame visivo (VT), il più antico dei controlli non distruttivi. Il boroscopio di oggi è quasi sempre un videoscopio, cioè una sonda flessibile con sensore d'immagine in punta, illuminazione a LED, articolazione comandata e, sui modelli di fascia alta, misura 3D delle indicazioni. Sul motore, i costruttori prevedono fin dal progetto una serie di porte boroscopiche, fori filettati e tappati distribuiti lungo il percorso gas, che danno accesso agli stadi del compressore, al combustore e agli stadi di turbina.
La ragione per cui la boroscopia sta al centro dei programmi di manutenzione è anzitutto economica. Le zone calde accumulano danno progressivo per fatica termica, ossidazione ed erosione, e l'unica alternativa per vederle sarebbe lo smontaggio. La manutenzione aeronautica europea è regolata dal Regolamento (UE) 1321/2014 sul mantenimento dell'aeronavigabilità, aggiornato dal Regolamento di esecuzione (UE) 2019/1383 che ha introdotto Part-ML e Part-CAMO. In quel quadro le ispezioni boroscopiche compaiono sia come ispezioni programmate agli intervalli definiti dal costruttore, sia come ispezioni straordinarie dopo un evento: sospetta ingestione di corpi estranei (FOD), sovratemperatura o avviamento caldo, stallo del compressore, vibrazioni anomale.
I difetti tipici, zona per zona
Ogni sezione del motore ha i suoi meccanismi di danno, e conoscerli in anticipo fa la differenza tra un'ispezione e una visita guidata.
| Zona | Difetti tipici | Cosa guardare |
|---|---|---|
| Compressore (fan e stadi) | Danni da FOD (nick, dent, tear, curl), erosione dei profili, cricche al bordo d'attacco, sfregamento all'apice (tip rub) | Bordi d'attacco e d'uscita delle palette, radice pala, tracce di contatto su cassa e materiale abradibile |
| Combustore | Cricche termiche, bruciature (burn-through), distorsione, distacco del rivestimento termico (TBC spallation), coking degli iniettori | Liner e cupole, zone attorno ai fori di diluizione, iniettori, accenditori |
| Turbina (NGV e palette) | Cricche da fatica termo-meccanica, ossidazione e corrosione a caldo (sulfidation), perdita di coating, fori di raffreddamento ostruiti, segni di creep, materiale fuso ridepositato | Bordo d'attacco e piattaforme delle palette, bordo d'uscita, tenute, uniformità di colore del coating |
Due conseguenze pratiche discendono dalla tabella. Un danno da FOD trovato nel compressore impone quasi sempre di estendere l'ispezione a valle, perché i frammenti attraversano il motore. E la classificazione pesa quanto il rilevamento. Lo stesso nick sul bordo d'attacco di una paletta può essere accettabile, riparabile per blending o motivo di rigetto a seconda dello stadio, della posizione sulla pala e dei limiti tabellati nel manuale del motore. L'ispettore misura e confronta con i limiti, senza giudicare a occhio.
Accessi, rotazione, conteggio: l'ispezione si prepara prima della sonda
Il manuale del motore stabilisce quali porte boroscopiche usare per ciascuno stadio, con gli adattatori e le guide sonda dedicate. Su molti motori certi stadi si raggiungono solo da una porta e con un'angolazione precisa. Per vedere tutte le palette di uno stadio il rotore va fatto ruotare lentamente e in modo controllato con un attrezzo di rotazione, manuale o motorizzato, mentre la punta della sonda resta ferma e le palette sfilano davanti all'ottica.
Si procede stadio per stadio, contando le palette da un riferimento riconoscibile, così che ogni indicazione sia attribuita a una pala precisa e ritrovata al controllo successivo. Il motore deve essere freddo, con alimentazioni messe in sicurezza e accenditori disabilitati; in ambito aeronautico l'attività è un task del programma di manutenzione approvato, firmato da personale autorizzato. Ogni indicazione si documenta con foto o video, posizione (stadio, pala, zona), misura e confronto con i limiti, e finisce nel fascicolo del motore. Quella tracciabilità permette di seguire la propagazione di una cricca nota invece di rigettare il componente alla prima osservazione.
Sul versante americano una guida citata spesso, l'Advisory Circular FAA AC 43-204 sull'ispezione visiva degli aeromobili, è stata cancellata nell'agosto 2017 senza un documento sostitutivo. I riferimenti pubblici FAA in vigore sono l'AC 43.13-1B, che al paragrafo 5-17 tratta i boroscopi e ricorda che i motori a turbina hanno porte progettate apposta per il loro impiego. C'è poi il manuale FAA-H-8083-30B per i tecnici di manutenzione, che nel capitolo 10 inquadra la boroscopia come un'ispezione visiva a tutti gli effetti.
In ambito industriale, per le turbine a gas della generazione elettrica e dell'oil & gas, il metodo dell'esame visivo diretto e remoto è descritto dalla Sezione V del codice ASME, Articolo 9. Per il visivo remoto l'Articolo 9 chiede una risoluzione almeno equivalente a quella ottenibile a vista diretta, da dimostrare nell'ambito della procedura. Un requisito numerico di risoluzione, con caratteri di altezza definita da leggere sul campione, si trova invece nella Sezione XI, tabella IWA-2211-1, scritta per le ispezioni in esercizio degli impianti nucleari e spesso presa a modello. In Europa i principi generali dell'esame visivo sono nella EN 13018:2016 e le caratteristiche dell'apparecchiatura nella EN 13927:2003, mentre qualificazione e certificazione del personale VT seguono la ISO 9712:2021.
Devi ispezionare turbine o motori?
Indicaci motori o turbine, porte di accesso, difetti attesi e frequenza delle ispezioni: ti proponiamo diametri sonda, ottiche e misura 3D, e li proviamo sul tuo caso reale.
Scrivici via email Scrivici su WhatsAppMisurare le indicazioni: dallo stereo alla misura 3D
La decisione operativa, cioè accettare, riparare, rigettare o ridurre l'intervallo di ricontrollo, dipende dalla dimensione dell'indicazione oltre che dalla sua presenza. I videoscopi adatti alle turbine offrono misura stereoscopica o a proiezione di fase: la punta acquisisce l'immagine da due prospettive, oppure proietta un pattern, e ricostruisce la superficie in tre dimensioni. Si misurano così lunghezza di una cricca, profondità di un'ammaccatura, area di rivestimento mancante e gioco tra apice della pala e cassa.
In pratica conviene verificare tre cose. La prima è l'accuratezza dichiarata alla distanza di lavoro reale, perché le tolleranze peggiorano allontanandosi dal difetto. Seguono la possibilità di validare la misura su campioni di dimensione nota e la ripetibilità tra operatori. Per l'incertezza di una misura fatta con il videoscopio non esiste una norma di metodo, e la prassi è uno studio di ripetibilità e riproducibilità sul pezzo rappresentativo. Una misura 3D validata in questo modo trasforma la boroscopia da controllo qualitativo a dato ingegneristico.
Il boroscopio per turbine e l'endoscopio per motori: i requisiti che contano
Rispetto alla videoscopia generica, l'ambito turbine fissa requisiti precisi, e un boroscopio pensato per l'officina generica raramente li soddisfa tutti. Il diametro della sonda è il primo: 6 mm è il riferimento per qualità d'immagine, luce e robustezza, 4 mm serve per porte e passaggi stretti, e avere sonde intercambiabili sulla stessa unità è un vantaggio operativo concreto. Poi l'articolazione a 360°, che deve essere fine nel comando, tenere la posizione mentre il rotore gira e tornare in neutro in modo affidabile per estrarre la sonda in sicurezza.
Sulla qualità d'immagine pesano sensore ad alta risoluzione, gestione dei riflessi sulle superfici metalliche, illuminazione abbastanza potente per le camere di combustione e ottiche intercambiabili a visione frontale o laterale con profondità di campo adeguata. La misura 3D, stereo o a proiezione di fase, va presa solo con un'accuratezza documentata e verificabile. Contano infine la robustezza della guaina all'abrasione e a carburanti e oli, la tolleranza alla temperatura residua del motore e un software di reporting che permetta di annotare stadio e pala e di confrontare ispezioni successive. Le configurazioni disponibili per questo impiego sono raccolte nella pagina dei videoscopi industriali con sonde da 4 e 6 mm, mentre l'inquadramento della tecnologia è nella pagina su boroscopi ed endoscopi industriali.
Strumento interno o servizio esterno
Molte realtà iniziano affidando le ispezioni boroscopiche a un servizio esterno o al supporto del costruttore. Portare lo strumento in casa diventa razionale quando le ispezioni sono ricorrenti, come su flotte di turbine industriali, nelle officine MRO o nella generazione con fermate programmate, e quando serve rispondere subito dopo un evento senza attendere un tecnico esterno. Il servizio esterno resta preferibile per esigenze episodiche, o quando l'interpretazione richiede competenze sul tipo motore che l'azienda non ha; in aeronautica, in ogni caso, chi può firmare l'ispezione lo stabilisce l'autorizzazione dell'organizzazione di manutenzione. I costi da mettere nel conto, dalla sonda alla riparazione, sono analizzati nell'articolo sui criteri di acquisto e assistenza di un videoscopio industriale. Chi ispeziona anche apparecchi di processo trova un caso diverso nell'ispezione con videoscopio di scambiatori e tubazioni.
Cosa inviarci per una valutazione
Per proporti la configurazione del boroscopio ci servono pochi dati:
- tipo di motore o turbina e stadi da ispezionare;
- porte boroscopiche disponibili, diametri di passaggio e adattatori previsti dal manuale;
- difetti da cercare e se vanno misurati, con i limiti di accettabilità da applicare;
- numero di ispezioni all'anno, programmate e dopo eventi;
- condizioni operative: temperatura residua, oli e carburanti, ambiente di lavoro;
- requisiti di documentazione e di qualifica del personale.
Puoi inviarli via email a info@dipitech.com o su WhatsApp, allegando foto delle porte di accesso o estratti non riservati del manuale.
Domande frequenti sull'ispezione boroscopica di turbine e motori
Cos'è l'ispezione boroscopica di una turbina?
È un esame visivo remoto eseguito con un boroscopio, un videoscopio o un endoscopio industriale inserito nelle porte di accesso previste dal costruttore. La differenza rispetto a un normale controllo visivo sta nel riferimento. Ogni osservazione è legata a uno stadio e a una pala precisi e confrontata con i limiti del manuale del motore, così che due ispezioni a distanza di mesi siano confrontabili.
Quali difetti si rilevano con la boroscopia in un motore aeronautico o in una turbina a gas?
I più frequenti sono danni da corpi estranei nel compressore, cricche termiche e bruciature nel combustore, ossidazione, perdita di coating e fori di raffreddamento ostruiti in turbina. Quelli più difficili da cogliere sono spesso i cambiamenti lenti di colore e di finitura del coating, che si apprezzano solo confrontando immagini riprese con la stessa luce e la stessa angolazione nelle ispezioni successive.
Che diametro di sonda serve a un boroscopio per turbine?
Lo decidono le porte di accesso del motore, che il manuale elenca con i rispettivi adattatori. Prima di scegliere conviene verificare il diametro minimo di passaggio lungo tutto il percorso fino allo stadio da ispezionare, non solo il foro d'ingresso. Una sonda da 6 mm che entra nella porta può non superare il passaggio successivo, e in quel caso serve la 4 mm.
L'ispezione boroscopica sostituisce lo smontaggio del motore?
La boroscopia serve a decidere se lo smontaggio è necessario e quando. Se le indicazioni rientrano nei limiti, il motore resta in esercizio, a volte con un intervallo di ricontrollo ridotto; se li superano, si passa a smontaggio e riparazione. Il valore economico sta proprio nel rinviare o pianificare lo smontaggio con dati misurati.
Serve una qualifica per eseguire ispezioni boroscopiche?
In aeronautica l'ispezione è un compito specialistico svolto da personale autorizzato dall'organizzazione di manutenzione e addestrato sul tipo motore. In ambito industriale la certificazione VT secondo ISO 9712:2021 diventa obbligatoria quando il codice o il committente la prevedono: se serve, va scritta nel capitolato, perché in collaudo non si può pretendere ciò che l'ordine non chiedeva.