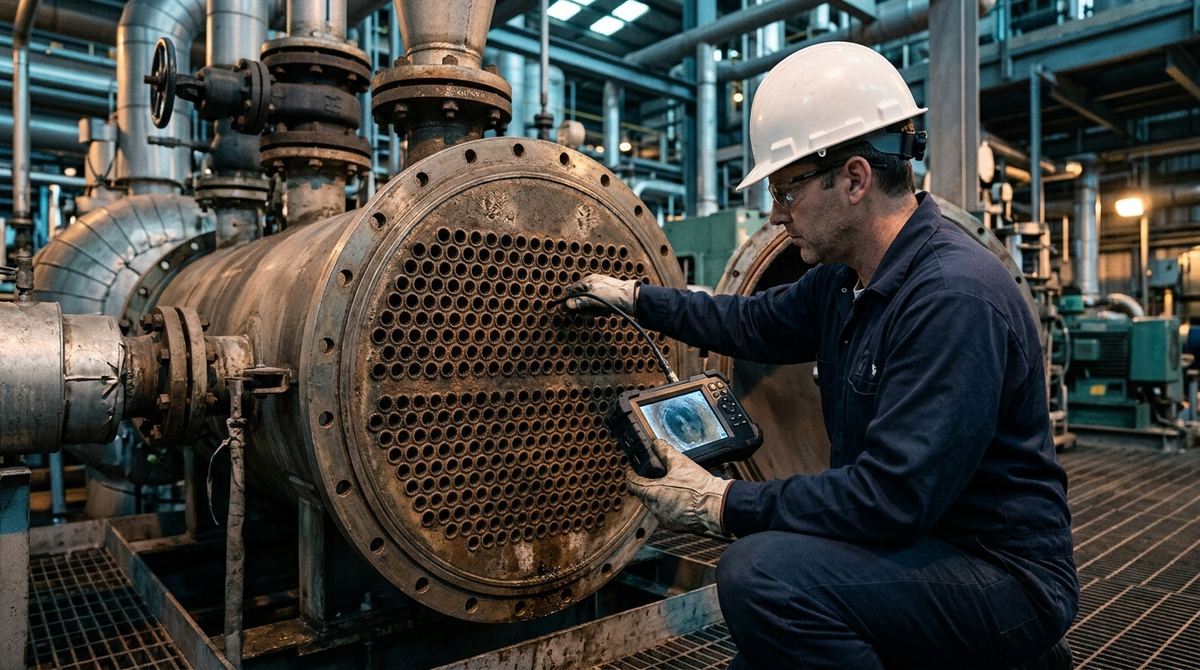
In ogni fermata programmata arriva il momento in cui qualcuno, davanti a uno scambiatore con la testata aperta, deve decidere se il fascio tubiero esce o resta. Il programma della fermata non ha margini per i sospetti. Estrarre un fascio significa gru, flange, guarnizioni nuove, prove finali, giorni interi di finestra occupata, mentre lasciarlo dov'è significa firmarne l'idoneità fino alla fermata successiva. Fino a qualche anno fa quella decisione si prendeva incrociando lo storico, le perdite di scambio termico e l'esperienza di chi conosce l'impianto. Il videoscopio l'ha cambiata alla radice, perché entra nei tubi con le sole testate aperte e riporta l'unica informazione capace di spostare il verdetto: quello che c'è dentro davvero.
Dentro i tubi il danno ha facce diverse
Chi ispeziona scambiatori lato acqua di raffreddamento impara presto a riconoscere una progressione. Il segnale d'allarme di solito è termico e arriva prima di qualunque telecamera, quando lo scambiatore comincia a rendere meno. La API RP 571, la raccolta con cui l'American Petroleum Institute cataloga oltre sessanta meccanismi di danno delle apparecchiature fisse con materiali suscettibili, fattori critici e metodi di ispezione consigliati, indica nel fouling la prima voce da sospettare. Dentro il tubo, il deposito che riduce lo scambio termico raramente è solo un problema di rendimento. Sotto quello strato la chimica locale cambia, e la corrosione sotto deposito lavora coperta. La superficie che il getto d'acqua ha ripulito può sembrare sana, mentre il metallo sotto i depositi residui continua a perdere spessore.
Il caso più subdolo è la corrosione microbiologica, la MIC. Le colonie batteriche costruiscono tubercoli che sembrano semplici incrostazioni. Sotto, nei materiali al carbonio, il danno tipico ha la morfologia del pit dentro il pit, mentre negli inox si sviluppano cavità sub-superficiali con un'apertura piccola in confronto al metallo mancante. Un operatore che si limiti a contare i pit visibili sottostima il danno quasi per costruzione. Per questo la lettura delle immagini richiede la stessa competenza dell'acquisizione, perché il videoscopio documenta la morfologia, ma è la conoscenza dei meccanismi a trasformare l'immagine in una diagnosi. C'è poi un prerequisito che nessuna scheda tecnica può aggirare: un tubo sporco mostra il deposito, non il metallo. L'ispezione si pianifica dopo l'idropulizia del fascio, e la qualità della pulizia decide la qualità della diagnosi.
La sonda la sceglie lo scambiatore
Prima di qualunque confronto tra modelli, la scelta della sonda è un esercizio di geometria. I fasci tubieri costruiti secondo le pratiche TEMA usano una serie di diametri esterni standard in pollici, e tra i più diffusi ci sono 19,05 mm (3/4") e 25,4 mm (1"). Tolto lo spessore di parete, che con i calibri BWG più comuni va da circa 1,2 a 2,8 mm, il diametro interno utile varia all'incirca tra 13,5 e 23 mm, come si ricava dalle tabelle dei calibri BWG. In quel foro devono passare la sonda, la sua illuminazione e abbastanza spazio per non strisciare l'ottica sui depositi. È il motivo per cui le sonde da 4 e 6 mm sono diventate lo standard di fatto dell'ispezione dei fasci, con la versione da 8 mm dove il diametro lo consente e serve più luce.
Le lunghezze pesano quanto i diametri, e vengono sottovalutate più spesso. I tubi di un fascio misurano spesso diversi metri, e una sonda che ispeziona da un'estremità deve coprirne l'intera lunghezza. La lunghezza di lavoro disponibile va quindi confrontata con quella reale dei tubi, letta sui disegni dell'apparecchio, prima ancora di discutere di ottiche. Dentro un tubo dritto l'articolazione della punta conta meno che in una turbina, ma restano decisivi il centraggio dell'ottica e la misura. Le tecniche stereo o a ombra permettono di dimensionare un pit direttamente dall'immagine e di confrontarlo con un criterio di accettazione, invece di archiviare una fotografia e un'opinione. Su come questi requisiti si traducono in specifiche di acquisto, la guida alla scelta del videoscopio scende nel dettaglio.
Dalla piastra tubiera al rapporto finale
Un'ispezione che debba produrre una decisione si costruisce prima di accendere lo strumento. Si parte dagli accessi: quali testate saranno aperte, in che sequenza rispetto alla pulizia, quanto tempo la finestra di fermata concede per ogni apparecchio. Si definisce poi la copertura sulla piastra tubiera, perché l'ispezione completa di centinaia di tubi non sempre è compatibile con i tempi. Allora la selezione segue la logica del danno, privilegiando le zone di ingresso del fluido dove lavora l'erosione, i tubi periferici e le zone di ristagno dove i depositi si accumulano. Contano anche i tubi già tappati nelle fermate precedenti, che raccontano la storia dell'apparecchio. Ogni tubo ispezionato va identificato sulla mappa della piastra con il suo esito, perché il valore del rapporto sta nel confronto con la fermata successiva.
Su procedura e documentazione il riferimento è la Sezione V del codice ASME, Articolo 9, che disciplina l'esame visivo diretto e remoto, dai requisiti del personale all'illuminazione, dalla procedura scritta alla registrazione dei risultati. I criteri di accettazione oltre i requisiti del codice sono oggetto di accordo tra le parti contraenti, e conviene fissarli prima dell'ispezione, perché davanti alle immagini diventano una trattativa. In Europa i principi generali del controllo visivo, diretto e remoto, sono raccolti nella EN 13018:2016, e la qualifica del personale VT segue la ISO 9712:2021 quando il capitolato la richiede.
Per collocare il controllo nel tempo serve il codice giusto. Il fascio tubiero fa parte di un recipiente in pressione, quindi ricade nella API 510 (11ª edizione, 2022), con le pratiche d'ispezione della API RP 572 (5ª edizione, 2023). La API 570 (5ª edizione, 2024) vale invece per le tubazioni di processo. In entrambi i codici l'intervallo delle misure di spessore non può superare la metà della vita residua calcolata, oltre al massimo fissato per il tipo o la classe dell'apparecchio. Quel tetto legato alla vita residua è la parte intelligente della regola, perché accorcia gli intervalli esattamente dove la corrosione corre. Chi salta la pianificazione ritrova il tempo risparmiato sotto forma di immagini non riferibili, che nessuno, sei mesi dopo, saprà collocare su un tubo preciso.
Sulle tubazioni di processo il metodo cambia poco, gli accessi molto. Si entra da una flangia aperta, da una valvola smontata, da un bocchello, e la scelta dei punti segue ancora i meccanismi di danno. La API RP 571 concentra la corrosione localizzata nei punti di iniezione, nelle gambe morte dove il fluido ristagna e a valle dei cambi di direzione, ed è lì che conviene puntare l'ottica. Il videoscopio rende di più proprio dove la misura di spessore dall'esterno è cieca o poco pratica. Succede nella verifica della radice delle saldature su linee nuove prima della messa in servizio, nella ricerca di depositi e ostruzioni, nella conferma visiva di un'indicazione che gli spessimetri hanno segnalato su un punto di controllo. E anche qui vale la logica del confronto nel tempo: un'immagine riferita a un punto preciso della linea, ripetuta a ogni fermata, vale più di cento immagini generiche.
Quello che la telecamera non misurerà mai
Un fornitore serio lo dice prima che tu lo scopra: il videoscopio vede la superficie, e dalla superficie lo spessore non si ricava. La misura stereo dimensiona un pit che affiora, ma non dice quanta parete resta sotto, non vede l'assottigliamento dal lato mantello, non quantifica la perdita di metallo distribuita. Per quei numeri servono altri metodi: gli ultrasuoni per la misura di spessore, la tecnica IRIS per la mappatura completa della parete del tubo, le correnti indotte per lo screening veloce dei materiali non ferromagnetici. Nel flusso di lavoro maturo i metodi si susseguono. Prima il videoscopio, come screening diagnostico che classifica i tubi e individua i meccanismi di danno, poi le tecniche quantitative, concentrate sui tubi che lo screening ha segnalato. Chiedere alla telecamera un dato di spessore è un errore di impostazione, mentre usarla per decidere dove misurare è il suo mestiere.
Vuoi vederlo su un tuo scambiatore?
Indicaci apparecchi, diametri e lunghezze dei tubi, e organizzeremo una dimostrazione in campo con sonde nei diametri giusti, misure su difetti reali e un formato di rapporto concordato con il tuo ispettore.
Scrivici via email Scrivici su WhatsAppIl conto della fermata si fa in giorni
L'economia dell'ispezione videoscopica non ha bisogno di cifre inventate, perché il ragionamento sta in piedi da solo. Aprire le testate è un lavoro di ore; estrarre un fascio è un lavoro di giorni, e i giorni di una fermata programmata sono la risorsa più contesa dell'impianto. Ogni fascio estratto "per sicurezza" e trovato sano è una finestra di gru e manodopera specializzata spesa per confermare un dubbio; ogni fascio lasciato in servizio senza guardarci dentro è una scommessa che si riscuote alla fermata dopo. Lo screening videoscopico riduce entrambe le code. I fasci si classificano per condizione reale, le estrazioni e i ritubaggi si concentrano dove il danno c'è, e i materiali si ordinano in anticipo, quando i tempi di approvvigionamento dei tubi sono ancora compatibili con il calendario. Il rendimento dell'operazione cresce con la qualità della diagnosi, ed è per questo che strumento, pulizia e competenza di lettura vanno considerati un pacchetto unico. Lo stesso approccio, portato su turbine e motori, è raccontato nella guida all'ispezione boroscopica di turbine.
Vederlo funzionare sul proprio impianto
La prova più onesta di un videoscopio, che in molti reparti di manutenzione si chiama endoscopio industriale o videoendoscopio, si fa su uno scambiatore vero, con i suoi tubi, i suoi depositi e la sua storia. DIPITECH, nella sua gamma di boroscopi ed endoscopi industriali, distribuisce videoscopi industriali con sonde intercambiabili nei diametri e nelle lunghezze richiesti dai fasci tubieri, e imposta la valutazione con una dimostrazione in campo. Si sceglie un apparecchio rappresentativo e si verifica che la sonda copra davvero diametri e lunghezze dei tubi. Poi si acquisiscono immagini e misure su difetti reali e si costruisce insieme il formato di rapporto che l'ispettore e il cliente finale dovranno accettare. Come confrontare le offerte sul costo a tre anni e sull'assistenza è spiegato nell'articolo sui criteri di acquisto di un videoscopio industriale.
Cosa inviarci per una valutazione
Per preparare una dimostrazione utile ci servono pochi dati sugli apparecchi:
- tipo di scambiatore (fascio estraibile, piastre tubiere fisse, tubi a U) e fluidi lato tubi e lato mantello;
- diametro esterno, spessore o calibro BWG e lunghezza dei tubi, numero di tubi;
- meccanismi di danno sospettati e storico delle fermate (tubi tappati, perdite, fouling);
- modalità e tempi di pulizia prima dell'ispezione e durata della finestra di fermata;
- per le tubazioni: diametri, accessi disponibili (flange, valvole, bocchelli) e lunghezze da percorrere;
- codice o procedura di riferimento e formato del rapporto richiesto.
Puoi inviarli via email a info@dipitech.com o su WhatsApp, allegando schede tecniche o disegni degli apparecchi.
Domande frequenti sull'ispezione videoscopica di scambiatori e tubazioni
Cosa si vede con un videoscopio dentro i tubi di uno scambiatore?
Dopo una pulizia adeguata del fascio, il videoscopio mostra lo stato reale della superficie interna: depositi e fouling residui, pitting, corrosione sotto deposito, tubercoli tipici della corrosione microbiologica (MIC), erosione nelle zone di ingresso, cricche visibili e danni meccanici. Sono i meccanismi di danno che API RP 571 cataloga per gli scambiatori lato acqua di raffreddamento. Il dettaglio che decide la lettura è il confronto tra tubi vicini ripresi con la stessa luce: una differenza di colore o di finitura tra tubi della stessa zona dice spesso più di un singolo pit isolato.
Che sonda serve per ispezionare un fascio tubiero?
Dipende dalla geometria del fascio. Con i tubi da 3/4" e da 1", tra i più diffusi, il diametro interno utile varia all'incirca tra 13,5 e 23 mm a seconda del calibro. Le sonde da 4 e 6 mm sono il compromesso pratico tra accesso, luce e qualità d'immagine. Sulla lunghezza c'è un margine che si dimentica: se le testate si aprono entrambe e il tubo si ispeziona dai due lati, la lunghezza di lavoro necessaria si dimezza, al prezzo di un secondo accesso.
Il videoscopio misura lo spessore residuo del tubo?
No. Il videoscopio vede la superficie interna e, con le tecniche di misura stereo o a ombra, dimensiona quello che affiora: diametro e profondità locale di un pit, estensione di un'area danneggiata. Non quantifica però lo spessore di parete residuo né la perdita di metallo dal lato esterno del tubo: per quello servono gli ultrasuoni, la tecnica IRIS o le correnti indotte. Il flusso di lavoro corretto usa il videoscopio come screening diagnostico per decidere dove e con quale tecnica misurare.
Quali riferimenti normativi si applicano all'ispezione visiva remota?
Per il metodo vale la Sezione V del codice ASME, Articolo 9, e in Europa la EN 13018:2016; per gli intervalli, la API 510 per scambiatori e recipienti, la API 570 per le tubazioni. Un dettaglio utile in fase d'ordine è che i criteri di accettazione oltre i requisiti del codice si concordano tra le parti, quindi il capitolato deve dire che cosa fa tappare o sostituire un tubo prima che l'ispezione cominci.
Quando conviene l'ispezione videoscopica rispetto all'apertura completa?
Quando la decisione da prendere è tra estrarre o lasciare il fascio e le testate si possono aprire, cioè quasi sempre in una fermata programmata. Il caso in cui l'ispezione dall'interno non basta è quello del danno lato mantello o della perdita di spessore distribuita: lì la telecamera indica i tubi sospetti, ma la conferma arriva dalle tecniche di misura o dall'estrazione.