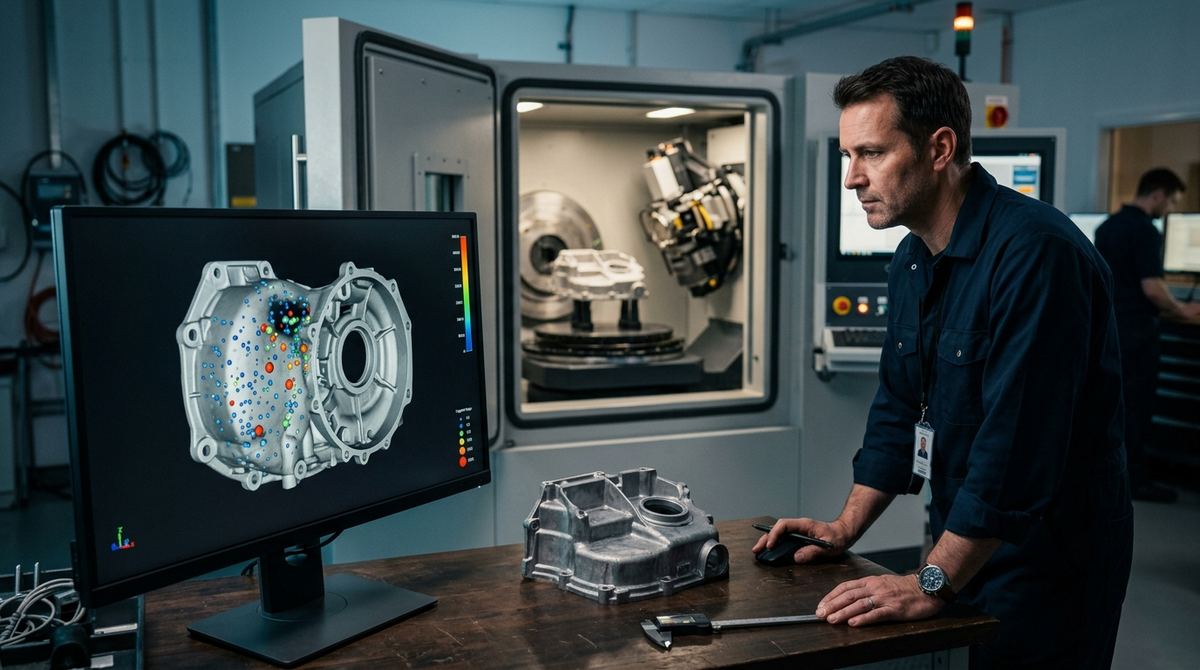
Il poro che manda al macero una pressofusione quasi mai si vede al controllo finale del grezzo. Lo scopre la macchina utensile, quando la fresatura del piano di tenuta apre una cavità che stava mezzo millimetro sotto la superficie. A quel punto il pezzo ha già assorbito tutto il suo costo, tra metallo, ciclo di stampaggio e lavorazione. La porosità diventa critica solo in rapporto a ciò che le sta intorno, cioè la superficie che verrà asportata, il canale in pressione da tenere, la sezione che lavora a fatica. Per giudicarla bisogna sapere dove sta e quanto è grande davvero. È l'informazione che una proiezione radiografica non possiede e che la tomografia computerizzata industriale restituisce.
Un poro non vale l'altro
Nessuno dei destini di un getto poroso dipende soltanto dal volume totale dei vuoti. Il più frequente è la lavorazione meccanica: un poro innocuo nel grezzo diventa un cratere sul piano di tenuta quando l'utensile asporta il sovrametallo, e spesso lo si scopre in linea di montaggio o dal cliente, nel momento peggiore. Poi c'è la tenuta, e nei getti per circuiti idraulici e di raffreddamento conta la porosità interconnessa, il cammino che il fluido può percorrere attraverso la parete, molto più della singola cavità isolata. Il terzo destino è la fatica.
Su quest'ultima la letteratura è netta. Studiando leghe Al-Si da fonderia, Gao, Yi, Lee e Lindley (Fatigue & Fracture of Engineering Materials & Structures, 2004) hanno mostrato che l'innesco della cricca dipende insieme dalla dimensione del poro e dalla sua vicinanza alla superficie. Serrano-Munoz e colleghi (Scientific Reports, 2017) hanno seguito la propagazione in tomografia di sincrotrone e quantificato quanto pesi la posizione. I difetti in superficie o appena sotto dominano l'innesco anche quando sono fino a dieci volte più piccoli di quelli interni. In officina vuol dire che un poro da 300 µm nel cuore di una sezione massiccia può non contare nulla, mentre uno da 100 µm sotto una superficie lavorata può decidere la vita del componente. Giudicare la porosità richiede quindi due coordinate, dimensione e posizione, e il metodo di controllo più diffuso ne possiede una sola.
Dove la proiezione si ferma
Una radiografia è un'ombra: tutto ciò che il fascio attraversa lungo lo spessore collassa su un'unica immagine. Per rilevare funziona benissimo, e i riferimenti normativi lo hanno reso un linguaggio contrattuale maturo. La ASTM E505-22 fornisce radiografie di riferimento per le pressofusioni di alluminio e magnesio, organizzate in serie a quattro livelli di severità crescente per porosità da gas, porosità da ritiro, giunzioni fredde, inclusioni e film di ossido. I criteri di accettazione si specificano poi nei termini di quelle radiografie. La ASTM E2422 ne è l'evoluzione digitale per i getti di alluminio, con tredici immagini di riferimento su otto gradi di severità, distribuite come file TIFF a 16 bit o DICONDE. Le classi di spessore sono due, 6,35 mm per pareti fino a 12,7 mm e 19,1 mm per pareti da 12,7 a 51 mm. Come si imposta e si interpreta il controllo radiografico dei getti è materia della nostra guida su radiografia di saldature e fusioni.
Il limite sta nel tipo di verdetto che la proiezione può emettere. Questi riferimenti classificano la severità apparente dell'immagine, e due getti con lo stesso grado radiografico possono nascondere distribuzioni di porosità molto diverse, perché indicazioni a profondità differenti si sovrappongono nella stessa ombra. Un poro appena sotto la superficie lavorata è indistinguibile da uno identico a metà parete. Finché il criterio riguarda la quantità complessiva di difetto, la radiografia industriale resta lo screening più rapido ed economico che esista. Quando il disegno lega l'accettabilità alla posizione, alla proiezione manca la terza coordinata.
Il limite di porosità lo scrive chi firma il disegno
La tomografia ricostruisce, da centinaia di proiezioni acquisite intorno al pezzo, un volume in cui ogni poro esiste come oggetto misurabile: ha una posizione nelle tre coordinate, una forma, un volume, una distanza dalla superficie funzionale più vicina. Quello che il volume non contiene è il verdetto. Chi cerca una norma che dica quanta porosità è ammessa in un getto esaminato in tomografia non la trova, e conviene saperlo prima di scrivere un capitolato. La serie ISO 15708, riemessa per intero fra l'ottobre 2024 e il giugno 2025, è una norma di tecnica. La parte 2 tratta principi, apparecchiature e campioni, la 3 l'esecuzione e l'interpretazione, la 4 la qualifica del sistema rispetto al compito di prova. Nessuna fissa livelli di accettazione. La parte 2 dice anzi una cosa che un ufficio acquisti non si aspetta. Definisce la tomografia un procedimento di prova indiretto e chiede che le misure assolute, la dimensione di una disomogeneità per esempio, si fondino sul confronto con altri metodi di misura.
Il limite sta altrove, e ha un autore. La direttiva tedesca BDG P 203, edizione dicembre 2019, valida per i getti in leghe di alluminio, magnesio e zinco, fornisce la grammatica con cui il requisito si scrive a disegno, cioè la chiave di porosità. Il foglio gemello P 202 classifica invece la porosità sulle immagini di sezione. I valori la P 203 non li fornisce. I volumi su cui si misura vanno concordati tra fornitore e cliente, orientati alle sollecitazioni locali e riportati sul disegno. Quanto pesi quella scelta lo mostra la direttiva stessa con un provino di alluminio: 0,34% di porosità riferita all'intero pezzo, 0,38% in una zona delimitata a mano, 7,59% nel cubo di riferimento collocato dove i vuoti si addensano. Stesso provino, stessa scansione, e fra il primo numero e il terzo corre un fattore superiore a venti.
Dal disegno il criterio scende nel software, e lì diventa tre campi che qualcuno deve compilare. Uno è il volume di riferimento, appena visto. Un altro è la soglia sotto la quale un poro non si conta, la lettera U della chiave. È un requisito del cliente, e dove manca il conteggio si ferma dove si ferma la risoluzione della scansione, cioè in un punto diverso per ogni laboratorio. L'ultimo è l'algoritmo che separa il vuoto dal metallo. La direttiva ne elenca diversi: la soglia globale posta a metà fra il picco dell'aria e quello del materiale, detta Iso-50%, i metodi di Otsu e di Kittler-Illingworth, le soglie locali che si adattano all'intorno. E documenta un caso in cui la più usata fallisce, un cilindro a gradini pieno di pori da gas nel quale l'indurimento del fascio schiarisce i gradini superiori e l'Iso-50% non riesce a segmentarli. Se la segmentazione sia riuscita lo giudica a vista un esaminatore esperto, e nel dubbio si confronta con una sezione metallografica.
È su questo terzo campo che nascono le contestazioni, per una ragione documentale. Nel rapporto di prova minimo previsto dalla direttiva compaiono la risoluzione ottenuta sul pezzo, il contrasto e un'immagine della stessa sezione con e senza segmentazione. Il nome del software, la versione e l'algoritmo stanno invece nella documentazione interna, che il laboratorio consegna solo se lo si è pattuito. Come due laboratori arrivino così a due percentuali diverse sullo stesso getto, e quali righe aggiungere all'ordine per evitarlo, è il tema dell'articolo porosità in tomografia: stesso getto, due numeri diversi.
Per una fonderia la conseguenza più concreta resta la lavorazione virtuale. Sovrapponendo il CAD al volume ricostruito si simula l'asportazione del sovrametallo e si vede in anticipo quali pori affioreranno sulle superfici finite, prima di occupare un centro di lavoro. La misura dimensionale è un altro mestiere, con un altro riferimento, la linea guida VDI/VDE 2630 Blatt 2.1:2015-06 sull'incertezza specifica del compito, ed è trattata nell'articolo sulla metrologia CT delle geometrie interne.
Quanto piccolo si vede: la regola dei voxel, con i numeri
Prima di scrivere "nessun poro oltre 100 µm" su un disegno, o di ordinare un'analisi porosità in tomografia, conviene fare un conto che molti capitolati saltano. La risoluzione utile di una scansione si misura in voxel, il pixel tridimensionale della ricostruzione, e le soglie da conoscere sono due. La BDG P 203 fissa il minimo teorico: in condizioni ideali un dettaglio si riconosce da due o tre voxel per lato. Per rilevarlo in modo affidabile ne servono di più. Yosifov e colleghi (NDT&E International 162, 2026) hanno scansionato campioni in lega di alluminio a 10, 20, 35 e 70 µm, usando la scansione più fine come riferimento. Il diametro equivalente rilevato con il 90% di probabilità e il 95% di confidenza è risultato di 100 µm con voxel da 20 µm e di 235 µm con voxel da 35 µm. Sono cinque voxel nel primo caso, quasi sette nel secondo. Lo stesso studio mostra che a risoluzione più bassa l'effetto di volume parziale gonfia le dimensioni dei difetti e ne altera la forma, con una sfericità media che sale da circa 0,80 a 0,87.
Ne discende la regola che usiamo in tutti gli articoli sulla tomografia: il voxel massimo da scrivere in capitolato si ottiene dividendo per cinque, o per sette se il voxel è grosso, il poro più piccolo che si vuole garantire. Un esempio svolto chiarisce che cosa comporta. Un carter largo 60 mm, inquadrato per intero su un rivelatore da 2.000 pixel, produce voxel da circa 30 µm, e la rilevazione affidabile parte quindi da pori di 150-200 µm. Con quella scansione un requisito da 100 µm non si può garantire. Per arrivarci servono voxel fra 15 e 20 µm, cioè un campo inquadrato di 30-40 mm. Si scansiona la sola regione critica a ingrandimento maggiore, accettando tempi più lunghi, oppure si rinegozia la soglia. Il conto va fatto mentre si scrive il criterio, con il pezzo e la sua geometria davanti; farlo dopo, davanti a un referto contestato, costa molto di più.
Vuoi sapere quale voxel serve al tuo getto?
Inviaci disegno, lega, dimensioni e il poro più piccolo da garantire nella zona critica: ti diciamo se una scansione lo può garantire e organizziamo una scansione CT dimostrativa su un tuo getto, senza impegno. Preventivo su misura in 24 ore.
Scrivici via email Scrivici su WhatsAppRadiografia e tomografia nello stesso capitolato, senza mescolarle
Il passaggio alla CT non abolisce i riferimenti radiografici, che restano il criterio giusto quando il controllo è radiografico; chiede però di tenere separati i due linguaggi. Specificare "porosità secondo ASTM E505" e poi verificare in tomografia produce contestazioni, perché la severità in proiezione e il volume segmentato misurano cose diverse. Un criterio CT ben scritto mette a disegno, accanto alla chiave P 203 con zone e soglie, il voxel massimo di scansione ricavato con la regola appena vista. Per metodo di segmentazione, regole di calcolo e contenuti del rapporto rimanda poi alla specifica di fornitura. La qualifica del sistema rispetto al compito, quando serve dimostrarla, si appoggia alla ISO 15708-4:2025.
Nella maggior parte delle fonderie le due tecniche convivono. La radiografia digitale o la radioscopia industriale controllano la produzione, la tomografia fa da riferimento in avviamento stampo, nelle qualifiche e sui lotti contestati, e serve a tarare il giudizio radiografico sulle zone che contano. Se le scansioni debbano restare un servizio esterno o diventare un sistema interno lo decidono volumi e tempi di risposta, e il conto è sviluppato nell'articolo su tomografia CT industriale: acquisto o servizio esterno.
Il primo passo è un'analisi tomografica su un getto vero
Chi produce o compra getti con superfici lavorate, zone di tenuta o sezioni a fatica, e oggi li giudica solo in proiezione, ha un modo semplice per capire quanto gli manca. Basta far scansionare un getto scartato a valle, in lavorazione o in prova di tenuta, e confrontare la mappa 3D della porosità con quello che il controllo attuale aveva visto. È il modo in cui DIPITECH imposta la valutazione, con il servizio di analisi tomografica conto terzi. Si esaminano disegno e criteri contrattuali in essere, si esegue una scansione dimostrativa su un tuo getto con report di porosità per zona funzionale e condizioni di misura dichiarate, e si dice con franchezza quando la radiografia che hai già è sufficiente.
Cosa inviarci per una valutazione
Per dirti quale voxel serve e come impostare l'analisi della porosità bastano pochi dati, purché precisi:
- disegno del getto con le zone funzionali (tenuta, superfici lavorate, sezioni a fatica);
- lega, processo (pressocolata, conchiglia, sabbia) e spessori di parete;
- requisito di porosità attuale, anche solo come riferimento radiografico (per esempio un grado ASTM E505);
- poro più piccolo da garantire in ciascuna zona;
- volumi, frequenza dei controlli e tempo di risposta che ti serve;
- eventuali getti già scartati in lavorazione o in prova di tenuta, da usare come campioni.
Puoi inviarli via email a info@dipitech.com o su WhatsApp, allegando disegni o foto.
Una porosità si giudica per dove sta rispetto a ciò che deve reggere, prima ancora che per quanto è grande, e in proiezione la posizione non esiste. Se il tuo disegno lega l'accettabilità a una zona, il prossimo passo è una scansione con il voxel giusto per quella zona. Per i fondamenti della tecnica, dai parametri di scansione agli artefatti, c'è la guida alla tomografia industriale CT.
Domande frequenti su CT e porosità delle fusioni
La radiografia 2D non basta per controllare la porosità di un getto?
Per buona parte della produzione basta, ed è il criterio contrattuale più diffuso. Le radiografie di riferimento ASTM E505-22 per le pressofusioni di alluminio e magnesio e le immagini digitali ASTM E2422 per i getti di alluminio classificano la severità della porosità in proiezione. La proiezione però non dice a che profondità sta un poro. Quando il disegno lega l'accettabilità alla posizione, come per superfici da lavorare, zone di tenuta e sezioni a fatica, serve il volume ricostruito.
Qual è il poro più piccolo che una tomografia industriale riesce a rilevare?
Il minimo teorico, secondo la BDG P 203, è di 2-3 voxel per lato in condizioni ideali. Per una rilevazione affidabile ne servono di più. Su campioni in lega di alluminio Yosifov e colleghi (NDT&E International 162, 2026) hanno misurato 100 µm al 90% di probabilità e 95% di confidenza con voxel da 20 µm, e 235 µm con voxel da 35 µm. In pratica il voxel massimo si ottiene dividendo per 5-7 il poro da garantire: per 100 µm, un voxel fra 15 e 20 µm.
Esiste una norma che fissa la porosità ammessa in tomografia?
No. La serie ISO 15708, riemessa fra il 2024 e il 2025, tratta principi, esecuzione, interpretazione e qualifica del sistema, non i livelli di accettazione. La direttiva BDG P 203 dà la sintassi con cui il requisito si scrive a disegno, cioè la chiave di porosità, e lascia valori e volumi di riferimento all'accordo fra cliente e fonderia. Il limite, quindi, lo scrive chi firma il disegno.
Il controllo CT della porosità si fa su tutti i pezzi o a campione?
Nella maggior parte dei casi a campione, con logica di controllo di processo. Il controllo è intensivo all'avviamento dello stampo e durante la messa a punto dei parametri, poi si dirada quando il processo è stabile, con la radiografia 2D in linea come screening e la CT come riferimento per la correlazione. Il controllo al 100% in CT si giustifica per componenti critici ad alto valore, dove il costo della scansione è piccolo rispetto a quello di un difetto sfuggito.
Un poro interno è meno pericoloso di uno vicino alla superficie?
Per la fatica in genere sì. Nelle prove in tomografia di sincrotrone di Serrano-Munoz e colleghi (Scientific Reports, 2017) le cricche nate da difetti superficiali hanno sempre superato quelle interne, anche con difetti superficiali fino a dieci volte più piccoli. Gli autori suggeriscono anzi che i difetti interni dei getti potrebbero essere tollerati più di quanto ammettano le norme attuali. È uno dei motivi per cui ha senso scrivere soglie diverse per zona.