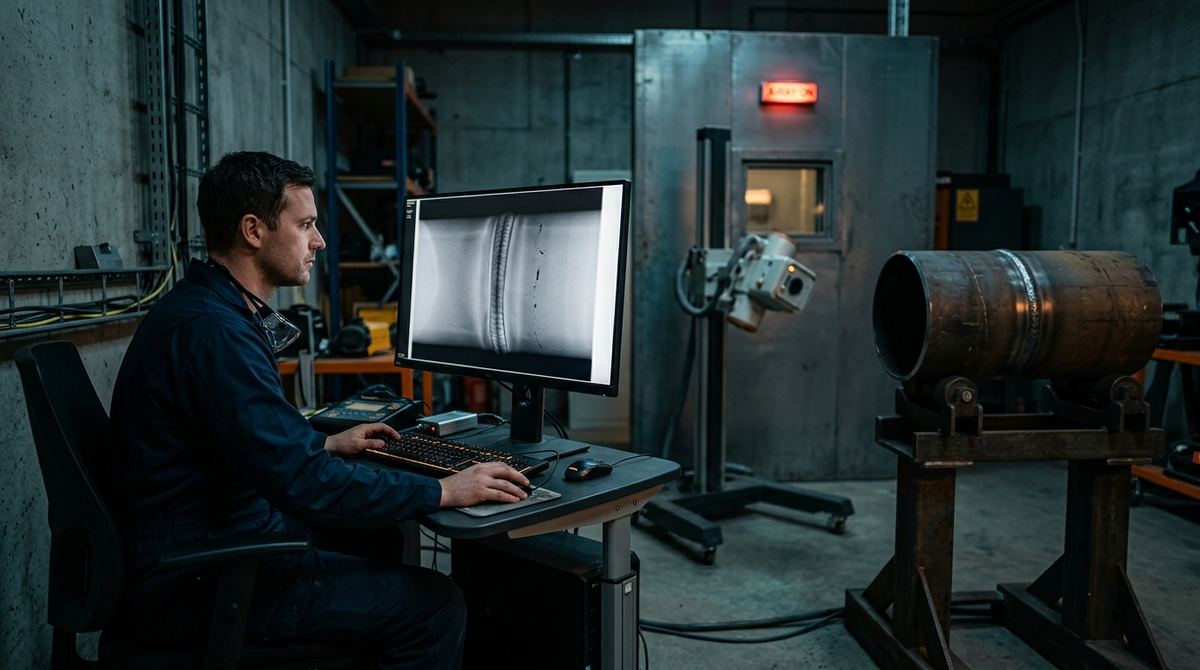
Sullo schermo o sul negativoscopio, lo stesso segno scuro può essere una porosità innocua, una scoria al limite dell'accettabilità o l'inizio di una cricca che condanna il giunto. Una radiografia industriale è una mappa di attenuazione, e va letta con metodo. Prima ancora dell'interpretazione viene però la tecnica: un'immagine esposta con la geometria sbagliata o con l'IQI mal posizionato non dimostra nulla, per quanto nitida appaia.
I tre casi tipici che seguono partono dal pezzo. Il primo è la radiografia delle saldature testa a testa di tubazioni, il secondo riguarda i getti colati in sabbia e pressofusi, il terzo l'impostazione dell'esposizione, comune a entrambi. La scelta fra pellicola, CR e DR ha un approfondimento suo, il confronto CR o DR nella radiografia industriale, mentre qui contano geometria, indicatori di qualità d'immagine e lettura dei difetti.
Chi ha già deciso lo scarto, molto prima della radiografia
La lettera che decide quante saldature verranno rifatte la scrive chi compila il capitolato, spesso senza sapere quanto costi, e al radiografo arriva come un dato di fatto. È il livello di qualità di ISO 5817, B, C o D, e da quella singola lettera discende il resto. Le tabelle 2 e 3 della ISO 10675-1:2021, una per la pellicola e una per i detettori digitali, legano poi ciascun livello a una classe di tecnica e a un livello di accettazione. Al livello B corrispondono la classe B e il livello di accettazione 1. Al livello C ancora la classe B e il livello 2, con una nota che sulle saldature circonferenziali ammette il numero minimo di esposizioni della classe A. Al livello D vanno la classe A, quella di base, e il livello 3. Chiedere B o C significa quindi pagare la tecnica migliorata, con distanze maggiori e tempi più lunghi, e solo il livello D lascia la tecnica base.
Conviene dire che cosa non fa ciascuna di queste norme, perché è l'equivoco più diffuso nei capitolati. ISO 17636 non contiene criteri di accettazione: la seconda parte, quella digitale, lo dichiara nel proprio campo di applicazione e rimanda alla serie ISO 10675. La prima dice come si fa l'immagine e come si dimostra che è leggibile, la seconda che cosa si scarta. ISO 17635 guida la scelta del metodo e delle tecniche, e nell'edizione 2025 avverte che i livelli di accettazione non sono la traduzione automatica dei livelli di qualità. Un ordine che chiede «radiografia secondo ISO 17636» e nient'altro compra una fotografia senza il giudizio.
Nelle specifiche ben scritte compare poi un dettaglio che vale intere commesse e che quasi nessun preventivo nomina. I livelli di accettazione 2 e 3 possono essere specificati con il suffisso X. In quel caso qualunque indicazione più lunga di 25 mm è inaccettabile, a prescindere da quanto consentirebbero i calcoli del livello. Basta quel suffisso perché il tasso di rilavorazione di un lotto cambi segno. Chi riceve un capitolato dovrebbe cercare quella X prima di quotare, e chi lo scrive dovrebbe sapere che la sta scrivendo.
Per l'alluminio la coppia cambia: i tipi di imperfezione e i livelli di qualità vengono da ISO 10042, i livelli di accettazione dalla seconda parte della ISO 10675. Citare ISO 5817 su un giunto in lega leggera è un errore frequente nei documenti di gara. Le fusioni seguono una strada ancora diversa, per confronto con radiografie di riferimento, ed è il secondo dei casi che seguono. Un elemento resta comune a tutti, la sensibilità raggiunta, che si dimostra con gli indicatori di qualità d'immagine della serie ISO 19232. La catena completa, con la carpenteria secondo EN 1090-2 e la compensazione di classe nel digitale, è nell'approfondimento su chi decide i livelli di accettazione ISO 10675.
Primo caso: radiografia delle saldature di tubazioni, la geometria di esposizione
Lo scenario tipico sono giunti circonferenziali su tubazioni di centrale o su una linea di trasporto, con diametri da 25 a 400 mm, spessori da 3 a 20 mm e saldature TIG, a elettrodo o a filo. La prima decisione è la geometria di esposizione, che ISO 17636-1 codifica in poche famiglie e che dipende soprattutto da dove si può mettere la sorgente.
| Tecnica | Quando si usa | Copertura del giunto |
|---|---|---|
| Parete singola, immagine singola (SWSI), sorgente al centro | Accesso al centro del tubo, con un crawler sulle condotte | Una sola esposizione per l'intera circonferenza, con il fascio che attraversa una parete |
| SWSI con rivelatore interno | Sorgente esterna, accesso interno solo per il rivelatore | Più esposizioni a settori |
| Doppia parete, immagine singola (DWSI) | Diametri maggiori, indicativamente oltre 100 mm, senza accesso interno | Si interpreta solo la parete lato rivelatore; almeno tre esposizioni a 120 gradi, spesso di più |
| Doppia parete, doppia immagine (DWDI) ellittica | Piccoli diametri, indicativamente fino a 100 mm, e spessori sottili | Cordone proiettato come un'ellisse, entrambe le pareti nella stessa immagine; di norma due esposizioni a 90 gradi |
| DWDI sovrapposta | Quando l'ellisse non si separa, per cordone largo rispetto al diametro | Almeno tre esposizioni sfalsate |
La sorgente al centro è la geometria migliore e la più produttiva, perché il fascio attraversa una sola parete in direzione quasi perpendicolare; il tubo panoramico che la rende possibile è descritto nell'approfondimento su macchia focale e parametri del tubo radiogeno. Dove l'accesso interno manca, la doppia parete costa esposizioni, e il loro numero sulla circonferenza va calcolato su diametro e spessore. Contarle male lascia settori con spessore attraversato eccessivo, fuori dalla sensibilità richiesta.
La seconda decisione è l'indicatore di qualità d'immagine, a fili secondo ISO 19232-1 o a gradini e fori secondo ISO 19232-2. Di regola va posto lato sorgente, sul materiale base accanto al cordone; quando è possibile solo lato rivelatore va marcato, e la tecnica va qualificata di conseguenza. Le tabelle di ISO 17636 fissano il filo da vedere in funzione dello spessore attraversato e della classe di tecnica, con la classe B più esigente della A.
Primo caso: come appaiono i difetti delle saldature in radiografia
| Difetto | Aspetto radiografico | Chiave interpretativa |
|---|---|---|
| Porosità | Macchie scure tondeggianti, nette, isolate o a gruppi (cluster, allineamenti) | Forma regolare; la distribuzione, uniforme o allineata alla radice, indica la causa |
| Inclusioni di scoria | Indicazioni scure irregolari, allungate, spesso in linea lungo i lembi tra le passate | Contorni frastagliati; tipiche dei processi a elettrodo rivestito e ad arco sommerso |
| Mancata fusione | Linea scura sottile spostata verso il lembo, spesso su un lato, leggermente ondulata | Posizione sul fianco del cianfrino; difetto piano, visibile solo se quasi parallelo al fascio |
| Mancata penetrazione | Linea scura continua e rettilinea al centro del cordone, alla radice | Segue l'asse del giunto; bordi netti dei lembi non fusi |
| Cricche | Linee scure sottilissime, frastagliate o ramificate, a volte appena percettibili | Difetto piano: la rilevabilità crolla se il piano non è allineato al fascio |
| Incisioni marginali (undercut) | Banda scura irregolare lungo il bordo esterno del cordone | Da correlare con l'esame visivo del profilo esterno |
Sull'immagine l'interprete applica poi il criterio fissato a monte. Con il livello di accettazione 2 di ISO 10675-1, quello che corrisponde al livello di qualità C di ISO 5817, porosità e scorie sono ammesse entro limiti di dimensione e di somma. Le cricche, invece, non sono accettate a nessuno dei tre livelli. Il limite strutturale della radiografia resta l'orientamento, perché un difetto piano perpendicolare al fascio può risultare invisibile. Per questo sugli spessori elevati e sui giunti critici la radiografia si affianca o cede il posto agli ultrasuoni, come spiega il confronto fra radiografia industriale e ultrasuoni.
Devi impostare il controllo radiografico delle tue saldature?
Inviaci diametri, spessori, materiale, norma applicabile e volumi: ti indichiamo tecnica, sorgente e rivelatore adatti, con un preventivo su misura in 24 ore e la prova sul tuo materiale, senza impegno.
Scrivici via email Scrivici su WhatsAppSecondo caso: getti in sabbia e pressofusi, la logica dei gradi di severità
Il secondo scenario mette sul banco un corpo valvola in acciaio colato in sabbia e un carter automotive in lega di alluminio pressofusa. Cambiano i difetti da cercare, e cambia soprattutto il modo di giudicarli. Il ritiro è una cavità da solidificazione a contorni frastagliati, concentrata, spugnosa o filamentare, che si raccoglie nelle zone massive e nei nodi termici del getto. La porosità da gas dà invece indicazioni tondeggianti a bordi netti, ed è il difetto dominante nelle pressofusioni, dove il riempimento rapido dello stampo intrappola aria. Quando i carter si producono a migliaia, il controllo passa spesso in linea con la radioscopia industriale, che guarda ogni pezzo entro il tempo ciclo.
Le inclusioni di sabbia o di ossidi appaiono più scure o più chiare della matrice a seconda che siano meno o più dense del metallo. La giunzione fredda, o cold shut, si riconosce da una linea scura a bordi arrotondati nel punto in cui due fronti di metallo si sono incontrati senza fondersi, ed è parente stretta del riempimento incompleto.
A differenza delle saldature, per i getti non esiste un livello universale. La valutazione si fa per confronto con radiografie di riferimento che mostrano ogni famiglia di difetti a gradi di severità crescenti. Per le leghe leggere i riferimenti sono la ASTM E155-20, per getti di alluminio e magnesio colati in sabbia e in conchiglia, e la ASTM E505-22 per le pressofusioni delle stesse leghe. Per l'acciaio la stessa famiglia ASTM offre tre cataloghi divisi per spessore: E446-20(2026) fino a 50,8 mm, E186-20(2026) da 50,8 a 114 mm ed E280-21(2026) da 114 a 305 mm. Il disegno o la specifica di fornitura indica il grado massimo accettabile, spesso differenziato per zona, severo sulle superfici lavorate e sulle parti in pressione, più permissivo nel materiale massivo. La guida generale alla qualità radiografica su pellicola resta la ASTM E94/E94M-22. Quando la geometria del getto rende ambigua la proiezione, o serve misurare la porosità in volume, il passo successivo è la tomografia, trattata nella guida alla tomografia industriale CT.
Terzo caso: impostare l'esposizione, dagli schermi all'IQI
Il terzo caso attraversa i primi due. La scelta della tensione segue la regola del kV più basso compatibile con lo spessore. È spiegata, con i coefficienti di attenuazione, le curve di ISO 17636 e i calcoli della penombra geometrica, nell'approfondimento su tubo radiogeno e macchia focale. Qui restano gli altri elementi che decidono se l'immagine è valida.
Con la pellicola si usano schermi di piombo sottili a contatto, che rinforzano l'immagine e filtrano la radiazione diffusa. La retrodiffusione si controlla con una schermatura posteriore e si verifica con la classica lettera B di piombo sul retro della cassetta. L'annerimento nella zona d'interesse deve stare sopra una densità minima, almeno 2,0 in classe A e 2,3 in classe B secondo ISO 17636-1, con un limite superiore legato alla luminanza del negativoscopio. Fuori da questo intervallo il contrasto percepito crolla e il referto perde valore.
Nel digitale, CR o DR, il criterio di densità lascia il posto al rapporto segnale-rumore normalizzato e all'uso corretto della dinamica del detettore, con calibrazione e correzione dei pixel difettosi. La risoluzione spaziale di base si verifica con l'IQI a doppio filo di ISO 19232-5, e i criteri di scelta del pannello sono nell'articolo su come scegliere il detector DR per saldature. In entrambi i mondi l'accettabilità si giudica solo su un'immagine valida, con tecnica conforme, IQI leggibile al valore richiesto, densità o SNR nell'intervallo e copertura completa del giunto. Un'immagine tecnicamente invalida va rifatta, e l'interpretazione resta un confronto disciplinato fra indicazione e criterio.
L'errore che non si vede nel referto, ma nel foglio delle ore
Gli errori che invalidano una radiografia nascono quasi tutti dalla fretta. Alzare i kV per fare prima appiattisce il contrasto e fa sparire le porosità fini. Ridurre il numero di esposizioni su una circonferenza lascia settori fuori dalla sensibilità richiesta, e forzare la tecnica ellittica su un diametro troppo grande sovrappone le due pareti e rende l'interpretazione discutibile. Nessuno dei tre si vede guardando l'immagine finita, se non si sa che cosa cercare.
L'indicatore più affidabile della qualità di una campagna sta quindi spesso fuori dall'immagine, nel rapporto fra giunti dichiarati e ore di cantiere. Un numero di esposizioni per turno incompatibile con i tempi di posizionamento è un segnale da approfondire prima ancora di guardare le lastre.
Resta poi un limite che nessuna procedura corregge. Un referto senza indicazioni dice che, con quella tecnica e quell'orientamento del fascio, non è emerso nulla di rilevabile. Sulle cricche, la cui visibilità dipende da apertura e orientamento, la conclusione lecita è più stretta di quella che il committente tende a trarne. Sui giunti critici, di conseguenza, si affianca un secondo metodo.
Cosa inviarci per una valutazione
Per impostare o verificare il controllo radiografico di saldature o getti ci servono questi dati:
- tipo di pezzo: tubazione (diametro e spessore), lamiera, getto in sabbia o pressofuso;
- materiale o lega e spessori minimi e massimi da attraversare;
- accesso: possibilità di raggiungere l'interno del tubo o solo l'esterno;
- norma applicabile e livello richiesto (livello di qualità ISO 5817 o ISO 10042, grado di severità per i getti);
- difetti che preoccupano di più: porosità, mancata fusione, cricche, ritiri;
- sorgente e rivelatore oggi in uso, se ci sono;
- volumi: giunti o getti al giorno o al mese.
Puoi inviarli via email a info@dipitech.com o su WhatsApp, anche con disegni, foto o una radiografia campione.
Impostare bene un controllo radiografico significa mettere insieme norma, geometria del pezzo, sorgente, rivelatore e criterio di accettazione, ed è un lavoro che riesce meglio partendo dai tuoi giunti e dai tuoi getti. Se il caso è vicino a uno di quelli descritti, il passo successivo è una valutazione applicativa sui campioni reali. Ne esce un preventivo su misura in 24 ore per sistemi di radiografia industriale, dai generatori ai detettori DR, ai sistemi CR e agli accessori.
Domande frequenti sulla radiografia di saldature e fusioni
Quale tecnica radiografica si usa per le tubazioni di piccolo diametro?
Di solito la doppia parete doppia immagine in proiezione ellittica, con la sorgente inclinata rispetto all'asse e di norma due esposizioni a 90 gradi. Il controllo pratico è sull'immagine: se l'ellisse non separa le due pareti del cordone, si passa alla tecnica sovrapposta con almeno tre esposizioni, come prevede ISO 17636-1.
Come si distinguono in radiografia mancata fusione e mancata penetrazione?
Dalla posizione: la mancata penetrazione corre dritta al centro del cordone, sulla radice, mentre la mancata fusione si sposta verso il lembo del cianfrino, spesso da un solo lato. Aiuta conoscere la preparazione del giunto e il processo; in caso di dubbio la conferma viene da una seconda esposizione con angolo diverso o da un controllo a ultrasuoni.
Che rapporto c'è tra ISO 5817, ISO 17636 e ISO 10675-1?
ISO 5817 fissa il livello di qualità del giunto, B, C o D. Le tabelle della ISO 10675-1:2021 associano a ciascuno una classe di tecnica di ISO 17636 e un livello di accettazione: B con classe B e livello 1, C con classe B e livello 2, D con classe A e livello 3. ISO 17636 dice come fare l'immagine, ISO 10675-1 come giudicarla, e chi fissa la lettera nel capitolato sceglie anche il costo dell'esame.
Le radiografie delle fusioni si valutano come quelle delle saldature?
No. Per i getti si confronta l'immagine con radiografie di riferimento a gradi di severità crescenti, e il disegno indica il grado massimo per ciascuna zona. Ne segue che due zone dello stesso getto possono avere criteri diversi, e il referto deve dire su quale zona è stato applicato ciascun grado.
Quando conviene passare dal film alla radiografia digitale CR o DR?
Quando volumi, tempi di refertazione e costi di pellicola e chimica crescono insieme. Il passaggio non cambia la classe di tecnica né il livello di accettazione richiesti: ISO 17636-2 chiede alla tecnica digitale una sensibilità equivalente a quella della pellicola, verificata con gli stessi IQI. Il calcolo di convenienza si fa sul costo per esposizione.