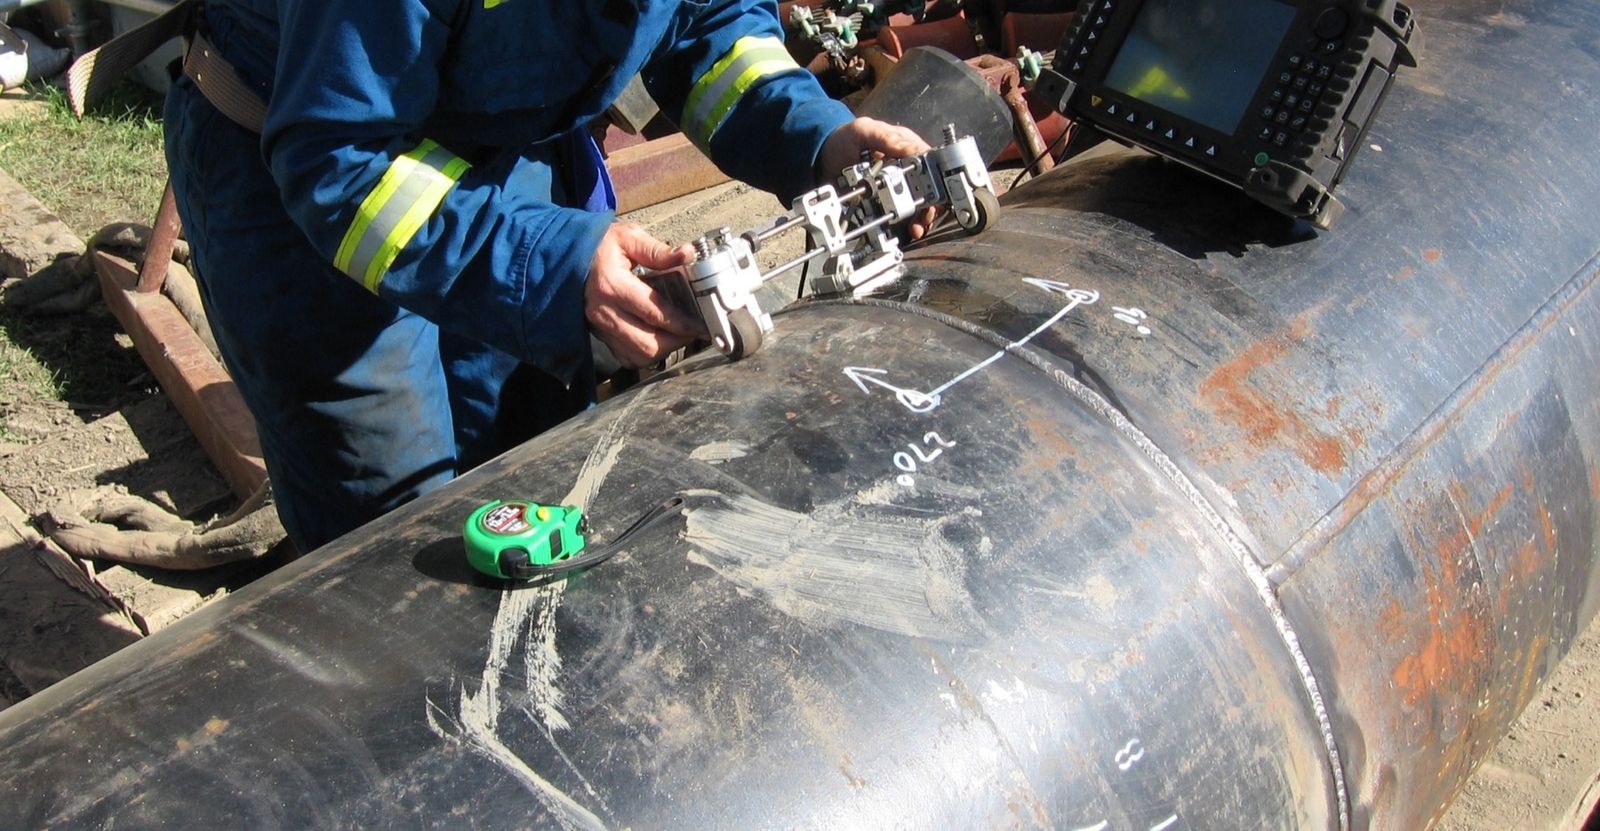
Nella manutenzione di impianti oil & gas, chimici, energetici e navali, gran parte del lavoro CND ricorrente consiste nel seguire la perdita di parete più che nel cercare difetti di fabbricazione. Corrosione interna, erosione, corrosione sotto isolamento, attacco localizzato a valle di un punto di iniezione: fenomeni diversi che finiscono tutti in un unico parametro misurabile, lo spessore residuo. Lo spessimetro a ultrasuoni lo misura da un solo lato, in pochi secondi, senza fermare l'esercizio e senza asportare materiale.
Ottenere un numero è facile, qualunque strumento lo restituisce. Il lavoro vero comincia quando quel numero deve essere corretto, ripetibile e confrontabile con quello di quattro anni fa, perché il valore ingegneristico sta nella serie storica su cui si calcolano rateo di corrosione e vita residua. Ed è su questa serie che uno spessimetro ad ultrasuoni scelto o usato male fa i danni peggiori, con letture plausibili e sbagliate nella stessa direzione per anni.
Lo strumento misura un tempo, e la velocità decide il resto
La misura avviene in pulse-echo: la sonda emette un breve impulso longitudinale che attraversa la parete, si riflette sulla superficie opposta e torna al ricevitore. Lo strumento misura il tempo di volo tv e ricava lo spessore s con la relazione s = v · tv / 2. Qui v è la velocità delle onde longitudinali nel materiale, e il fattore 2 tiene conto dell'andata e del ritorno.
La conseguenza pratica va capita bene: lo strumento non misura uno spessore, misura un tempo. Tutta l'accuratezza dipende dalla velocità impostata, e un errore del 2% sulla velocità diventa un errore del 2% sullo spessore. Su una parete da 10 mm sono 0,2 mm, l'ordine di grandezza della perdita che una campagna di corrosione dovrebbe rilevare.
Le velocità della tabella sono valori indicativi riportati nelle tabelle di riferimento del settore e servono come punto di partenza. Composizione, trattamento termico, struttura del grano, direzione di laminazione e temperatura le spostano, ed è per questo che sia la ISO 16809 sia la ASTM E797 chiedono la taratura su un campione dello stesso materiale.
| Materiale | Velocità longitudinale indicativa | Note |
|---|---|---|
| Acciaio al carbonio | ≈ 5900 m/s | Valore di riferimento della maggior parte delle applicazioni di corrosione |
| Acciaio inossidabile austenitico (304/316) | ≈ 5660-5740 m/s | Struttura anisotropa: attenzione ai getti e ai depositi di saldatura |
| Alluminio | ≈ 6300 m/s | Varia con la lega; ricalibrare per leghe strutturali |
| Titanio e leghe | ≈ 6000-6100 m/s | Dipendente dalla lega |
| Rame | ≈ 4700 m/s | Elevata attenuazione a frequenze alte |
| Ottone | ≈ 4400 m/s | Fortemente dipendente dalla composizione |
| Ghisa | ≈ 3500-5600 m/s | Molto variabile con forma della grafite e struttura: calibrazione obbligatoria sul pezzo |
| PVC rigido | ≈ 2400 m/s | Materiale attenuante: frequenze basse |
La taratura corretta ha due componenti. Lo zero compensa il ritardo elettronico e il transito nella linea di ritardo o nelle scarpette della sonda, e si esegue sul blocco fornito con lo strumento. La velocità si ricava invece su un blocco a gradini dello stesso materiale e stato superficiale del componente. Due gradini, uno sottile e uno spesso, che racchiudano il campo di misura atteso correggono insieme zero e velocità, e il risultato è nettamente più affidabile della taratura a un punto. Su un materiale sconosciuto si procede al contrario, misurando con il micrometro un campione dello stesso materiale e ricavando la velocità dal tempo letto.
Mode 1, Mode 2, eco-to-eco: che cosa finisce nel numero
Le tre modalità classiche differiscono per gli echi presi come riferimento temporale, e quindi per ciò che entra nel percorso cronometrato. In Mode 1 una sonda a singolo elemento a contatto diretto misura l'intervallo tra l'impulso di eccitazione e il primo eco di fondo. È la soluzione più semplice e funziona su superfici pulite e regolari, ma il transitorio della sonda acceca i primi microsecondi e fissa un limite inferiore di spessore.
Il Mode 2 usa una linea di ritardo o una sonda a doppio cristallo e cronometra dall'eco d'interfaccia, cioè dall'ingresso nel pezzo, al primo eco di fondo. Separare l'impulso di eccitazione dalla zona di misura permette di scendere molto più in basso di spessore e rende la lettura stabile su superfici irregolari: per questo è la modalità abituale della misura di corrosione con bicristallo.
Il Mode 3, o eco-to-eco, misura l'intervallo tra due echi di fondo successivi. Il percorso cronometrato sta tutto nel metallo, e linea di ritardo, accoppiante e soprattutto vernice restano fuori dal conto. È il meccanismo che permette la misura attraverso il rivestimento senza rimuoverlo, con un risparmio operativo considerevole sulle linee verniciate. Ha però un prezzo: servono almeno due echi di fondo puliti e ben separati, quindi una superficie posteriore abbastanza regolare, un materiale poco attenuante e un rivestimento aderente e sottile. Una parete molto corrosa sul retro disperde il fascio e il secondo eco sparisce; a quel punto la strada corretta è asportare localmente il rivestimento e misurare in Mode 2, senza forzare una lettura instabile.
In Mode 1 e Mode 2 su superficie verniciata, d'altra parte, il rivestimento entra nel percorso acustico. La sua velocità è molto più bassa di quella dell'acciaio, e la lettura risulta sistematicamente sovrastimata: un errore pericoloso, perché va nella direzione non conservativa.
Bicristallo o singolo elemento: la scelta che pesa di più
La sonda dual element, o bicristallo, monta due cristalli separati, uno trasmettitore e uno ricevitore, isolati acusticamente e inclinati di un piccolo angolo rispetto alla superficie. L'incrocio dei due fasci crea una zona di massima sensibilità a una certa profondità, una sorta di pseudo-focalizzazione che rende la misura tollerante a superfici rugose, ossidate o corrose e a fondi irregolari. È la configurazione di riferimento per la corrosione, ma ha limiti da conoscere. La linearità peggiora sugli spessori molto sottili, il minimo misurabile è nell'ordine del millimetro per le sonde da 5 MHz, la curvatura del componente disturba la lettura e sugli spessori minimi serve la correzione del percorso a V.
La sonda a singolo elemento con linea di ritardo, di solito a frequenza più alta (7,5-15 MHz), offre linearità e risoluzione migliori sui piccoli spessori. È la scelta per pareti sottili, tubi di scambiatore, componenti lavorati e misure di precisione, dove il bicristallo non arriva. La regola pratica resta semplice: bicristallo per la corrosione, singolo elemento con linea di ritardo per il sottile e la precisione. Chi ispeziona sia linee di processo sia fasci tubieri ha quindi bisogno di uno strumento che accetti entrambe le famiglie di sonde.
Esistono poi i bicristalli per alta temperatura, con linee di ritardo resistenti al calore e accoppianti dedicati, da usare per contatti brevi e con i limiti di temperatura dichiarati dal costruttore della sonda. Funzionano solo dentro una procedura: contatto breve, raffreddamento tra le letture e correzione della velocità, di cui si parla più avanti.
Gli errori che si ripetono identici finché non si toglie la causa
Gli errori della misura di spessore a ultrasuoni sono quasi tutti sistematici, e proprio per questo sono insidiosi: si ripresentano uguali a ogni campagna e costruiscono un trend falso ma coerente. La tabella raccoglie quelli più frequenti in campo.
| Errore | Causa fisica | Contromisura |
|---|---|---|
| Doubling (lettura doppia o multipla) | Lo strumento non separa il primo eco di fondo e aggancia il secondo | Restare nel campo della sonda; passare a singolo elemento ad alta frequenza; diffidare di letture esattamente doppie del previsto; verificare sempre l'A-scan |
| Lettura sovrastimata su superficie verniciata | Il rivestimento, a bassa velocità, entra nel percorso in Mode 1/2 | Modalità eco-to-eco (Mode 3) oppure rimozione locale del rivestimento |
| Lettura sovrastimata su componente caldo | La velocità del suono nell'acciaio diminuisce all'aumentare della temperatura | Correzione di circa −1% ogni 55 °C (100 °F) sopra la temperatura di taratura per l'acciaio al carbonio, oppure taratura su blocco portato alla stessa temperatura |
| Perdita di eco o valore sottostimato su pitting | Il fondo del pit, concavo e irregolare, disperde il fascio | Bicristallo focalizzato, frequenza più alta, esplorazione lenta alla ricerca del minimo, scansione codificata quando il pitting governa la valutazione |
| Lettura anomala su laminazioni, inclusioni, blistering da idrogeno | Un riflettore intermedio viene interpretato come fondo | Osservare la forma dell'A-scan, confrontare con i punti circostanti, non fidarsi del solo valore numerico |
| Letture instabili o assenti | Accoppiamento insufficiente, scaglia di laminazione, ruggine sfogliata, prodotti di corrosione | Preparazione superficiale meccanica, accoppiante di viscosità adatta a rugosità e temperatura, pressione di contatto costante |
| Errore su piccoli diametri | Contatto parziale della sonda sulla superficie curva | Sonda di diametro adeguato, linea di ritardo sagomata, cristalli orientati perpendicolarmente all'asse del tubo |
| Deriva della taratura nel turno | Usura della linea di ritardo, variazione termica della sonda | Verifica di zero e velocità a inizio e fine sessione e a ogni cambio di sonda, materiale o operatore |
Quasi tutte le righe della tabella si riconoscono guardando la forma del segnale. Uno spessimetro con A-scan è lo strumento diagnostico che distingue una misura valida da un doubling, da un eco di laminazione o da un accoppiamento scadente. Un display che mostra solo il numero, invece, non permette di capire perché quel numero è quello. In un programma di ispezione costruito sui trend, un dato falso fa più danni di un dato mancante.
Sulla temperatura conviene essere precisi, perché in impianto è l'errore più sottovalutato. La velocità delle onde ultrasonore nell'acciaio cala al crescere della temperatura. La pratica ASTM E797/E797M-21 vale per misure fino a 93 °C e indica, per l'acciaio al carbonio, una correzione dell'ordine di −1% ogni 55 °C (100 °F) di scostamento dalla temperatura di taratura. Oltre quel limite servono sonde e procedure dedicate. La dipendenza esatta cambia con la composizione, come mostra lo studio sperimentale su velocità e attenuazione ultrasonora dell'acciaio a basso tenore di carbonio ad alta temperatura. Su linee calde critiche, quindi, un coefficiente generico vale meno di una taratura su un blocco dello stesso materiale portato alla temperatura di esercizio.
Hai misure di spessore da impostare o da rendere confrontabili?
Indicaci materiale, campo di spessore, temperatura, rivestimenti e numero di CML: ti proponiamo sonda, modalità e datalogging adatti e li proviamo sul tuo componente.
Scrivici via email Scrivici su WhatsAppChe cosa guardare quando si sceglie uno spessimetro
Il primo criterio è il campo di misura con la sua risoluzione: 0,1 mm bastano per seguire una corrosione generalizzata, 0,01 mm servono dove contano precisione e variazioni fini. Il campo utile dipende comunque dalla coppia strumento-sonda. Sulla frequenza la scelta segue il materiale. I 2,25 MHz servono per materiali attenuanti o a grana grossa come ghise, getti e plastiche, e per spessori elevati. I 5 MHz sono la scelta generale per la corrosione sull'acciaio, mentre 7,5-10 MHz servono per pareti sottili, piccoli diametri e una risoluzione migliore sul pitting.
Se si deve misurare su superfici verniciate senza poterle preparare, la modalità eco-to-eco è un requisito da scrivere nell'ordine. Accanto all'A-scan, il B-scan restituisce il profilo di spessore lungo una scansione manuale ed è il modo più economico per trovare il minimo che una griglia a punti fissi può mancare. Il datalogger fa il resto: griglie CML precaricate, identificazione univoca dei punti, allarmi su soglia ed esportazione verso il database di ispezione trasformano una raccolta di numeri in un programma tracciabile.
Restano poi i requisiti d'ambiente. Dove le linee non si fermano servono sonde e accoppianti per alta temperatura; in campo contano grado di protezione IP65 o IP67, resistenza alla caduta, leggibilità del display all'aperto e un'autonomia che copra il turno. Nelle aree classificate di raffinerie, petrolchimico e stoccaggi la certificazione ATEX o IECEx è bloccante e va verificata prima di qualunque prova tecnica. E i blocchi di riferimento a gradini, certificati nei materiali d'interesse, fanno parte della fornitura quanto la sonda.
Quando il punto singolo non basta più
Per sua natura lo spessimetro campiona, cioè misura solo dove si appoggia la sonda. Se il danno è una corrosione generalizzata e abbastanza uniforme, il campione è rappresentativo e la misura su CML fissi resta il metodo giusto ed economico. Se invece il danno è localizzato, come pitting, erosione all'estradosso di una curva, attacco preferenziale della zona termicamente alterata o corrosione sotto isolamento, la probabilità che la griglia intercetti proprio il minimo è bassa. E il minimo è esattamente il valore che governa la vita residua.
Lì entra la mappatura a scansione codificata, che restituisce una mappa continua dello spessore invece di un elenco di punti e fornisce i dati d'ingresso di una valutazione di idoneità all'esercizio secondo API 579-1/ASME FFS-1. Come si organizza una campagna di questo tipo, quale densità di dati serve e quando conviene davvero è spiegato nell'articolo sul corrosion mapping a ultrasuoni. La tecnica phased array su cui di solito si basa è descritta nella guida al phased array PAUT. Le due misure lavorano insieme: lo spessimetro segue i CML nel tempo, la mappatura interviene quando un punto esce dal trend o quando un'area sottile va dimensionata.
Le norme che rendono la misura difendibile
Il riferimento di metodo è la ISO 16809:2025, che fissa i principi della misura di spessore a ultrasuoni a contatto e a immersione, la taratura e i fattori d'influenza, recepita in Europa come EN ISO 16809:2025. Sul versante americano la ASTM E797/E797M-21 copre la misura manuale pulse-echo a contatto, con il campo fino a 93 °C e le indicazioni sulla correzione in temperatura.
Chi esegue la misura è il secondo anello. La ISO 9712:2021 regola qualificazione e certificazione del personale CND per metodo. Quando il codice o il committente lo richiedono, la misura di spessore in servizio va affidata a personale certificato per il metodo UT, secondo la procedura scritta dell'organizzazione. Poi vengono i codici d'esercizio, che usano quei numeri. API 570 per le tubazioni, API 510 per i recipienti in pressione e API 653 per i serbatoi di stoccaggio definiscono la logica dei CML, il calcolo dei ratei e gli intervalli tra le ispezioni. A valle, la API 579-1/ASME FFS-1 serve a valutare la perdita di spessore. La Sezione V del codice ASME raccoglie infine i requisiti generali dell'esame ultrasonoro richiamati dai codici di costruzione e di riparazione.
Dal numero al piano di ispezione: CML, rateo, vita residua
Un CML (Condition Monitoring Location, un tempo TML) è una posizione fissa, identificata, marcata e ripetibile in cui si misura a ogni campagna. Un programma di ispezione vale più per dove sono messi i CML che per la precisione dello strumento. Si privilegiano estradossi delle curve, tee e riduzioni, tratti a valle dei punti di iniezione e di miscelazione, zone di ristagno, punti bassi dove può raccogliersi acqua libera, saldature con le loro zone termicamente alterate e aree sotto isolamento. Per ogni CML si registra la lettura più bassa dell'area esaminata, o la media di più letture se la procedura lo prevede, sempre con lo stesso metodo, la stessa sonda e la stessa modalità.
Su quelle letture si calcolano due ratei. Il rateo a lungo termine è CRLT = (tiniziale − tattuale) / anni trascorsi, quello a breve termine è CRST = (tprecedente − tattuale) / anni trascorsi tra le ultime due misure. La vita residua è (tattuale − tmin) / rateo, con tmin spessore minimo richiesto dal calcolo di progetto. Si usa il rateo più conservativo dei due: se il breve termine è più alto, il meccanismo di danno ha accelerato e la programmazione deve seguire il dato peggiore. L'intervallo alla misura successiva si fissa poi al minore tra metà della vita residua e l'intervallo massimo previsto dal codice applicabile.
Un esempio rende i numeri concreti. Linea di processo DN 150 Sch 40 in acciaio al carbonio, spessore nominale 7,11 mm, spessore minimo da calcolo 4,80 mm, in servizio dal 2006. Sul CML 07 ci sono due letture, 6,40 mm nel 2022 e 5,80 mm nel 2026.
- CRLT = (7,11 − 5,80) / 20 anni = 0,066 mm/anno
- CRST = (6,40 − 5,80) / 4 anni = 0,150 mm/anno, che diventa il rateo di calcolo
- Vita residua = (5,80 − 4,80) / 0,150 = 6,7 anni
- Intervallo alla prossima misura = metà della vita residua, circa 3,3 anni: si programma a 3 anni, se inferiore al massimo previsto dal codice
Il salto del breve termine rispetto alla storia segnala un cambio di regime. Può venire da una modifica di processo, da acqua libera o da una variazione di temperatura, e merita un'indagine sulla causa oltre a un intervallo più corto.
Cosa inviarci per una valutazione
Per proporti la configurazione giusta dello spessimetro ci servono pochi dati:
- materiale e stato superficiale, con presenza e tipo di rivestimento;
- campo di spessore atteso e diametri minimi delle tubazioni;
- temperatura di esercizio nei punti da misurare;
- meccanismo di danno prevalente, generalizzato o localizzato;
- numero di CML e database o software di ispezione in uso;
- classificazione ATEX delle aree e requisiti di certificazione del personale.
Puoi inviarli via email a info@dipitech.com o su WhatsApp, allegando, se le hai, le ultime letture di spessore.
Con questi dati la configurazione si definisce per intero: sonda o set di sonde, modalità di misura, funzioni di datalogging, blocchi di riferimento e formazione dell'operatore, con una prova sul componente reale e il confronto tra operatori sulla ripetibilità. Dove il punto singolo non basta, la valutazione si allarga agli strumenti di scansione e mappatura della pagina dedicata agli strumenti a ultrasuoni PAUT e TOFD.
Chiedi un preventivo
Lascia nome, email e qualche riga sul tuo caso, senza impegno. Ti rispondiamo entro 24 ore con le prime indicazioni tecniche e il preventivo.
Domande frequenti sullo spessimetro a ultrasuoni
A cosa serve uno spessimetro a ultrasuoni?
Serve a misurare lo spessore residuo di una parete da un solo lato, in pochi secondi, senza fermare l'esercizio e senza asportare materiale. Nella manutenzione di tubazioni, recipienti in pressione e serbatoi è lo strumento con cui si segue la perdita di parete dovuta a corrosione ed erosione. Le letture ripetute sugli stessi punti di controllo (CML) formano la serie storica da cui si calcolano rateo di corrosione e vita residua.
Come funziona lo spessimetro a ultrasuoni?
La sonda invia un breve impulso ultrasonoro che attraversa la parete, si riflette sulla superficie opposta e torna indietro. Lo strumento misura il tempo di volo e ricava lo spessore moltiplicandolo per la velocità del suono nel materiale e dividendo per due, perché il percorso è di andata e ritorno. Per questo l'accuratezza dipende dalla taratura della velocità su un blocco dello stesso materiale: un errore del 2% sulla velocità diventa un errore del 2% sullo spessore.
Quanto costa uno spessimetro a ultrasuoni?
Non esiste un prezzo unico, perché la cifra cambia con la classe di strumento e soprattutto con ciò che serve davvero: A-scan, modalità eco-to-eco, datalogger con griglie CML, sonde intercambiabili, certificazione ATEX, blocchi di riferimento. Uno strumento comprato senza la funzione necessaria si paga due volte. DIPITECH ti supporta nella scelta di strumenti nuovi e prepara un preventivo su misura in 24 ore partendo da materiale, spessori, temperatura e rivestimenti dell'applicazione.
Si può misurare lo spessore attraverso la vernice o il rivestimento?
Sì, in modalità eco-to-eco, a patto che il rivestimento sia aderente e sottile e che il fondo restituisca almeno due echi puliti. Una verifica rapida in campo è misurare lo stesso punto due volte: in eco-to-eco e, dopo aver asportato localmente la vernice, in Mode 2. Se le due letture coincidono entro la tolleranza della procedura, la modalità eco-to-eco è affidabile su quella linea e si può usare per le campagne successive.
Lo spessimetro serve anche sui tubi di scambiatore?
Sì, dall'esterno e dove il tubo è accessibile, con una sonda a singolo elemento ad alta frequenza e linea di ritardo sagomata sul diametro. Per il controllo del fascio tubiero dall'interno, tubo per tubo, si usano altre tecniche, come l'ispezione visiva remota con videoscopio, le correnti indotte o gli ultrasuoni a sonda rotante. Lo spessimetro resta utile per verificare puntualmente gli spessori nelle zone raggiungibili.
Ogni quanto va ricalibrato uno spessimetro a ultrasuoni?
La verifica operativa di zero e velocità si fa a inizio sessione e a ogni cambio di materiale, sonda, operatore o temperatura significativa. La taratura periodica in laboratorio con blocchi tracciabili segue invece l'intervallo del sistema qualità, spesso annuale. Il dettaglio che sfugge è che anche i blocchi di riferimento hanno un certificato, e un blocco senza certificato rende inutile la taratura che ci si esegue sopra.
Qual è lo spessore minimo misurabile e cos'è il doubling?
Il minimo dipende dalla coppia sonda-modalità: un bicristallo da 5 MHz per corrosione è affidabile dal millimetro circa in su, un singolo elemento con linea di ritardo ad alta frequenza scende parecchio più in basso. Sotto il limite compare il doubling, una lettura pari a circa il doppio dello spessore reale. Il segnale d'allarme tipico è una parete sottile che all'improvviso risulta più spessa del nominale: va sempre controllata sull'A-scan.