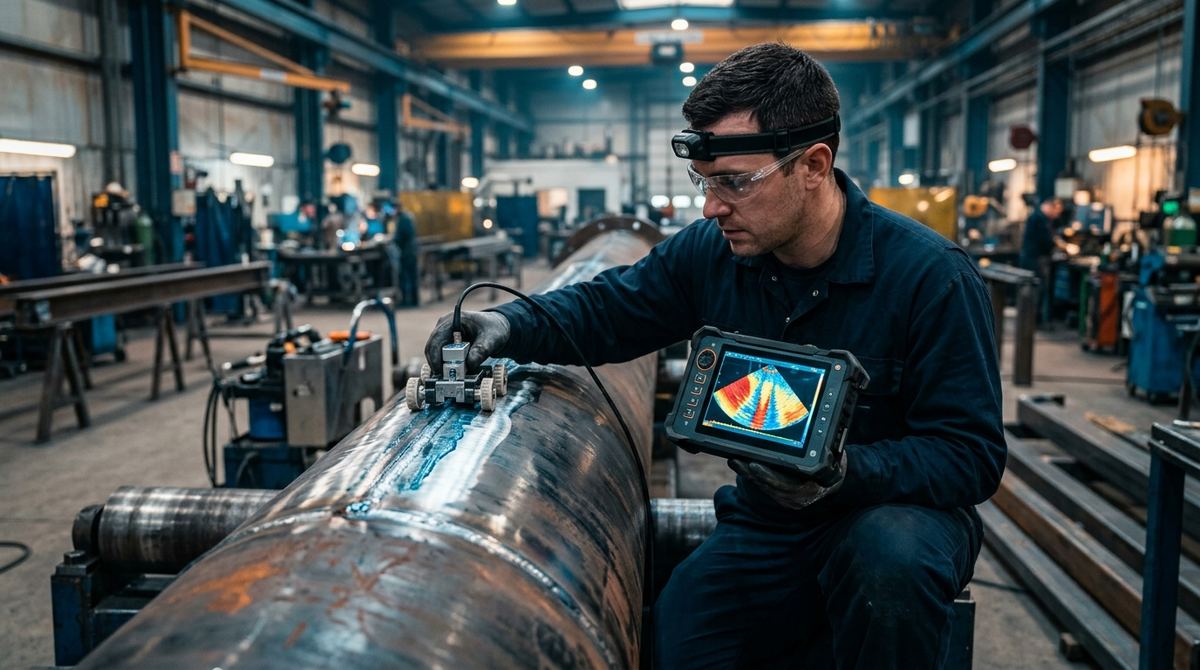
Nell'ultrasuono convenzionale l'operatore guarda un segnale, l'A-scan, lo interpreta mentre muove la sonda e, a fine turno, di ciò che ha visto resta soltanto il verbale. Il phased array (PAUT, Phased Array Ultrasonic Testing) cambia entrambe le cose. Produce immagini in sezione del materiale e registra i dati insieme alla posizione della sonda, così che il controllo si può riaprire, rianalizzare e confrontare a distanza di anni. Per questo è diventato la tecnica di riferimento nei controlli non distruttivi a ultrasuoni su saldature critiche, mappatura della corrosione e componenti di geometria complessa. Il passaggio dall'UT convenzionale ha però un costo che va oltre lo strumento, e conviene capire prima dove si ripaga.
Tanti elementi, un fascio governato dall'elettronica
Una sonda phased array contiene molti piccoli elementi piezoelettrici, di solito 16, 32, 64 o 128, affiancati in un array lineare o a matrice, e ciascuno può essere eccitato con un proprio ritardo. Con i ritardi giusti i fronti d'onda dei singoli elementi si sommano in un unico fascio di cui l'elettronica governa due proprietà. La prima è l'angolo. Ritardi che crescono lungo l'array inclinano il fronte risultante, ed è il beam steering. La seconda è il fuoco, perché ritardi a profilo parabolico concentrano l'energia a una profondità scelta, con più risoluzione e un miglior rapporto segnale/rumore in quella zona. L'insieme dei ritardi che produce un certo angolo a una certa profondità si chiama legge focale.
In ricezione il processo si ripete al contrario, con i segnali dei singoli elementi ritardati e sommati in fase. Da qui nascono le tre viste tipiche del PAUT. Lo S-scan, la scansione settoriale, spazza elettronicamente un intervallo di angoli, per esempio da 40° a 70°, e compone l'immagine a ventaglio della sezione che è diventata il simbolo del phased array. L'E-scan, o scansione lineare, commuta lo stesso gruppo di leggi focali lungo l'array e sposta il fascio ad angolo costante, come una sonda convenzionale che scorre senza essere mossa. Il C-scan, infine, nasce quando la sonda è montata su uno scanner con encoder e i dati vengono riportati in pianta sulla superficie. È la vista su cui lavora la mappatura della corrosione a ultrasuoni.
La fisica resta quella dell'ultrasuono classico, con riflessione alle interfacce, conversione di modo e attenuazione. A cambiare sono il controllo del fascio e la quantità di informazione raccolta a ogni passata.
Phased array e UT convenzionale a confronto
| Aspetto | UT convenzionale | Phased array (PAUT) |
|---|---|---|
| Copertura angolare | Un angolo per sonda o zoccolo (45°, 60°, 70°) | Intervallo di angoli in un'unica passata (S-scan) |
| Presentazione dati | A-scan, interpretazione in tempo reale | Immagini S-scan, E-scan, C-scan più A-scan |
| Registrazione | Di solito nessuna, solo verbale e rapporto | Dati completi con posizione encoder, rianalizzabili |
| Ripetibilità e audit | Dipende dall'operatore | Scansione codificata, confrontabile nel tempo |
| Velocità su saldature | Più passate con più sonde | Una o due passate lungo il giunto |
| Costo strumento e set-up | Basso | Più alto; richiede scan plan e taratura più articolata |
| Personale | UT livello 2 ISO 9712 | UT ISO 9712 con addestramento specifico phased array |
La riga più sottovalutata è l'ultima, insieme allo scan plan che la presuppone. Senza un piano corretto, cioè copertura del volume di saldatura, angoli, leggi focali e tarature su blocchi con riflettori noti, l'immagine a colori dà solo un'illusione di completezza. La formazione del personale entra nel costo reale di adozione quanto lo strumento.
Vuoi capire se il phased array conviene sui tuoi giunti?
Descrivici giunti o componenti, spessori, materiali e volumi annui, e ti diremo se il passaggio dall'UT convenzionale si ripaga e con quale configurazione.
Scrivici via email Scrivici su WhatsAppDove il PAUT rende di più
Le saldature restano l'applicazione principe: giunti testa a testa su tubazioni e recipienti in pressione, giunti strutturali, saldature d'angolo con accesso limitato. Il fascio spazzato intercetta difetti planari con orientazioni diverse, come la mancata fusione sul fianco del cianfrino, la mancata penetrazione e le cricche, e l'immagine aiuta a posizionarli e a dimensionarli in altezza. Sulle saldature spesse il phased array lavora spesso insieme al TOFD, che misura l'altezza dei difetti dai segnali diffratti alle loro estremità, con le sonde montate sullo stesso scanner.
Nella corrosione il guadagno sta nella densità del dato. Una mappa C-scan dello spessore residuo su tubazioni, fasciami e fondi di serbatoio raccoglie in una passata migliaia di letture posizionate, e due mappe codificate prese a distanza di anni permettono di stimare la velocità di corrosione zona per zona. Per le letture puntuali sui CML resta lo spessimetro a ultrasuoni. Sui compositi aeronautici gli array lineari a 0° ad alta densità di elementi cercano delaminazioni, porosità e inclusioni. Sulle geometrie complesse, come boccole, alberi e radici delle pale, il phased array adatta il fascio via software dove l'UT convenzionale chiederebbe uno zoccolo dedicato per ogni angolo, e le sonde a matrice arrivano a orientarlo anche fuori dal piano.
Vantaggi e limiti, sullo stesso piatto
Il vantaggio che pesa di più nei contratti è la registrazione. Il dato completo si può rianalizzare a posteriori, sottoporre a una seconda opinione, mostrare al cliente finale in audit e archiviare per il confronto successivo. A questo si sommano meno passate a parità di copertura, immagini che riducono l'ambiguità interpretativa e una migliore probabilità di rilevare difetti planari comunque orientati. C'è poi la sostituzione della radiografia su molte saldature, ammessa dai principali codici di costruzione a condizioni precise, con il beneficio di lavorare senza sorgenti radiogene e senza aree da evacuare in cantiere. Quando invece la radiografia resta la scelta migliore lo spiega il confronto tra radiografia industriale e ultrasuoni.
I limiti sono altrettanto concreti. L'investimento iniziale è più alto, perché comprende strumento, sonde, scanner, software e formazione, e il risultato dipende dalla qualità dello scan plan e delle tarature. L'accoppiamento va garantito anche su superfici irregolari. I materiali a grano grosso e anisotropi, come le saldature austenitiche e le leghe di nichel, deviano e attenuano il fascio e richiedono sonde dedicate a onde longitudinali in trasmissione-ricezione. Infine l'immagine non sostituisce la competenza, perché classificare un'indicazione resta il giudizio di un operatore qualificato di livello 2 o 3.
La catena di norme che decide se un giunto passa
Una prescrizione che dice soltanto «controllo phased array secondo ISO 13588» lascia aperto il contratto. La ISO 13588:2019 stabilisce come si esegue il controllo semi-automatico e automatico dei giunti in acciaio da 6 mm in su, con quattro livelli di prova e i requisiti di procedura e di apparecchiatura, ma non contiene criteri di accettabilità. Quelli stanno nella ISO 19285:2017, che per le indicazioni rilevate secondo la ISO 13588 fissa tre livelli di accettabilità legati ai livelli di qualità della ISO 5817. Il livello 1 è il più severo, e il verso controintuitivo conviene chiarirlo con il cliente prima del collaudo.
Sulle pareti sottili la coppia cambia. La ISO 20601:2018 copre il phased array sui componenti in acciaio a parete sottile, tra 3,2 e 8 mm di spessore. A differenza della ISO 13588, però, non porta con sé una norma gemella di accettabilità, e i livelli vanno presi dal codice di prodotto o concordati nel contratto. Il personale si certifica per il metodo UT secondo la ISO 9712:2021, con un addestramento specifico sul phased array che capitolati e norme di tecnica chiedono spesso di documentare. Strumenti, sonde e sistema completo si verificano secondo le tre parti della serie ISO 18563, dalla parte 1 del 2022 alla parte 3 del 2024. Su acciai austenitici, duplex, leghe di nichel e giunti dissimili si aggiunge la ISO 22825:2017, che chiede di qualificare la procedura sul materiale reale.
In ambito americano il quadro è diverso. La Sezione V del codice ASME, all'Articolo 4, regola l'esame ultrasonoro per i codici di recipienti e piping, compresi i requisiti delle tecniche con registrazione dei dati, e i criteri di accettazione arrivano dal codice di costruzione. La pratica ASTM E2700-26 descrive il phased array a contatto sulle saldature. Chi parte da procedure scritte sulla ISO 17640:2018, la norma dell'UT convenzionale sulle saldature, deve quindi riscrivere procedura e criterio insieme, perché se ne manca uno il rapporto non regge in collaudo.
Scegliere lo strumento è un altro mestiere
Architettura dei canali, gruppi acquisiti nella stessa passata, corredo di sonde, cunei e scanner, software e verifiche secondo la ISO 18563 decidono se uno strumento regge il capitolato. Pesano sul costo del controllo più del prezzo di listino. Li abbiamo raccolti, con le domande da fare al fornitore, nell'articolo su come scegliere uno strumento PAUT e TOFD prima dell'acquisto. Qui basta il criterio di fondo, cioè che la configurazione si ricava dal controllo da eseguire e dalla norma che lo giudicherà. Anche il FMC/TFM, oggi regolato dalla ISO 23865:2021, entra nel conto quando i difetti attesi lo richiedono.
Quando il passaggio dall'UT al PAUT si ripaga
Il passaggio si ripaga quando i controlli sono ricorrenti e i volumi giustificano la produttività maggiore, o quando committente e codice chiedono dati registrati e tracciabili. Si ripaga anche quando le geometrie moltiplicherebbero le sonde convenzionali, quando la radiografia va sostituita per sicurezza o per continuità del cantiere, e quando le mappe di corrosione devono restare confrontabili nel tempo. Con controlli saltuari, geometrie semplici e nessuno che chieda il dato registrato, invece, il costo di strumento, formazione e qualifica non rientra.
La valutazione corretta parte quindi dall'applicazione: giunti o componenti da controllare, spessori e materiali, difetti attesi, criteri di accettabilità, volumi annui. Su questa base si definiscono configurazione e procedura, e si prova sul pezzo reale; le soluzioni disponibili sono raccolte nella pagina degli strumenti a ultrasuoni industriali PAUT e TOFD.
Cosa inviarci per una valutazione
Per dirti se il phased array conviene sui tuoi controlli servono pochi dati, purché precisi:
- giunti o componenti da controllare, con disegno o foto;
- materiale, spessori e, per i tubi, diametro esterno;
- difetti attesi e norma o criterio di accettabilità richiesti dal committente;
- volumi annui o mensili e condizioni di accesso in campo;
- metodo usato oggi (UT convenzionale, radiografia, servizio esterno) e strumenti disponibili;
- livello di certificazione ISO 9712 del personale.
Puoi inviarli via email a info@dipitech.com o su WhatsApp, allegando disegni o foto. Con questi dati DIPITECH prepara un preventivo su misura in 24 ore e, se serve, una prova sul tuo componente, senza impegno.
Domande frequenti sugli ultrasuoni phased array (PAUT)
Cosa sono gli ultrasuoni phased array (PAUT)?
Una tecnica ultrasonora in cui la sonda è divisa in molti elementi eccitati con ritardi diversi, così che il fascio si orienta e si focalizza per via elettronica. Il nome viene dal controllo della fase dei singoli impulsi, lo stesso principio delle antenne radar a schiera. Nei controlli non distruttivi si è diffuso quando gli strumenti portatili sono diventati capaci di calcolare in campo le leggi focali di un'intera scansione e di registrarne i dati.
Qual è la differenza tra PAUT e ultrasuoni convenzionali?
A parità di saldatura, l'UT convenzionale copre gli angoli cambiando sonda o zoccolo e alla fine lascia un verbale; il PAUT copre lo stesso intervallo in una passata e lascia un file. La differenza si sente soprattutto in audit, perché un'indicazione contestata si può rivedere sul dato registrato invece di ripetere il controllo in campo.
Quali norme regolano il controllo PAUT delle saldature?
In ambito ISO la coppia è tecnica più accettabilità: ISO 13588:2019 e ISO 19285:2017 dai 6 mm in su, ISO 20601 tra 3,2 e 8 mm. In ambito ASME vale la Sezione V, Articolo 4, con i criteri del codice di costruzione. L'errore più frequente nei capitolati è citare solo la norma di tecnica, lasciando indefinito il livello di accettabilità.
Il PAUT può sostituire la radiografia sulle saldature?
In molti casi sì, ed è uno dei motivi più frequenti di adozione, perché elimina la zona controllata da evacuare e la sorgente da trasportare. La radiografia resta però più leggibile su alcuni difetti volumetrici, come porosità sparse e inclusioni, e su certe geometrie; la scelta si fa su difetti attesi, spessori, accessibilità e requisiti del codice applicabile.
Che cos'è il TFM e serve davvero?
Il Total Focusing Method ricostruisce l'immagine focalizzando in ogni punto della zona d'interesse, a partire da un'acquisizione Full Matrix Capture in cui ogni elemento trasmette a turno e tutti ricevono. Dà immagini più nitide su difetti piccoli e vicini alle superfici, al prezzo di file più pesanti e scansioni più lente. Dal 2021 è normato dalla ISO 23864 per le saldature e dalla ISO 23865 per l'uso generale.