Ultrasuoni • Spessimetri • PAUT • TOFD

Controlli a ultrasuoni industriali: spessimetri, rilevatori di difetti, phased array e TOFD.

Spessimetri per misurare la corrosione, rilevatori di difetti convenzionali, sistemi phased array e TOFD per le saldature, con sonde, scanner e software. Ti aiutiamo a scegliere lo strumento in base al tuo componente e alla procedura che devi rispettare.

Risposta in 24 ore · Setup scelto sul tuo componente · Supporto tecnico in Italia

In breve

Cosa sono i controlli non distruttivi a ultrasuoni?

I controlli a ultrasuoni (UT) inviano nel materiale, tramite una sonda, onde sonore ad alta frequenza e ne leggono gli echi riflessi dalle pareti e dalle discontinuità. Servono a misurare lo spessore residuo lavorando da un solo lato e a trovare cricche, inclusioni e mancanze di fusione in saldature, lamiere e forgiati, con la tecnica convenzionale, il phased array o il TOFD.

Ti supportiamo nella scelta dello strumento a ultrasuoni: preventivo in 24 ore

Quanto costa uno spessimetro a ultrasuoni o un phased array?

Fra uno spessimetro, un rilevatore di difetti e un sistema phased array con TOFD il prezzo cambia molto, e lo spostano sonde, scanner e software. Dicci che cosa devi controllare e ti proponiamo la configurazione che serve davvero, senza accessori inutili.

  • Risposta in 24 ore
  • Spessimetria, UT, PAUT e TOFD
  • Supporto tecnico in Italia
Controlli a ultrasuoni

Soluzione e configurazione applicativa.

Qui trovi gli strumenti UT, PAUT e TOFD, i criteri per sceglierli sulla tua applicazione e il supporto tecnico-commerciale di DIPITECH.

strumentazione UT PAUT TOFD per controlli a ultrasuoni industriali
Ultrasuoni UT, PAUT, TOFD

Strumenti UT, phased array, TOFD e accessori

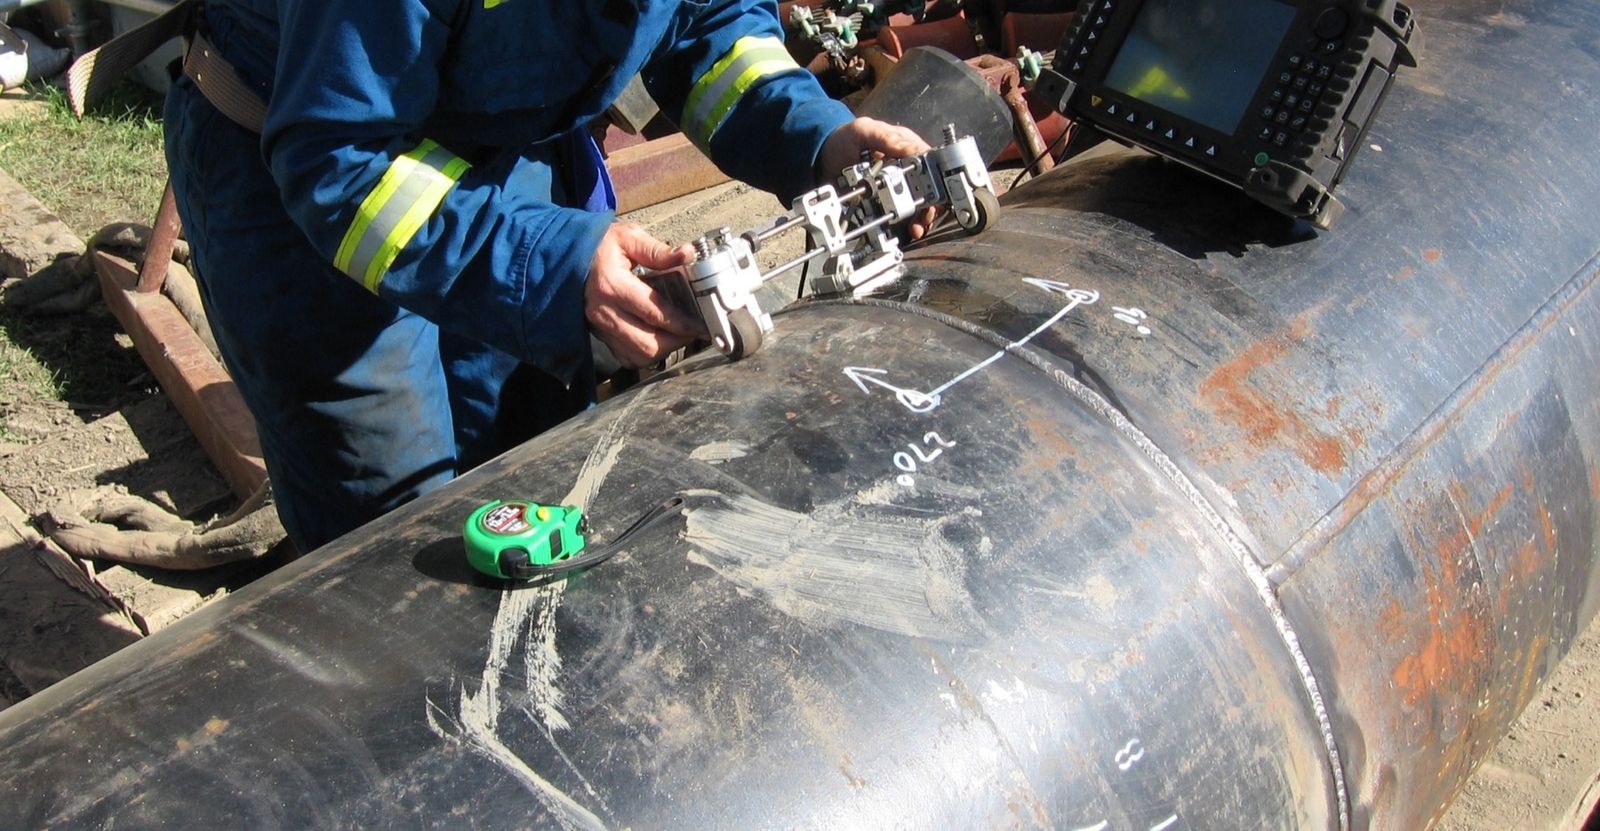
Con gli ultrasuoni si controllano saldature, spessori, laminazioni, corrosione, forgiati e componenti critici d’impianto, dall’UT convenzionale ai sistemi phased array e TOFD.

  • Strumenti UT portatili e sistemi phased array.
  • Sonde, zoccoli (wedge), scanner, encoder e accessori per l’applicazione.
  • Supporto alla scelta del setup in base a materiale, geometria e difetto da rilevare.
Scelta dello strumento

Spessimetro, rilevatore di difetti, phased array o TOFD: quale serve?

Sotto il nome di controlli a ultrasuoni stanno strumenti molto diversi, dallo spessimetro tascabile al sistema phased array con scanner codificato. Capire quale serve al tuo controllo evita di pagare funzioni che non userai o, al contrario, di comprare uno strumento che non regge la procedura.

Confronto tra spessimetro a ultrasuoni, rilevatore di difetti convenzionale, phased array (PAUT) e TOFD
StrumentoCosa misura o trovaDove si usaPunti di forzaLimitiQuando sceglierlo
Spessimetro a ultrasuoniLo spessore residuo della parete, misurato da un solo latoTubazioni, serbatoi, recipienti, scafi, struttureRapido, portatile e di costo contenuto; con sonde a doppio cristallo lavora anche su superfici corroseMisura punto per punto e non cerca difetti interniPer monitorare corrosione ed erosione su punti di misura definiti
Rilevatore di difetti UT convenzionaleDiscontinuità interne con una sonda singola, dritta o angolataSaldature, forgiati, getti, lamiereVersatile, leggero, adatto a molte procedure manualiNon dà un’immagine e il risultato dipende molto dall’operatorePer controlli manuali secondo procedura, anche in campo
Phased array (PAUT)Difetti e corrosione con fasci orientati elettronicamente e immagini S-scan e C-scanSaldature, mappe di corrosione, componenti di geometria complessaCopre più angoli in un passaggio, registra i dati e documenta il controlloCosta di più e richiede setup e qualifica dedicatiQuando servono velocità, immagini e un controllo registrato e ripetibile
TOFDL’altezza dei difetti, dai segnali diffratti dalle loro estremitàSaldature di spessore medio e altoDimensiona i difetti con precisione e scorre veloce su cordoni lunghiHa zone morte vicino alle superfici, per questo si abbina al PAUTQuando, oltre a trovare il difetto, serve misurarne l’altezza nello spessore

Due casi tipici aiutano a capire. Su una linea di vapore in servizio da anni basta uno spessimetro con sonda a doppio cristallo per alta temperatura, che misura lo spessore residuo nei punti di controllo stabiliti; se invece si vuole sapere come si distribuisce la corrosione su un tratto intero, serve una mappatura con phased array e scansione codificata, descritta nell’articolo sulla mappatura della corrosione. Su una saldatura testa a testa di un recipiente a pressione, il phased array affiancato dal TOFD trova le discontinuità e ne misura l’altezza in un unico passaggio, come spiega la guida al phased array.

Le norme fissano come va eseguito il controllo e quali requisiti deve avere la strumentazione. La ISO 16810 fissa i principi generali del controllo a ultrasuoni e la ISO 16809 la misura dello spessore. Per le saldature la ISO 17640 definisce tecniche e livelli di prova, la ISO 11666 i livelli di accettazione, mentre la ISO 13588 riguarda il phased array automatizzato e la ISO 10863 il TOFD. Per le saldature nei lavori a codice ASME il riferimento è la Sezione V, articolo 4.

Prima dell’acquisto conviene leggere la guida sui criteri per scegliere uno strumento PAUT e TOFD e quella sullo spessimetro a ultrasuoni per spessore e corrosione. Se stai decidendo fra ultrasuoni e raggi X, il confronto è nell’articolo radiografia o ultrasuoni.

Acquisto o servizio

Comprare lo strumento o affidare il controllo a una società di servizi CND?

Dipende da quanti controlli fai e da chi li esegue. Un’azienda che misura spessori ogni settimana sui propri impianti, o che controlla saldature in produzione, di solito trova più conveniente avere lo strumento in casa e operatori qualificati. Chi ha bisogno di un controllo ogni tanto, o di un rapporto firmato da un ispettore indipendente, fa prima ad affidarsi a una società di servizi CND.

Le società di servizi sono, a loro volta, il cliente tipico per phased array e TOFD, perché lavorano su molte commesse e devono documentare ogni controllo. Dicci quanti controlli prevedi e con quale procedura, e ti aiutiamo a capire quale strada ti conviene.

Quale setup serve al tuo controllo?

Mandaci materiale, spessore, una foto o un disegno del componente e la norma da rispettare: ti indichiamo lo strumento e le sonde adatti e ti rispondiamo entro 24 ore.

  • Spessimetri, UT, PAUT e TOFD
  • Supporto tecnico in Italia
Applicazioni

Dove si usano gli ultrasuoni industriali.

SaldatureOil & GasEnergiaCarpenteriaManutenzioneAsset integrityProduzioneService NDT
Approccio DIPITECH

Prima l’applicazione, poi la tecnologia.

DIPITECH definisce con te il setup UT, PAUT o TOFD partendo da geometria del componente, materiale, accessibilità, difetto ricercato, procedura e produttività richiesta.

Cosa inviarci per una valutazione

  • Materiale e spessore del componente.
  • Geometria o tipo di giunto, con una foto o un disegno.
  • Cosa cerchi: difetti di saldatura, laminazioni o corrosione da mappare.
  • Norma o procedura da rispettare e livello di accettazione.
  • Dove si controlla: officina, campo, temperatura della superficie.
  • Quanti controlli prevedi e se serve un rapporto registrato.
Criteri tecnici

Come scegliere uno strumento a ultrasuoni.

Un controllo a ultrasuoni si configura sull’applicazione, perché difetto ricercato, geometria e materiale determinano tecnica, frequenza e tipo di sonda. Sono questi i parametri che DIPITECH valuta insieme a te.

UT convenzionale, PAUT o TOFD

L’UT a impulso-eco è versatile per spessimetria e difetti generici. Il PAUT (phased array) aggiunge la scansione elettronica e l’imaging settoriale, mentre il TOFD rende al meglio nel dimensionamento dei difetti e nel controllo delle saldature, spesso affiancato al PAUT.

Frequenza e risoluzione

Salendo di frequenza migliora la risoluzione su difetti piccoli e spessori sottili, scendendo si guadagna penetrazione nei materiali spessi o attenuanti. La frequenza giusta è un compromesso fra le due esigenze.

Sonde, angoli e zoccoli

Angolo di rifrazione, dimensione del cristallo, numero di elementi (PAUT) e zoccoli dedicati dipendono da geometria e tipo di giunto, per questo la scelta della sonda è il cuore del setup.

Difetto e criticità

Cricche, mancanze di fusione, inclusioni, laminazioni e corrosione hanno orientamento e riflettività diversi. È quindi il difetto ricercato a guidare tecnica, angoli e criteri di accettazione.

Codifica, encoder e imaging

Nei controlli PAUT e TOFD sulle saldature e nelle mappe di corrosione servono acquisizione codificata (encoder), registrazione dei dati e imaging (S-scan, C-scan), per avere ripetibilità e un report documentato.

Procedura e qualifica

Norme, procedure e qualifica degli operatori (livelli) fissano requisiti di calibrazione, blocchi di riferimento e criteri di accettazione, quindi la strumentazione va scelta in coerenza con la procedura applicabile.

Per capire quando preferire la radiografia c’è l’articolo radiografia vs ultrasuoni. Le tecnologie correlate sono la radiografia industriale e la videoscopia RVI, mentre gli altri articoli sono raccolti nelle risorse tecniche CND.

Fra gli approfondimenti tecnici trovi il principio del phased array e quando conviene passare dall’UT al PAUT, i criteri per scegliere uno strumento PAUT e TOFD prima dell’acquisto, lo spessimetro a ultrasuoni per la misura di spessore e corrosione e la mappatura della corrosione con scansione codificata.

Ultrasuoni, radiografia, magnetoscopia e liquidi penetranti sono messi a confronto, anche sulle saldature, nella pagina dedicata ai controlli non distruttivi e ai loro metodi.

FAQ

Domande frequenti sui controlli a ultrasuoni

Quali sono i controlli non distruttivi con gli ultrasuoni?

I principali sono la misura dello spessore con lo spessimetro, il controllo con rilevatore di difetti convenzionale a sonda singola, il phased array (PAUT), che usa sonde multielemento e restituisce immagini, e il TOFD, che misura l’altezza dei difetti nelle saldature. A questi si aggiungono la mappatura della corrosione con scansione codificata e le tecniche a onde guidate per lunghi tratti di tubazione.

A cosa serve uno spessimetro a ultrasuoni?

Serve a misurare lo spessore di una parete accedendo da un solo lato, per esempio su tubazioni, serbatoi e recipienti in servizio. Ripetendo la misura negli stessi punti nel tempo si segue la corrosione o l’erosione e si decide quando intervenire.

Come funziona lo spessimetro a ultrasuoni?

La sonda invia un impulso che attraversa il materiale, si riflette sulla parete opposta e torna indietro. Lo strumento misura il tempo di andata e ritorno e, conoscendo la velocità del suono nel materiale, lo converte in spessore. Per questo va tarato sul materiale da misurare.

Quanto costa uno spessimetro a ultrasuoni?

Dipende dal tipo di sonda, dalla precisione richiesta, dalla misura attraverso la vernice, dalla memoria dati e dalla robustezza per il campo. Un phased array con TOFD è un investimento di altra scala, legato a sonde, scanner e software. Per uno spessimetro bastano materiale, campo di spessori e stato della superficie (verniciata, corrosa o calda) per prepararti il preventivo entro 24 ore.

Che differenza c’è tra UT, PAUT e TOFD?

L’UT convenzionale lavora con una sonda singola in impulso-eco. Il PAUT usa sonde multielemento con scansione elettronica e imaging, mentre il TOFD misura il tempo di volo dei segnali diffratti dalle estremità della discontinuità ed è utile per dimensionarla. Sulle saldature PAUT e TOFD si usano spesso insieme.

Gli ultrasuoni trovano le cricche?

Sì, l’UT è particolarmente efficace sui difetti planari come cricche e mancanze di fusione, dove spesso rende meglio della radiografia. La rilevabilità dipende però dall’orientamento del difetto e dalla tecnica scelta.

Quale frequenza di sonda scegliere?

Dipende da materiale, spessore e difetto da trovare. Le frequenze alte danno più risoluzione su difetti piccoli e spessori sottili, quelle basse penetrano meglio i materiali spessi o attenuanti.

Serve un operatore certificato?

Di norma sì, perché i controlli UT seguono procedure scritte e prevedono operatori qualificati per livelli. Il compito di DIPITECH è proporvi una strumentazione coerente con la procedura e i requisiti applicabili.

Come si richiede una valutazione?

Scrivici su WhatsApp o compila il modulo indicando materiale, spessore, tipo di giunto o geometria, difetto ricercato e volumi. Se hai una foto o un disegno del componente, mandalo su WhatsApp o per email. Ti rispondiamo con il setup UT, PAUT o TOFD adatto entro 24 ore.
Supporto applicativo

Supporto nella scelta, prima e dopo l’acquisto.

Dalla scelta della configurazione al dopo acquisto, DIPITECH resta il tuo riferimento tecnico in Italia.

Configurazione

Requisiti tecnici, sonde, accessori, software e documentazione che il tuo controllo richiede.

Dopo l’acquisto

Supporto tecnico in Italia per dubbi su setup, sonde e accessori.

Produttore

Collegamento con il produttore per formazione, assistenza e ricambi.

Contatti

Parliamo dello strumento giusto per il tuo controllo.

Se devi acquistare, valutare o sostituire uno strumento a ultrasuoni, un sistema phased array o TOFD, DIPITECH Industrial Solution chiarisce con te l’esigenza, confronta le opzioni e ti prepara il preventivo sulla configurazione adatta.

Richiesta applicativa

Raccontaci il controllo da fare.

Ci bastano materiale, spessore, geometria o tipo di giunto, il difetto da trovare e quanti controlli prevedi.

WhatsApp