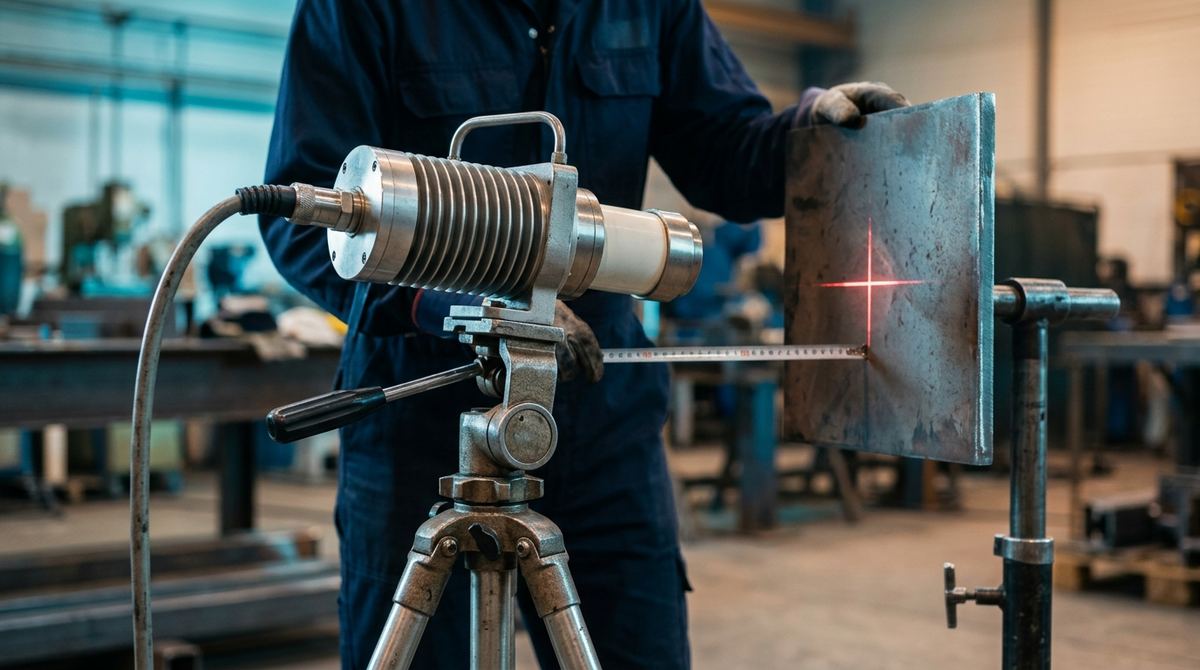
Cos'è un tubo radiogeno. È il componente che produce i raggi X. In un involucro sotto vuoto il catodo emette elettroni, l'alta tensione li accelera verso l'anodo e nell'impatto una piccola parte della loro energia diventa radiazione X, il resto calore. I kV fissano l'energia massima dei fotoni, i mA la loro quantità e la macchia focale, insieme alle distanze, la nitidezza dell'immagine.
Due impianti radiografici con la stessa tensione massima possono produrre immagini di qualità molto diversa. Il numero scritto sulla targa conta meno di grandezze che i cataloghi pubblicizzano poco: la macchia focale, la geometria di esposizione, la forma d'onda dell'alta tensione, la filtrazione, la capacità termica dell'anodo. Sono loro a decidere che cosa si vedrà sull'immagine. Chi deve scegliere un tubo trova i criteri commerciali nella guida su come scegliere tubo radiogeno e generatore; qui c'è la fisica che sta dietro ogni parametro, con i conti svolti. Il vocabolario di riferimento del settore è la ISO 5576:1997.
Macchia focale e penombra geometrica: la base di tutto
Il fascio nasce da un'area dell'anodo, la macchia focale, la cui proiezione nella direzione del fascio è la macchia focale effettiva. L'inclinazione dell'anodo la rende più piccola dell'area realmente bombardata dagli elettroni. Poiché la sorgente è estesa, ogni bordo del pezzo proietta sull'immagine una zona di transizione sfumata, la penombra geometrica Ug, che si calcola con una formula elementare.
Ug = f · b / a, dove f è la dimensione della macchia focale, a la distanza sorgente-oggetto (SOD) e b la distanza oggetto-rivelatore (SDD − SOD). In forma equivalente, Ug = f · (SDD − SOD) / SOD.
Un esempio con numeri tondi. Con una macchia da 2,0 mm, il pezzo a 600 mm dalla sorgente e il rivelatore a 660 mm, quindi b = 60 mm, la penombra vale 2,0 × 60 / 600 = 0,2 mm. Se lo stesso pezzo viene radiografato a 300 mm dalla sorgente, con il rivelatore sempre a 60 mm dal pezzo, la penombra raddoppia a 0,4 mm. I dettagli fini, come porosità minute e fili sottili dell'IQI, cominciano allora a impastarsi. Per questo ISO 17636-1 e ISO 17636-2 impongono distanze minime sorgente-oggetto, in funzione di macchia focale, spessore e classe di tecnica, con la classe B più esigente della A. In radiografia la geometria è un requisito normativo prima che una scelta di comodo.
Il valore di targa va letto con cautela, perché il fuoco nominale e la macchia misurata possono non coincidere. Per i sistemi industriali la misura è stata a lungo regolata dalla serie EN 12543, ritirata in Europa fra il 2025 e il 2026: le parti 2, 4 e 5 sono state sostituite dalle EN ISO 32543-1, -2 e -3, mentre le parti 1 e 3 sono state ritirate senza un sostituto diretto. La parte 1, del 2024 e recepita come EN ISO 32543-1:2025, usa la camera a foro stenopeico per le macchie sopra 0,1 mm. La parte 3, del 2026, copre i tubi mini e microfocus da 5 a 300 µm fino a 225 kV. In ambito ASTM le corrispondenti sono la E1165-20, per macchie da 100 µm a diversi millimetri, e la E2903-18(2024), che dichiara di basarsi sulla EN 12543-5. Due tubi «da 1 mm» misurati con metodi diversi possono comportarsi in modo diverso, e la prima domanda da fare al fornitore riguarda proprio il metodo.
Minifocus e microfocus: quando l'ingrandimento lavora a favore
Ridurre la macchia focale serve anche a sfruttare l'ingrandimento geometrico proiettivo. Avvicinando il pezzo alla sorgente l'immagine si ingrandisce di un fattore M = SDD / SOD, e sul piano del rivelatore la penombra vale Ug = f · (M − 1).
Con un microfocus da 5 µm, il pezzo a 30 mm dalla sorgente e il rivelatore a 300 mm, l'ingrandimento è M = 10 e la penombra sul rivelatore vale 5 × 9 = 45 µm. Con un pannello da 100 µm di pixel, il pixel riferito al pezzo scende a 10 µm. Basta per risolvere i vuoti nelle saldature dei componenti a sfere, i fili di bonding o i canali interni di un pezzo stampato in 3D. Lo stesso ingrandimento con un tubo convenzionale da 1 mm darebbe una penombra di 9 mm, cioè un'immagine inutilizzabile. È la coppia macchia-ingrandimento a decidere la risoluzione reale del sistema, più del detettore preso da solo. Il prezzo si paga in flusso, perché nei microfocus la potenza si misura in watt anziché in kilowatt e i tempi si allungano.
Fra le categorie non esiste un confine scolpito in un solo numero. Le bozze ISO 32543-4 e 32543-5, in preparazione, trattano come microfocus le macchie sotto i 100 µm, e la ASTM E1165-20 fa partire proprio da 100 µm le macchie standard e mini. La soglia dei 50 µm che circola in alcuni testi non trova riscontro in questi documenti. Quando un fornitore dichiara «microfocus», conviene chiedere dimensione misurata, metodo e tensione a cui vale. Per la scelta del pannello da abbinare c'è l'articolo su come scegliere il detector DR, e per l'imaging volumetrico ad alta risoluzione la guida alla tomografia industriale CT.
kV: energia, contrasto, spessore
La tensione anodica fissa l'energia massima dei fotoni, e con essa la penetrazione e il contrasto. A energie più basse prevale l'assorbimento fotoelettrico, che dipende molto da spessore e numero atomico, e le differenze di spessore diventano forti differenze di segnale. Salendo di energia domina la diffusione Compton e l'immagine si appiattisce. Da qui la regola pratica del kV più basso compatibile con lo spessore attraversato e con tempi ragionevoli. ISO 17636-1 pubblica le curve di tensione massima ammessa in funzione di spessore e materiale, da leggere come un tetto, lontano dal valore di lavoro.
I coefficienti di attenuazione del NIST danno la misura del fenomeno. In fascio stretto, a 100 keV un centimetro di ferro attenua quanto circa 6,4 centimetri di alluminio. A 200 keV il rapporto scende a circa 3,5, perché l'effetto fotoelettrico, sensibile al numero atomico, cede terreno alla diffusione. Un getto di alluminio da 40 mm, pur più spesso di un giunto d'acciaio da 20 mm, si radiografa quindi a tensioni molto più basse. Usare sull'alluminio la tensione massima «perché il tubo ce l'ha» produce un'immagine piatta in cui le porosità fini da ritiro spariscono. Lo strumento di tutti i giorni restano le curve di esposizione dell'impianto, diagrammi kV, spessore e mA·min costruiti per il proprio tubo, la propria distanza e il proprio rivelatore. Vanno rifatte quando cambia uno dei tre.
Devi dimensionare tubo e geometria sulla tua applicazione?
Inviaci materiali, spessori, dimensioni dei pezzi e volumi: ti indichiamo tensione, macchia focale e rivelatore adatti, con un preventivo su misura in 24 ore e la prova sul tuo materiale.
Scrivici via email Scrivici su WhatsAppmA·s, reciprocità e filtrazione
A parità di kV, la quantità di radiazione è proporzionale al prodotto corrente per tempo, in mA·s o mA·min. Entro ampi limiti 5 mA per 2 minuti equivalgono a 10 mA per 1 minuto, e la scelta si fa sulla capacità termica del tubo e sui vincoli di cantiere. La filtrazione aggiuntiva, lamierini di rame o alluminio sulla finestra, toglie la coda a bassa energia dello spettro, fotoni che non attraverserebbero comunque il pezzo ma generano diffusa e velo. Il fascio indurito migliora il rapporto fra contrasto e velo sugli spessori medio-alti, ed è spesso richiesto dalle procedure, al prezzo di un piccolo allungamento dei tempi. Sul lato del rivelatore il complemento sono gli schermi di piombo, con la pellicola, e il controllo della retrodiffusione.
| Parametro | Effetto principale | Regola pratica |
|---|---|---|
| Macchia focale (f) | Nitidezza: penombra Ug = f·b/a | Piccola per il dettaglio; grande per potenza e tempi brevi |
| SOD / SDD | Penombra e ingrandimento M = SDD/SOD | Rispettare le distanze minime ISO 17636; ingrandire solo con macchie piccole |
| Tensione (kV) | Penetrazione e contrasto, che variano in senso opposto | Il kV più basso praticabile; curve di tensione massima come tetto |
| Corrente × tempo (mA·s) | Quantità di radiazione, densità o SNR | Dalle curve di esposizione; reciprocità entro i limiti termici |
| Filtrazione (Cu/Al) | Indurimento del fascio, meno velo da diffusa | Su spessori medio-alti e dove la procedura la impone |
| Forma d'onda (potenziale costante o unipolare) | Flusso efficace e stabilità dello spettro | Potenziale costante per produttività e ripetibilità; unipolare dove contano peso e costo |
In cantiere: il tubo portatile su una linea di tubazioni
Il caso più severo è la radiografia di giunti circonferenziali in cantiere, con decine di saldature al giorno, alimentazione da gruppo elettrogeno ed escursioni termiche. Qui contano i parametri di targa meno appariscenti. L'energia del fascio è una piccola frazione della potenza elettrica, e quasi tutto il resto diventa calore nell'anodo. I tubi portatili raffreddati a gas o ad aria forzata dichiarano per questo un ciclo di lavoro. Alcuni operano in continuo a corrente ridotta, altri chiedono pause paragonabili ai tempi di esposizione quando lavorano alle prestazioni massime. Con ipotesi nostre, 40 esposizioni al giorno da 2 minuti ciascuna, un tubo che impone una pausa pari all'esposizione aggiunge 80 minuti di attesa al turno rispetto a uno che lavora in continuo. È un conto da fare prima, quando si organizza la radiografia delle saldature di una linea o di un cantiere.
La forma d'onda pesa allo stesso modo. I generatori a potenziale costante mantengono stabile l'alta tensione, così tutto il tempo di esposizione lavora all'energia piena, con spettro ripetibile e tempi più brevi a parità di kV nominali. I circuiti unipolari o pulsati sono più semplici e leggeri, ma in una parte del ciclo producono fotoni a energia ridotta, con esposizioni più lunghe e meno ripetibili. In cantiere la scelta è un compromesso fra produttività e peso da portare a spalla.
Resta il tubo panoramico, che emette a 360 gradi perpendicolarmente all'asse e, portato al centro della tubazione, espone l'intero giunto in una sola esposizione a parete singola. Richiede l'accesso al centro del tubo, di solito con un crawler sulle condotte; le geometrie di esposizione e i difetti tipici dei giunti sono trattati nei casi tipici di radiografia delle saldature. In Italia l'impiego di generatori radiogeni è poi una pratica soggetta al D.Lgs. 101/2020, con esperto di radioprotezione, zone classificate e formazione, e gli adempimenti da prevedere prima dell'acquisto sono raccolti nella guida ai costi e all'acquisto di un sistema RX. In cantiere collimazione e direzione del fascio servono anche alla radioprotezione, oltre che alla qualità d'immagine.
La qualità d'immagine si decide prima di premere il pulsante
Macchia focale e distanze fissano la nitidezza raggiungibile, i kV il contrasto, i mA·s il rumore, la filtrazione il velo. Nessun software di post-elaborazione recupera una penombra nata da una geometria sbagliata, e per questo i parametri del tubo vanno scelti partendo dal pezzo da radiografare. Tradurli in una configurazione concreta, con tensione massima, una o due macchie focali, forma d'onda, raffreddamento, versione direzionale o panoramica e il rivelatore da abbinare, dipende dai tuoi materiali, dagli spessori e dai volumi.
Cosa inviarci per una valutazione
Per proporti tubo, generatore e rivelatore adatti ci servono questi dati:
- materiali e spessori minimi e massimi da attraversare;
- dimensioni e peso dei pezzi, e dettaglio più piccolo da rilevare;
- ambiente di lavoro: bunker, cabina o cantiere, con alimentazione disponibile;
- geometria: accesso interno alle tubazioni, distanze sorgente-pezzo possibili;
- norma e classe di tecnica richieste (A o B secondo ISO 17636);
- volumi: esposizioni al giorno o per turno;
- tubo e rivelatore oggi in uso, se ci sono.
Puoi inviarli via email a info@dipitech.com o su WhatsApp, anche con disegni o foto dei pezzi.
Con questi elementi si arriva a una configurazione per la radiografia industriale costruita sui tuoi pezzi, dal generatore al detettore. Il preventivo è su misura e arriva in 24 ore, con la possibilità di provare l'esposizione su campioni tuoi.
Chiedi un preventivo
Lascia nome, email e qualche riga sul tuo caso, senza impegno. Ti rispondiamo entro 24 ore con le prime indicazioni tecniche e il preventivo.
Domande frequenti sul tubo radiogeno: funzionamento, macchia focale e parametri
Come funziona un tubo radiogeno?
Il catodo, un filamento riscaldato, emette elettroni. L'alta tensione fra catodo e anodo li accelera e ognuno arriva sul bersaglio con un'energia che in keV vale quanto i kV impostati. Frenando nel bersaglio, di solito in tungsteno, gli elettroni producono uno spettro continuo di raggi X, a cui si sommano le righe caratteristiche del materiale dell'anodo. Solo l'1% circa dell'energia diventa radiazione. Il resto è calore, smaltito con olio, acqua o, nei portatili, con gas e aria forzata, ed è questo calore a fissare il ciclo di lavoro del tubo.
Che cos'è la macchia focale di un tubo radiogeno?
È l'area dell'anodo da cui parte il fascio, vista dalla direzione di uscita. Molti tubi industriali ne offrono due, una piccola per il dettaglio e una grande per la potenza, e passare dalla prima alla seconda per accorciare i tempi cambia la penombra quanto cambiare tubo. Il valore dichiarato si confronta solo a parità di metodo di misura, oggi la serie ISO 32543 per i sistemi industriali.
Come si riduce la penombra geometrica senza cambiare tubo?
Allontanando la sorgente dal pezzo o avvicinando il rivelatore, perché la penombra cresce con il rapporto fra distanza oggetto-rivelatore e distanza sorgente-oggetto. Allontanare la sorgente ha però un costo: l'intensità cala con il quadrato della distanza, e raddoppiarla vuol dire quadruplicare i mA·s a parità di immagine. ISO 17636 fissa comunque una distanza minima sorgente-oggetto, più severa in classe B.
Perché alzare i kV per accorciare l'esposizione peggiora l'immagine?
Perché a energie più alte cala il peso dell'effetto fotoelettrico e cresce la diffusione Compton: le differenze di spessore producono meno differenza di segnale e la radiazione diffusa aggiunge velo. Sui materiali leggeri l'effetto è più marcato; secondo i coefficienti del NIST, fra 100 e 200 keV il rapporto di attenuazione fra ferro e alluminio scende da circa 6,4 a 3,5.
Che differenza c'è tra tubo minifocus e microfocus?
È una questione di dimensione della macchia focale. Nei documenti ISO più recenti il microfocus sta sotto i 100 µm, mentre i minifocus si collocano sopra quella soglia, fra le macchie che la ISO 32543-1:2024 misura con la camera a foro stenopeico. Il microfocus consente forti ingrandimenti geometrici senza perdere nitidezza, utili per elettronica, microsaldature e pezzi additivi, ma lavora con potenze di pochi watt e tempi più lunghi.
Quando conviene un tubo radiogeno panoramico?
Quando le saldature circonferenziali sono molte e il centro del tubo è raggiungibile, per esempio con un crawler sulle condotte: una sola esposizione a parete singola copre l'intero giunto, al posto delle tre o più esposizioni a doppia parete. Se l'accesso interno manca, o i giunti sono pochi, il tubo direzionale resta la scelta più flessibile.