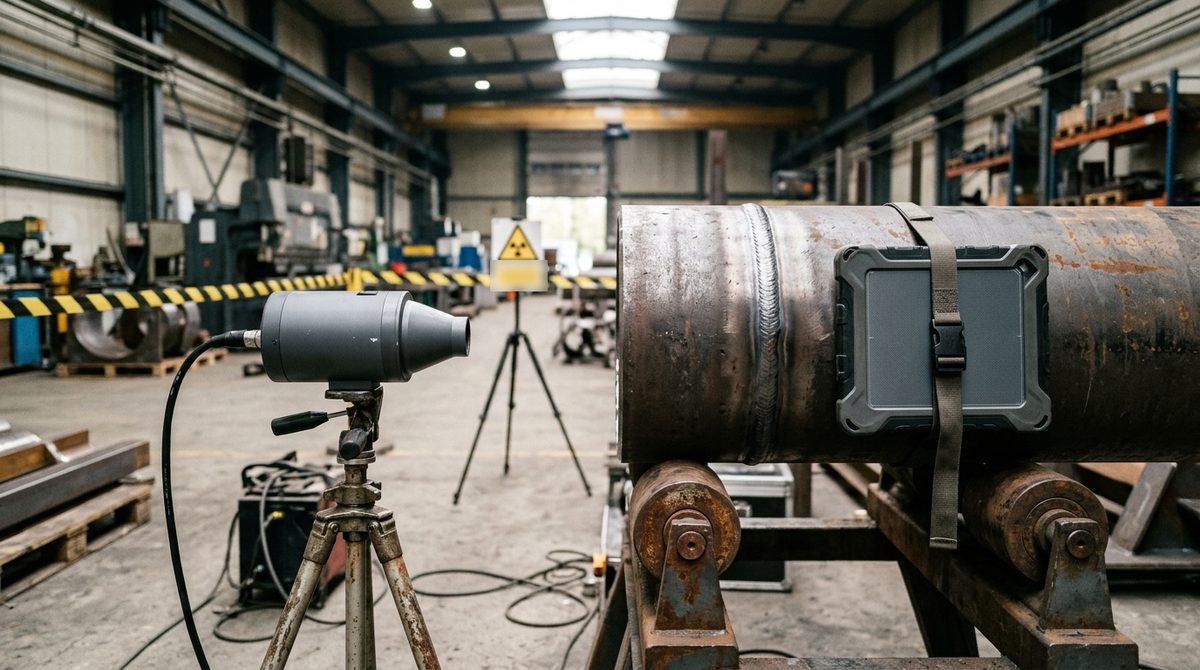
Sul disegno compare una nota breve, «RT 10%» oppure «radiografia al 100% dei giunti testa a testa», e da quel momento qualcuno in officina deve trasformarla in un lavoro concreto. Servono una sorgente adatta agli spessori, un rivelatore, un luogo dove esporre senza mettere a rischio nessuno, operatori certificati e una procedura che regga alla verifica del cliente o dell'organismo notificato. La radiografia delle saldature è fra i controlli non distruttivi più richiesti nei capitolati di carpenteria, caldareria e impiantistica, ed è anche quello che chiede più organizzazione prima della prima esposizione.
Il punto di partenza, qui, è il lavoro di chi deve impostare il controllo radiografico delle saldature e decidere se tenerlo in casa o affidarlo a una società di servizi CND. La lettura dei difetti ha un approfondimento suo nei casi tipici di radiografia di saldature e fusioni, i criteri di scarto nell'articolo su chi decide i livelli di accettazione. Il quadro generale dei metodi è nella pagina sui controlli non distruttivi.
Chi chiede la radiografia, e su quanti giunti
L'obbligo raramente nasce dalla norma di radiografia. Arriva dal codice di prodotto, dalla norma di esecuzione o dal contratto, e ciascuno di questi documenti fissa a modo suo quanti giunti controllare e con quale criterio sceglierli. Per questo la prima domanda utile, prima ancora di parlare di attrezzature, riguarda il documento che governa la commessa.
Nelle attrezzature a pressione la direttiva 2014/68/UE chiede, al punto 3.1.3 dell'allegato I, che le prove non distruttive delle giunzioni permanenti siano eseguite da personale qualificato. Per le categorie III e IV quel personale deve essere approvato da un'organizzazione di terza parte riconosciuta da uno Stato membro. Al punto 7.2 la direttiva lega poi il coefficiente di giunzione all'estensione dei controlli, con valore 1 quando le prove confermano l'assenza di difetti significativi su tutte le giunzioni, 0,85 con prove a campione e 0,7 con il solo esame visivo. La percentuale di radiografia diventa così una scelta di progetto, perché un coefficiente più basso si paga con spessori maggiori. Le norme armonizzate di costruzione, come la EN 13445 per i recipienti non esposti a fiamma, traducono questi principi in requisiti di controllo dettagliati.
Nelle tubazioni di processo progettate secondo ASME B31.3, il servizio fluido normale richiede l'esame completo di almeno il 5% delle saldature circonferenziali testa a testa, con radiografia o ultrasuoni a campione casuale. I giunti del campione vanno scelti in modo da includere il lavoro di ogni saldatore, e un giunto respinto fa scattare esami aggiuntivi sulla produzione dello stesso saldatore. Chi organizza deve quindi sapere chi ha saldato cosa, e la tracciabilità fra numero del giunto, saldatore e immagine entra a far parte del controllo. In carpenteria metallica la percentuale discende invece dalla classe di esecuzione della EN 1090-2, un percorso ricostruito nell'articolo sui livelli di accettazione.
Dalla specifica all'esposizione: procedura, tecnica e IQI
Una volta chiaro quanti giunti controllare, serve una procedura scritta che dica come. Il riferimento è la ISO 17636-1 per la pellicola e la ISO 17636-2 per i rivelatori digitali, entrambe nell'edizione 2022, con due classi di tecnica. La classe A è la tecnica di base, la B quella migliorata, più esigente su distanze, sensibilità e numero di esposizioni. Quale delle due serva lo stabilisce il livello di qualità richiesto per il giunto, mentre la scelta del metodo e le regole generali stanno nella ISO 17635:2025.
La procedura generale da sola copre poco del lavoro reale. La guida dell'Health and Safety Executive britannico sull'acquisto e la conduzione della radiografia industriale raccomanda di affiancarle schede tecniche per il singolo componente, perché componenti diversi chiedono parametri diversi. Nella scheda finiscono geometria di esposizione, sorgente con tensione o radionuclide, distanza sorgente-rivelatore, tipo di rivelatore, numero di esposizioni per coprire la circonferenza, tipo e posizione dell'indicatore di qualità d'immagine. Le geometrie a parete singola e a doppia parete, con i criteri per scegliere fra loro, sono descritte nei casi applicativi già citati.
L'indicatore di qualità d'immagine, a fili secondo ISO 19232-1 o a gradini e fori secondo la parte 2, va di regola posto lato sorgente. È la prova che l'immagine ha raggiunto la sensibilità richiesta, e un radiogramma pulito senza il filo prescritto visibile resta una fotografia senza valore di collaudo. Accanto all'IQI servono i contrassegni di identificazione e di posizione, perché a distanza di anni ogni immagine deve poter essere ricondotta al giunto, al tratto di circonferenza e alla data.
Raggi X o gamma, pellicola o detector DR
Il tubo radiogeno emette solo quando è alimentato, consente di regolare la tensione sullo spessore e, a parità di spessore, dà in genere un contrasto migliore. Per questo è la scelta naturale in bunker, in cabina e sugli spessori sottili e medi, mentre in cantiere pesano peso, alimentazione e duty cycle. Le sorgenti gamma sono compatte e non richiedono corrente, quindi entrano dove il tubo non arriva, per esempio dentro tubazioni già posate o su strutture lontane da una presa. La tabella riporta i radionuclidi più usati, con campi di spessore indicativi che cambiano un po' da una fonte all'altra.
| Radionuclide | Tempo di dimezzamento | Spessore di acciaio indicativo |
|---|---|---|
| Cobalto-60 | 5,3 anni | 50-150 mm |
| Iridio-192 | 74 giorni | 10-70 mm |
| Selenio-75 | 120 giorni | 4-28 mm |
| Itterbio-169 | 32 giorni | 2-20 mm |
Il tempo di dimezzamento ha un peso organizzativo che spesso sfugge. Una sorgente di iridio-192 perde metà dell'attività in circa 74 giorni, quindi dopo due mesi e mezzo, a parità di geometria e di spessore, il tempo di posa raddoppia. Un programma che regge con la sorgente appena caricata può non reggere più a fine ciclo, e la sostituzione va pianificata insieme alla produzione. A questo si aggiungono custodia, trasporto di materie radioattive e gli obblighi che il D.Lgs. 101/2020 dedica, nel Titolo VIII, alle sorgenti sigillate ad alta attività.
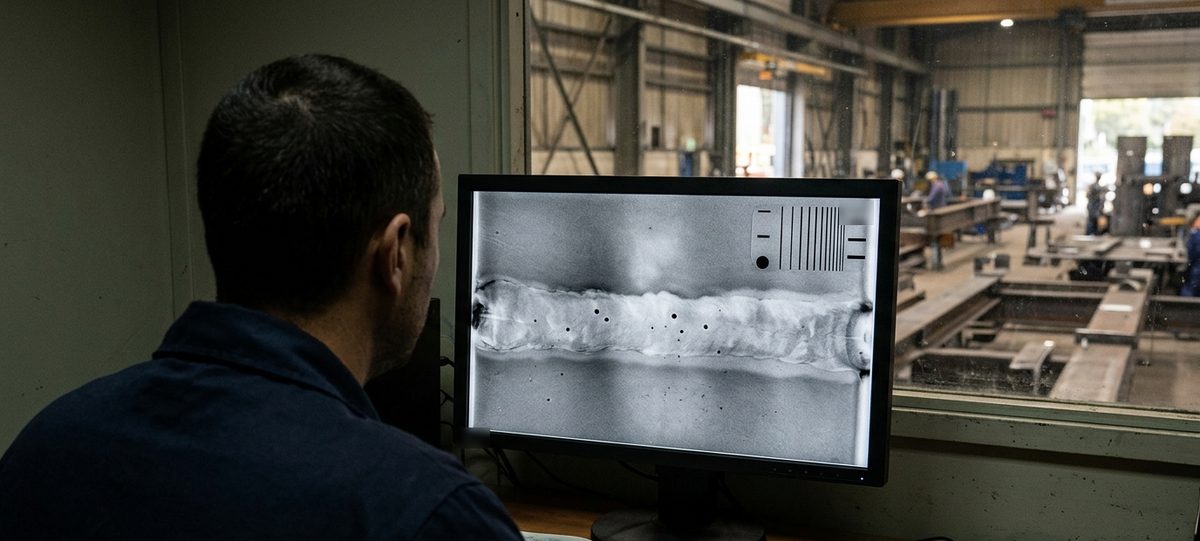
Sul rivelatore la scelta è fra pellicola, con sviluppo chimico e archivio fisico, e radiografia digitale. Un detector DR restituisce l'immagine pochi secondi dopo l'esposizione, elimina chimici e camera oscura e permette di ripetere subito uno scatto non valido, finché il giunto è ancora in posizione. In cambio chiede calibrazione, verifiche periodiche e una gestione ordinata degli archivi digitali. Pixel, scintillatore e formato si scelgono sullo spessore penetrato e sul diametro del tubo, come spiega l'articolo su come scegliere un detector DR per saldature, mentre tensione, potenza e tipo di fascio sono trattati nell'approfondimento su come scegliere tubo radiogeno e generatore. Quando la produzione è di serie, con pezzi simili e volumi costanti, ha senso valutare anche sistemi su misura sulle esigenze applicative, con cabina schermata e movimentazione del pezzo. Le configurazioni possibili, dai tubi portatili alle installazioni fisse, sono raccolte nella pagina sulla radiografia industriale.
Bunker o cantiere: la radioprotezione decide dove si lavora
Su questo punto la guida IAEA SSG-11 è netta. La radiografia industriale andrebbe eseguita in un ambiente schermato ogni volta che è ragionevolmente praticabile, e in campo solo quando i pezzi sono fissi, troppo grandi o troppo pesanti per essere spostati. Il bunker lascia lavorare il resto del reparto senza interruzioni. In cantiere, dove mancano le protezioni ingegneristiche, la sicurezza dipende interamente dall'organizzazione.
In Italia il quadro è il D.Lgs. 101/2020. Prima di iniziare la pratica il datore di lavoro acquisisce una relazione firmata dall'esperto di radioprotezione, come prevede l'articolo 109, ed è l'esperto a classificare zone e lavoratori. L'articolo 133 definisce zona controllata e zona sorvegliata e divide i lavoratori esposti nelle categorie A e B, con la soglia dei 6 mSv di dose efficace annua per la categoria A. Per i lavoratori esposti c'è poi la sorveglianza sanitaria affidata al medico autorizzato. Notifica preventiva o nulla osta dipendono dal tipo di sorgente e dall'energia, con i dettagli già trattati nell'articolo sul tubo radiogeno.
Il cantiere chiede un passo in più. Secondo la SSG-11 l'area di esposizione va delimitata come zona controllata, e ai confini valgono i ratei di dose massimi fissati dalle autorità, che a seconda del paese vanno da pochi µSv/h fino a circa 20 µSv/h. La stessa guida chiede almeno due operatori formati per ogni esposizione e un accordo con il committente su luogo, orari, segnali e permessi di lavoro. Un ordine di grandezza aiuta a capire perché in cantiere si lavora spesso a fine turno. L'iridio-192 dà circa 4,8 mSv/h a un metro per ogni 37 GBq, quindi una sorgente da 1,85 TBq produce circa 240 mSv/h a un metro. Senza collimatore né schermature, per scendere a 20 µSv/h con la sola distanza servirebbero circa 110 metri, e per arrivare a 2,5 µSv/h oltre 300. Collimatore, schermi locali e attenuazione del pezzo accorciano molto queste distanze, ma il calcolo resta compito dell'esperto di radioprotezione.
Devi organizzare la radiografia delle tue saldature?
Indicaci materiale, spessori, diametri e volumi: ti supportiamo nella scelta del sistema radiografico, fra tubo e generatore RX, detector DR e sistemi su misura, oppure nel capire se ti conviene un servizio esterno. Risposta in 24 ore.
Scrivici via email Scrivici su WhatsAppIn casa o con un servizio esterno: i criteri che contano
La domanda arriva quasi sempre quando la spesa per i servizi esterni cresce, oppure quando le attese del fornitore cominciano a fermare le consegne. La risposta dipende da pochi fattori, e conviene pesarli con i numeri reali dell'officina.
| Criterio | Spinge verso il sistema in casa | Spinge verso il servizio esterno |
|---|---|---|
| Volumi | Giunti da radiografare con continuità ogni settimana | Campagne saltuarie o picchi concentrati |
| Spessori | Campo ristretto, coperto da un solo tubo | Campo molto ampio, spessori che richiedono sorgenti gamma |
| Posizione dei pezzi | In officina, movimentabili fino a un ambiente schermato | In cantiere, in impianto o fuori sede |
| Tempi | Consegne che non tollerano attese | Programmazione prevedibile con anticipo |
| Personale | Operatori certificati e un livello 3 di riferimento disponibili | Nessuna struttura CND interna |
| Radioprotezione | Bunker esistente o spazio per costruirlo | Nessuno spazio schermabile in reparto |
| Indipendenza | Controllo interno accettato dal committente | Controllo affidato a un laboratorio terzo per contratto |
Il costo per esposizione racconta solo una parte del confronto. Il sistema in casa porta con sé costi fissi che l'offerta dell'attrezzatura non mostra, come esperto di radioprotezione, dosimetria, sorveglianza medica, schermature, verifiche periodiche del sistema digitale, formazione e certificazione del personale secondo ISO 9712 con le relative ricertificazioni. In cambio dà il controllo sui tempi, perché un giunto radiografato e valutato in giornata può essere riparato prima che il pezzo passi alla fase successiva.
Il servizio esterno trasferisce al fornitore autorizzazioni, sorgenti e personale, mentre la responsabilità della specifica resta a chi ordina. Il documento HSE raccomanda di definire per contratto le responsabilità di committente e fornitore, e avverte che compensi legati al numero di controlli eseguiti nel tempo spingono a sacrificare sicurezza e qualità alla velocità. Prima dell'inizio è quindi buona regola chiedere procedura e schede tecniche, certificati del personale per il metodo e il settore, e un rapporto che riporti per ogni esposizione i parametri usati e l'IQI raggiunto.
Esiste anche una via intermedia, frequente nelle officine che crescono. La produzione di serie passa a un sistema interno, mentre i lavori in cantiere, gli spessori fuori campo e i picchi restano al servizio esterno. È spesso la soluzione con il miglior rapporto fra investimento e autonomia, purché il sistema interno sia dimensionato sul pezzo più frequente e non sul più spesso. Prima di investire resta da verificare se la radiografia sia il metodo giusto per tutti i giunti. Su spessori elevati e difetti planari gli ultrasuoni possono affiancarla o sostituirla, come spiega il confronto fra radiografia industriale e ultrasuoni, e gli strumenti relativi sono nella pagina sugli strumenti a ultrasuoni PAUT e TOFD.
I tempi, dall'ordine del sistema al rapporto firmato
Chi porta la radiografia in casa deve mettere in conto anzitutto i tempi di avvio. La relazione dell'esperto di radioprotezione precede l'inizio della pratica. Nei casi soggetti a notifica, l'articolo 46 del D.Lgs. 101/2020 chiede di inviarla almeno 30 giorni prima dell'avvio, mentre il nulla osta, dove richiesto, ha un iter più lungo. Consegna e collaudo del sistema, eventuale costruzione o adeguamento del bunker e formazione degli operatori vanno pianificati in parallelo, perché in sequenza allungano l'avvio di mesi.
Sul singolo lavoro i tempi si giocano su altri passaggi. Alcune norme impongono un'attesa minima fra la fine della saldatura e il controllo, per dare tempo a eventuali cricche a freddo di manifestarsi. Il posizionamento di sorgente, rivelatore e contrassegni richiede spesso più tempo dell'esposizione stessa, soprattutto in doppia parete, dove la circonferenza chiede più riprese. Con la pellicola si aggiungono sviluppo e asciugatura, con il digitale la valutazione può partire subito. In cantiere pesa infine lo sgombero dell'area, che spesso costringe a lavorare a fine turno o di notte.
L'ultimo tratto è la valutazione. Spetta a personale certificato almeno di livello 2 per il metodo, che interpreta le immagini secondo il livello di accettazione del capitolato e redige il rapporto. Un giunto respinto torna in riparazione e va radiografato di nuovo, e nei campionamenti progressivi il respingimento estende il controllo ad altri giunti. Per questo la stima dei tempi di una commessa dovrebbe includere un tasso di riparazione realistico, ricavato dallo storico dell'officina.
Cosa inviarci per una valutazione
Per capire quale soluzione regge la tua produzione ci servono pochi dati:
- materiali e spessori da controllare;
- diametri e geometria dei giunti, con l'eventuale accesso interno alle tubazioni;
- volumi per mese e loro continuità nel corso dell'anno;
- norma o codice di riferimento, classe di tecnica o livello di accettazione richiesti;
- luogo del controllo, in reparto o in cantiere;
- sistema attuale o servizio esterno in uso, con i tempi di attesa che ti crea.
Puoi inviarli via email a info@dipitech.com o su WhatsApp, allegando, se li hai, il disegno di un giunto tipico e l'estratto del capitolato. In alternativa puoi usare il modulo contatti.
Con questi dati ti supportiamo nella scelta del sistema radiografico per le saldature, fra tubo o generatore RX, detector DR e sistemi su misura sulle esigenze applicative, oppure nel capire se ti conviene un servizio esterno. Le tecnologie disponibili sono descritte nella pagina dedicata alla radiografia industriale, e per il lavoro in cantiere trovi anche i generatori RX portatili che rappresentiamo.
Chiedi un preventivo
Lascia nome, email e qualche riga sul tuo caso, senza impegno. Ti rispondiamo entro 24 ore con le prime indicazioni tecniche e il preventivo.
Domande frequenti sulla radiografia delle saldature
Quando è obbligatoria la radiografia delle saldature?
Quando la richiede il codice di prodotto, la norma di esecuzione o il contratto. Nelle attrezzature a pressione la direttiva 2014/68/UE lega l'estensione dei controlli al coefficiente di giunzione, nelle tubazioni secondo ASME B31.3 il servizio fluido normale chiede l'esame casuale di almeno il 5% dei giunti circonferenziali, in carpenteria la EN 1090-2 fissa i controlli in base alla classe di esecuzione. La norma di radiografia stabilisce come eseguire il controllo, e lascia ad altri documenti la decisione se e quanto farlo.
Quale norma si applica alla radiografia delle saldature?
Per la tecnica la ISO 17636-1 con la pellicola e la ISO 17636-2 con i rivelatori digitali, entrambe del 2022. La sensibilità si dimostra con gli indicatori di qualità d'immagine della serie ISO 19232, mentre i criteri di accettazione stanno nella ISO 10675-1 per acciaio, nichel e titanio e nella parte 2 per l'alluminio. La ISO 17635:2025 guida la scelta del metodo e collega fra loro questi documenti.
Che differenza c'è tra classe A e classe B nella ISO 17636?
La classe A è la tecnica di base, la classe B quella migliorata, con requisiti più severi su distanza sorgente-oggetto, sensibilità dell'IQI e numero di esposizioni. Si sceglie in funzione del livello di qualità richiesto per il giunto: i livelli B e C della ISO 5817 portano alla classe B, il livello D alla classe A. In pratica la classe B allunga i tempi di esposizione e di posizionamento.
Serve un bunker per la radiografia delle saldature in officina?
In officina è la soluzione raccomandata. La guida IAEA SSG-11 indica di lavorare in un ambiente schermato ogni volta che è ragionevolmente praticabile e di ricorrere alla radiografia in campo solo per pezzi fissi, troppo grandi o troppo pesanti da spostare. In Italia schermature, zone classificate e categorie del personale vengono definite dall'esperto di radioprotezione secondo il D.Lgs. 101/2020.
Chi può eseguire e valutare la radiografia delle saldature?
Personale qualificato e certificato per il metodo radiografico secondo ISO 9712 o uno schema equivalente. Il livello 1 esegue le esposizioni seguendo istruzioni scritte, il livello 2 imposta la tecnica, interpreta le immagini e redige il rapporto, il livello 3 approva procedure e tecniche. Per le attrezzature a pressione di categoria III e IV la direttiva 2014/68/UE chiede inoltre che il personale sia approvato da un'organizzazione di terza parte riconosciuta.
Conviene un sistema radiografico in casa o un servizio CND esterno?
Dipende da volumi, spessori e logistica. Con giunti da radiografare ogni settimana, pezzi movimentabili e un campo di spessori coperto da un solo tubo, il sistema in casa riduce le attese e porta la valutazione in giornata. Con campagne saltuarie, lavori in cantiere o spessori che richiedono sorgenti gamma, il servizio esterno evita autorizzazioni e costi fissi. DIPITECH ti supporta nel confronto partendo dai tuoi dati, con risposta in 24 ore.
Quanto costa la radiografia delle saldature?
Un prezzo valido per tutti i casi non esiste, perché il costo dipende da spessori, numero di esposizioni per giunto, classe di tecnica, luogo di esecuzione e tipo di rivelatore. Nel confronto fra sistema in casa e servizio esterno contano anche i costi fissi di radioprotezione, personale e verifiche. Partendo da materiale, diametri, spessori e volumi, DIPITECH prepara una valutazione con preventivo su misura in 24 ore.