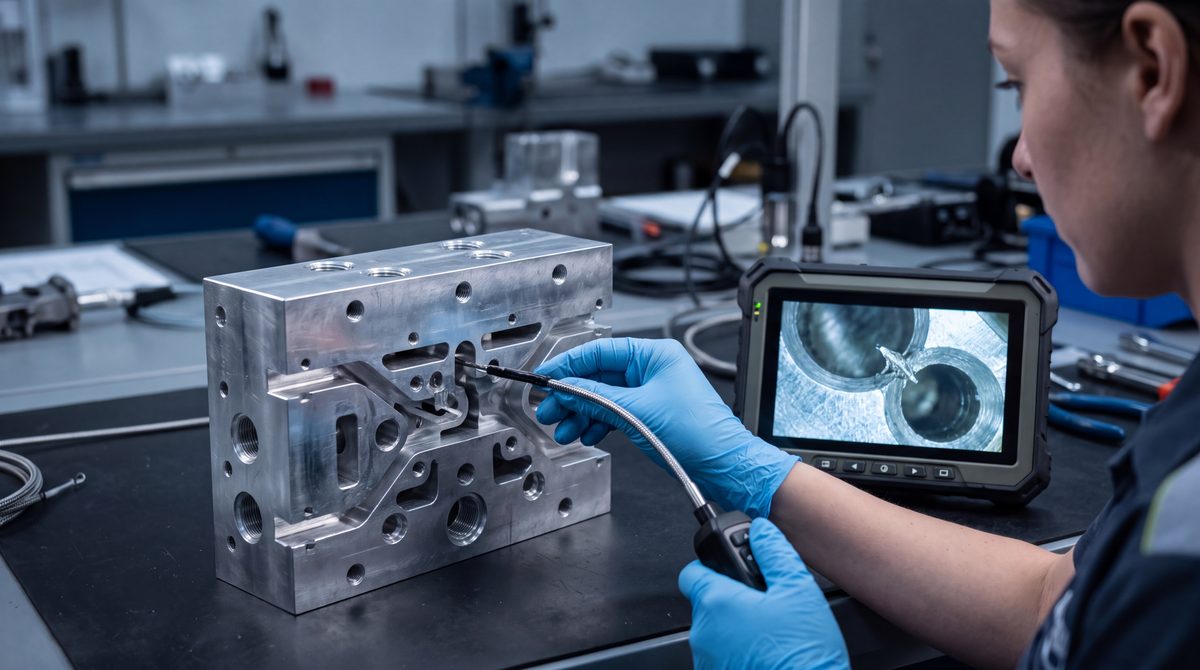
Un distributore oleodinamico torna dal cliente dopo poche centinaia di ore con il cassetto bloccato. Allo smontaggio, tra cassetto e corpo, c'è una scaglia d'acciaio lunga tre decimi di millimetro. Il blocco era stato lavato, il campione di fine linea aveva superato la prova di pulizia tecnica, l'olio dell'impianto rientrava nella classe prevista. La scaglia veniva da un incrocio fra due fori, dove una bava piegata ma ancora attaccata alla parete aveva resistito al lavaggio e si era staccata dopo migliaia di picchi di pressione. Guardare dentro quell'incrocio con un videoscopio, prima del montaggio, avrebbe richiesto un paio di minuti.
Lo stesso rischio riguarda blocchi oleodinamici, corpi valvola, pompe, basamenti e teste motore, carter di cambi e componenti aerospaziali, tutti pezzi che portano fluidi attraverso canali forati che si incrociano. In quei canali si arriva solo con l'ispezione visiva remota, e il risultato dipende dal sapere che cosa cercare e dalla scelta di sonda, ottica e luce adatte a quei diametri e a quelle profondità. La panoramica sugli strumenti è nella pagina dedicata a endoscopi e videoscopi industriali per l'ispezione visiva remota.
Una bava ancora attaccata supera lavaggio e prova di pulizia
Quando la punta che fora il secondo canale sfonda nella parete del primo, il materiale all'uscita non viene tagliato del tutto e si piega verso l'interno. Nasce così la bava d'uscita, spesso accompagnata da una bava secondaria sul bordo opposto e da trucioli rimasti incastrati nei tratti ciechi o dietro i tappi. Forma e altezza dipendono dal rapporto fra i diametri dei due fori, dall'angolo d'incrocio, dall'avanzamento negli ultimi decimi di corsa e dal materiale. Gli studi di Heisel e Schaal su Production Engineering (2008) e di Leitz, Franke e Aurich su ATZproduction (2009) descrivono il fenomeno proprio sui fori incrociati della produzione automobilistica, dove il controllo della bava è una condizione per evitare la sbavatura successiva. La rassegna del CIRP firmata da Aurich, Dornfeld e colleghi (2009) ricorda che la sbavatura è un'operazione costosa che al pezzo non aggiunge valore, e che conviene prima di tutto evitare che la bava si formi.
Il problema delle bave all'incrocio sta nel modo in cui sfuggono ai controlli di pulizia. La ISO 4406 codifica il numero di particelle solide nell'olio di un circuito, e misura quindi lo stato del fluido. Sui componenti, la ISO 18413 per l'oleodinamica, la ISO 16232 e la guida VDA 19.1 per l'automotive descrivono come estrarre le particelle con lavaggio o getto di liquido, filtrarle e contarle. Si misura quello che si stacca durante l'estrazione. Una bava ben attaccata resta sul pezzo, il filtro di analisi esce pulito e il componente risulta conforme. La ISO 16232 dichiara anche in modo esplicito che i controlli visivi, essendo metodi non quantitativi, restano fuori dal suo campo. Il videoscopio quindi affianca la prova di pulizia senza sostituirla, e copre proprio i contaminanti che la prova non vede finché restano attaccati.
Che cosa deve vedere il videoscopio all'incrocio
Il primo riferimento è il disegno. La ISO 13715 stabilisce come si indicano gli spigoli di forma non definita, cioè se uno spigolo può avere una bava e di quanto, oppure se deve essere smussato o raccordato entro un certo valore. Se sul disegno dell'incrocio c'è un'indicazione di questo tipo, il controllo ha un criterio misurabile. Se manca, conviene concordarlo con il cliente prima di cominciare, perché "privo di bave" detto a voce si interpreta in modi molto diversi.
Le indicazioni da cercare sono poche e ricorrenti. La bava d'uscita appare come un labbro di metallo che sporge dalla parete del foro principale, spesso più luminoso del resto perché riflette la luce della sonda. La bava a bandiera è una lamella sottile attaccata per un lato, la più pericolosa perché si stacca con le vibrazioni. I trucioli si trovano nei fondi ciechi, nei cambi di diametro e dietro i tappi a sfera. Dopo una sbavatura termica, elettrochimica o a spazzola, l'ispezione verifica invece il raccordo ottenuto e la presenza di residui di processo, come scorie e ossidi.
| Geometria del foro | Accesso tipico | Scelta della sonda |
|---|---|---|
| Foro corto e dritto, incrocio vicino all'imbocco | Diretto, in linea | Boroscopio rigido con vista laterale, oppure sonda flessibile con punta a 90° |
| Canale lungo con incrocio in profondità | Dal foro principale | Sonda flessibile più lunga del canale, vista laterale per guardare la parete dell'incrocio |
| Foro di piccolo diametro, pochi millimetri | Stretto, senza spazio per curvare | Sonda sottile con vista laterale, articolazione ridotta o assente |
| Foro medio o grande con più incroci | Spazio per curvare la punta | Sonda articolata a quattro vie, ottica frontale e laterale |
| Fondo cieco, tappi, cambi di diametro | In fondo al canale | Ottica frontale con messa a fuoco ravvicinata |
Diametro, profondità e angolo: come si sceglie la sonda
La sonda la decide il passaggio più stretto che deve attraversare, con un margine di gioco. In un foro da 6 mm entra comodamente una sonda da 4 mm, in uno da 4 mm serve qualcosa sotto i 3, e per i fori di uno o due millimetri esistono sonde sotto il millimetro, con ottica e illuminazione ridotte di conseguenza. La lunghezza deve superare la profondità dell'incrocio più lontano, più il tratto che resta fuori per manovrare. Nei blocchi grandi non è raro trovare incroci in fondo a canali da 300 mm.
L'articolazione serve a orientare la punta, ma per curvare le serve spazio. In un foro di pochi millimetri la punta non può girarsi a guardare la parete, e una sonda articolata finisce per strisciare. Qui lavora meglio la vista laterale, con un prisma che devia la visione di 90° e permette di inquadrare la parete mentre la sonda scorre dritta. In pratica si entra dal foro principale, si porta l'ottica laterale all'altezza dell'incrocio e si ruota la sonda su sé stessa per esplorare tutto il perimetro dell'imbocco. Conviene sapere in che ordine sono stati eseguiti i fori, perché la bava d'uscita si forma nel canale forato per primo, nel punto in cui il secondo utensile lo ha sfondato.
Contano anche la distanza di messa a fuoco e la profondità di campo. Quando il foro è piccolo la parete sta a pochi millimetri dall'ottica, e un'ottica pensata per guardare lontano mostra solo una macchia. Per i fori stretti servono ottiche a fuoco ravvicinato, che però hanno una profondità di campo ridotta, mentre nei canali grandi conviene un campo più profondo per tenere a fuoco tutto l'incrocio. Per questo, se i diametri da controllare variano molto, sonde e ottiche intercambiabili sullo stesso strumento valgono più di un sensore ad alta risoluzione.
Luce e riflessi sull'alluminio lavorato
Le pareti lavorate di alluminio e acciaio riflettono molto, e il LED in punta di sonda, a pochi millimetri dalla superficie, produce facilmente zone bruciate proprio dove sta la bava. Abbassare l'intensità, ridurre il guadagno e cambiare l'angolo di vista funziona quasi sempre meglio che aumentare la luce. Su un incrocio la bava si riconosce spesso dalla sua ombra più che dalla sua superficie, quindi una luce radente che arriva di lato la rende più evidente. Prima del controllo i fori vanno puliti da olio da taglio ed emulsione, perché un velo d'olio o una goccia nel fondo cieco rimandano riflessi che si scambiano per difetti.
Hai un blocco o una valvola con fori difficili da controllare?
Mandaci diametri e profondità dei fori, materiale e il criterio sulle bave: ti supportiamo nella scelta di un videoscopio adatto ai tuoi fori, con prova sul tuo pezzo. Preventivo in 24 ore.
Scrivici via email Scrivici su WhatsAppMisurare la bava oltre a vederla
Quando il disegno fissa un'altezza massima, l'immagine da sola non basta. I videoscopi con misura stereo o 3D ricostruiscono la superficie inquadrata e permettono di misurare l'altezza della bava rispetto alla parete, la sua lunghezza o l'area di una scheggia. L'incertezza cresce con la distanza fra ottica e oggetto, per cui la misura va presa il più vicino possibile e ripetuta. Le ottiche di misura hanno però un ingombro proprio, e nei fori più piccoli spesso non entrano. In quei casi si usa come riferimento una dimensione nota nell'immagine, per esempio il diametro del foro secondario indicato a disegno, e si stima la bava per confronto, dichiarando nel rapporto che si tratta di una stima.
La documentazione è la parte che il cliente vede. Ogni incrocio va identificato con un numero sulla mappa del pezzo, e per ciascuno si registrano la foto, la posizione angolare a ore e la profondità letta sulle tacche della sonda. Un breve video che segue la sonda dall'imbocco all'incrocio vale più di molte foto quando bisogna dimostrare a un cliente o a un ente che il canale è libero. Archiviate con il numero di lotto, foto e video diventano anche la base per discutere un reclamo a mesi di distanza.
Un controllo a campione tra accettazione e fine linea
Su un blocco con venti incroci il controllo completo richiede tempo, e non sempre ha senso farlo su ogni pezzo. In accettazione dei pezzi lavorati da un fornitore si ragiona per lotti, con un piano di campionamento per attributi come quelli della ISO 2859-1, e si stringe il controllo quando compaiono non conformità. A fine linea il controllo al 100% si riserva agli incroci critici, quelli che alimentano valvole pilota, servovalvole o sedi di tenuta, mentre il resto si controlla a campione. Una carta con le frequenze di bave per incrocio mostra presto se un problema dipende da un utensile usurato o da un programma di foratura da correggere.
Il controllo visivo dipende molto da chi lo esegue. Lo studio di See su Human Factors (2015), condotto su ispettori di pezzi di precisione, ha rilevato che in media riconoscevano l'85% dei pezzi difettosi e scartavano per errore il 35% di quelli buoni, con risultati molto diversi da un tipo di difetto all'altro. Servono quindi immagini di riferimento con esempi accettabili e da scartare, una sequenza fissa degli incroci e operatori formati secondo i principi generali dell'esame visivo della EN 13018, con qualifica secondo la ISO 9712 quando il cliente la richiede.
Il conto economico si fa sugli effetti di una bava che arriva in campo: un ritorno in garanzia, lo smontaggio di una valvola presso il cliente, a volte il fermo di una macchina che non è nemmeno la tua. Qualche minuto di ispezione a campione costa molto meno, e la documentazione prodotta serve anche a chiudere in fretta le contestazioni.
Specchietto, boroscopio rigido o tomografia: quando servono altri strumenti
Lo specchietto con la lampada resta utile per gli spigoli all'imbocco, a pochi millimetri dalla superficie, e non arriva oltre. Il boroscopio rigido, con vista laterale, dà immagini ottime in un foro corto e dritto, e costa meno di un videoscopio flessibile, ma non segue un canale che cambia direzione. La tomografia industriale vede gli incroci senza bisogno di accesso, e nei blocchi in alluminio di dimensioni contenute mostra bave e trucioli in tutto il volume. Su blocchi grandi in acciaio la risoluzione ottenibile scende e i tempi salgono, per cui la si usa nello sviluppo, sui primi pezzi o per un'analisi di guasto attraverso il servizio di tomografia industriale conto terzi, mentre il controllo ricorrente resta al videoscopio.
Per una scelta più ampia dello strumento, dalle famiglie di sonde all'ergonomia, c'è la guida su come scegliere un endoscopio industriale. Sugli incroci la scelta parte invece da due misure, il foro più stretto da cui devi passare e la profondità dell'incrocio più lontano. Da lì si ricavano diametro, lunghezza, ottica e tipo di articolazione, e una prova sul pezzo vero mostra se la bava si vede come serve.
Cosa inviarci per una valutazione
Per indicarti il videoscopio adatto ai tuoi fori ci bastano pochi dati:
- disegno o schizzo del componente con i canali e gli incroci da controllare;
- diametro minimo e profondità massima dei fori, angolo degli incroci;
- materiale e finitura, con l'eventuale sbavatura eseguita;
- criterio di accettazione delle bave (indicazione a disegno o accordo con il cliente);
- numero di pezzi da controllare al giorno, in accettazione o a fine linea;
- se serve la misura della bava e il formato del rapporto da consegnare.
Puoi inviarli via email a info@dipitech.com o su WhatsApp. In alternativa puoi usare il modulo contatti.
Con questi dati ti supportiamo nella scelta tra i videoscopi industriali con sonde da meno di un millimetro a 6 mm e vista laterale, organizziamo una prova sul tuo pezzo e ti inviamo il preventivo in 24 ore, con supporto tecnico in Italia. Il quadro completo dell'ispezione visiva remota è nella pagina su boroscopi ed endoscopi industriali.
Chiedi un preventivo
Lascia nome, email e qualche riga sul tuo caso, senza impegno. Ti rispondiamo entro 24 ore con le prime indicazioni tecniche e il preventivo.
Domande frequenti sull'ispezione di bave e trucioli nei fori incrociati
Perché le bave nei fori incrociati non si vedono con la prova di pulizia?
Le prove di pulizia tecnica secondo ISO 16232, VDA 19.1 o ISO 18413 contano le particelle che si staccano durante l'estrazione. Una bava ancora attaccata alla parete resta sul pezzo, il filtro di analisi esce pulito e il componente risulta conforme. La bava può staccarsi dopo, in esercizio, con le vibrazioni e i picchi di pressione. Il videoscopio serve proprio a vedere questi contaminanti attaccati.
Che diametro di sonda serve per ispezionare un foro?
Il diametro lo decide il passaggio più stretto da attraversare, con un margine di gioco: in un foro da 6 mm entra comodamente una sonda da 4 mm, in un foro da 4 mm serve una sonda sotto i 3 mm, e per fori di uno o due millimetri esistono sonde sotto il millimetro. La lunghezza deve superare la profondità dell'incrocio più lontano più il tratto per manovrare.
Meglio una sonda articolata o la vista laterale a 90°?
Nei fori di pochi millimetri la punta non ha spazio per curvare, quindi lavora meglio la vista laterale, che inquadra la parete dell'incrocio mentre la sonda scorre dritta e ruota su sé stessa. L'articolazione a quattro vie diventa utile nei fori medi e grandi con più incroci, dove c'è spazio per orientare la punta.
Si può misurare l'altezza di una bava con un videoscopio?
Sì, con i videoscopi dotati di misura stereo o 3D, che ricostruiscono la superficie e misurano l'altezza della bava rispetto alla parete. L'incertezza cresce con la distanza, quindi la misura va presa da vicino. Nei fori più piccoli le ottiche di misura spesso non entrano e si stima la bava per confronto con una dimensione nota, dichiarandolo nel rapporto.
Qual è la differenza tra un boroscopio e un endoscopio industriale per questi controlli?
Nel linguaggio comune i termini si sovrappongono. Il boroscopio rigido ha ottica a lenti e dà immagini ottime in un foro corto e dritto, ma non segue un canale che cambia direzione. Il videoscopio, o videoendoscopio, ha una sonda flessibile con telecamera in punta e spesso articolazione, e raggiunge gli incroci in profondità nei blocchi oleodinamici e nei motori.
Come si richiede un preventivo per un videoscopio adatto ai propri fori?
Servono il disegno o uno schizzo con i canali da controllare, diametro minimo e profondità massima dei fori, materiale, criterio di accettazione delle bave e numero di pezzi al giorno. Con questi dati DIPITECH ti supporta nella scelta del videoscopio, organizza una prova sul tuo pezzo e prepara il preventivo in 24 ore.