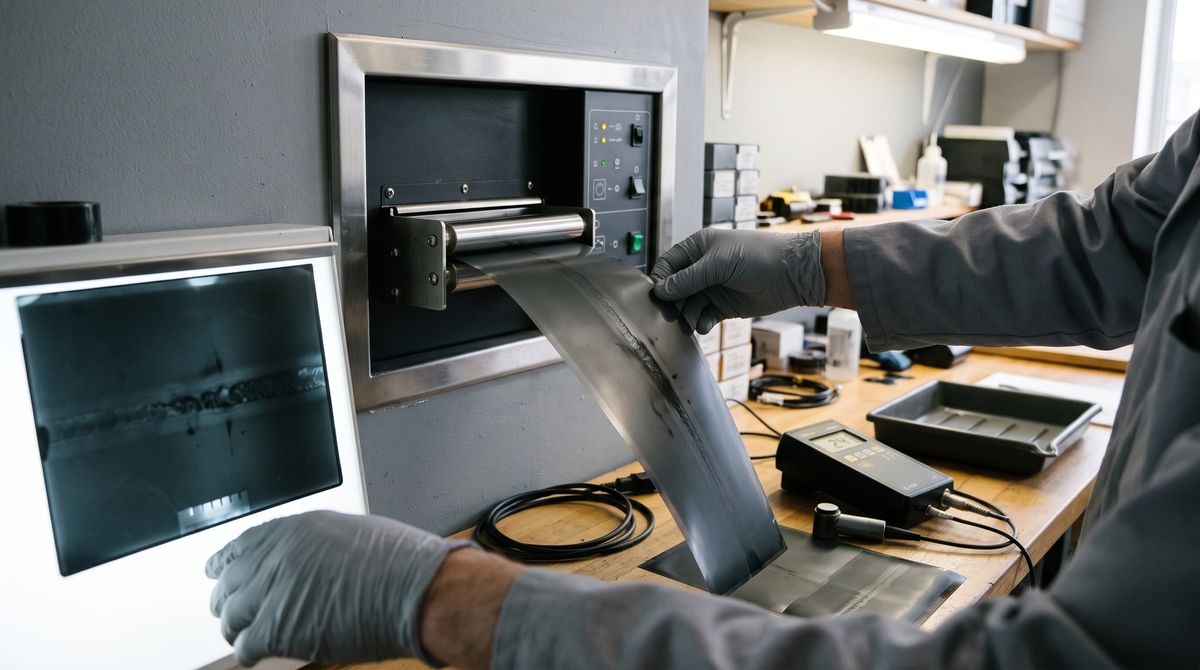
La lastra di una saldatura su tubo torna dal cliente con una nota a margine: densità 1,8 nella zona del cordone, ripresa da rifare. L'esposizione era quella della tecnica qualificata, la sorgente era la stessa del giorno prima e l'indicatore di qualità d'immagine arrivava a stento al valore richiesto. A cambiare era stato lo sviluppo, con un bagno che da una settimana lavorava qualche grado sotto la temperatura di regime e una pompa di rigenerazione che dosava meno del dovuto. Nessuno se n'era accorto, perché guardando le pellicole radiografiche al negativoscopio una deriva lenta non si vede. Si vede solo quando una lastra scende sotto la soglia e torna indietro.
Chi lavora ancora su film, e in Italia sono molti fra laboratori CND, carpenterie, fonderie e cantieri dell'oil & gas, conosce bene questa situazione. Il processo chimico è l'anello della catena radiografica che si controlla meno, e la ragione è semplice: l'esposizione la decide il tecnico con calcoli e tabelle, mentre lo sviluppo lo si dà per scontato finché la macchina è accesa. La pagina sulle sviluppatrici per pellicole radiografiche industriali spiega come scegliere l'impianto. Il problema però ha anche un altro capo: i difetti che lo sviluppo lascia sulle lastre e il modo di accorgersene prima che li noti il cliente.
Perché una lastra esposta bene può uscire fuori specifica
La ISO 17636-1:2022, la norma per la radiografia delle saldature su pellicola, chiede che nella zona da valutare la densità ottica sia almeno 2,0 in classe di tecnica A e almeno 2,3 in classe B. Il limite superiore dipende dal negativoscopio, che deve avere una luminanza sufficiente per leggere le densità più alte secondo la ISO 5580:2023. In questo intervallo il gradiente della pellicola, che cresce con la densità, è abbastanza alto perché i fili o i fori dell'indicatore di qualità d'immagine si separino dal fondo come previsto.
La densità però non dipende solo dall'esposizione. La ISO 11699-1:2008 classifica i sistemi film, dalla classe C1 alla C6, misurando gradiente e granularità su pellicola sviluppata in condizioni precise. La classe appartiene quindi alla coppia pellicola più processo, e la stessa emulsione sviluppata con un bagno stanco perde contrasto e velocità. Una procedura che dichiara "sistema film classe C4" sta implicitamente dichiarando anche chimici, temperatura e tempo indicati dal produttore della pellicola. Se lo sviluppo esce da quelle condizioni la classe non è più garantita, anche se nessuno ha cambiato una riga del documento.
Per avere un ordine di grandezza, nello sviluppo manuale in vasca il riferimento classico è di circa 5 minuti a 20 °C. Le sviluppatrici automatiche lavorano più calde, spesso intorno ai 28 °C, con un ciclo completo da pellicola secca a pellicola asciutta di circa 8 minuti nella versione standard e più breve in quelle rapide. La rigenerazione si dosa in millilitri di soluzione fresca per superficie di pellicola sviluppata. I valori esatti di tempo, temperatura e dosaggio stanno nelle schede tecniche della pellicola e dei chimici, ed è a quelle che la procedura deve rimandare.
Le conseguenze pratiche sono di due tipi. Uno sviluppo debole abbassa la densità, e il tecnico compensa allungando le esposizioni, con più tempo in zona controllata e più dose da gestire secondo il piano di radioprotezione. Uno sviluppo troppo spinto alza il velo di fondo e la granulosità, e il dettaglio fine affoga nel rumore. In entrambi i casi l'immagine mostra peggio i difetti piccoli, e solo una misura lo rivela.
Riconoscere i difetti di sviluppo sulla lastra
Gli artefatti di processo hanno una firma abbastanza riconoscibile, e saperli leggere evita due errori opposti: scambiarli per indicazioni del pezzo, oppure archiviare come buona una lastra che non lo è. La tabella raccoglie quelli che si incontrano più spesso con le sviluppatrici automatiche a rulli e con lo sviluppo manuale in vasca.
| Cosa si vede | Causa più probabile | Prima verifica |
|---|---|---|
| Densità bassa su tutta la lastra, contrasto piatto | Sviluppo freddo, esausto o poco rigenerato; tempo di ciclo troppo corto | Temperatura reale del bagno, portata della pompa di rigenerazione, data dell'ultimo cambio |
| Velo di fondo alto anche ai bordi non esposti | Sviluppo troppo caldo o ossidato; luce di sicurezza non adatta; pellicola vecchia o conservata male | Densità di base su un ritaglio non esposto, prova della luce di sicurezza, scadenza del lotto |
| Righe nel senso di avanzamento, oppure segni trasversali ripetuti a passo costante | Guide o rulli rigati, sporchi o con depositi cristallizzati | Posizione della riga rispetto a guide e rulli; per i segni ripetuti, passo confrontato con la circonferenza dei rulli |
| Lastra lattiginosa o opalescente | Fissaggio esausto o tempo di fissaggio insufficiente | Attività del fissaggio, rigenerazione, carico d'argento nel bagno |
| Aloni, gocce, macchie a contorno netto | Asciugatura irregolare, acqua di lavaggio con residui | Temperatura e flusso d'aria dell'essiccatore, filtri dell'acqua |
| Pellicola appiccicosa all'uscita | Asciugatura insufficiente, fissaggio senza più effetto indurente | Temperatura dell'essiccatore, stato del fissaggio |
| Ingiallimento o macchie brune dopo mesi in archivio | Lavaggio insufficiente, tiosolfato residuo nell'emulsione | Prova del tiosolfato residuo, portata e temperatura dell'acqua |
La terza riga della tabella, quella dei segni lasciati da guide e rulli, merita un'attenzione in più, perché in una lastra di saldatura è la più insidiosa. Un segno sottile e continuo nel senso di avanzamento, se la pellicola è entrata in macchina con il cordone in quella direzione, può somigliare a una mancanza di fusione che corre lungo il giunto. I segni trasversali che si ripetono a passo costante, invece, possono passare per cricche trasversali. Per questi ultimi il dubbio si scioglie misurando il passo fra due segni consecutivi: se coincide con la circonferenza di un rullo di trasporto il difetto è della macchina, e prima di ripetere la ripresa il rullo va pulito o sostituito. Per una riga continua conviene far passare una pellicola esposta in modo uniforme e vedere se il segno ricompare nella stessa posizione.
Non tutti i segni vengono dallo sviluppo. Graffi, impronte, mezzelune chiare o scure dovute a pieghe della pellicola e scariche elettrostatiche nascono nella manipolazione, prima o dopo il passaggio in macchina. La guida ASTM E94/E94M, che copre scelta, sviluppo, lettura e conservazione delle pellicole, è il riferimento per prevenirli e per distinguerli dalle indicazioni reali. La regola pratica che molti laboratori adottano è prudente: un artefatto che cade nella zona d'interesse, e che potrebbe coprire o simulare un'indicazione, rende la lastra non valutabile e la ripresa si rifà.
Lastre fuori densità o segni dalla sviluppatrice?
Dicci quante pellicole sviluppi, i formati e i problemi che vedi sulle lastre: ti supportiamo nella scelta di sviluppatrice, chimici, strisce di controllo e densitometro. Preventivo in 24 ore.
Scrivici via email Scrivici su WhatsAppLe strisce di controllo della ISO 11699-2, in pratica
Per sapere se il processo è stabile esiste un metodo normato, descritto nella ISO 11699-2:2018. Il produttore della pellicola fornisce strisce pre-esposte in fabbrica con una scala di gradini e un certificato che riporta i valori di riferimento. Il laboratorio sviluppa una striscia nella propria macchina, ne legge le densità con un densitometro e ricava tre grandezze: la densità di base, che misura il velo, poi un indice di velocità e un indice di contrasto calcolati su gradini definiti. La norma fissa i limiti entro cui questi valori possono scostarsi dal riferimento. Fissaggio e lavaggio restano fuori da questa prova e si controllano a parte.
Il metodo vale per i sistemi film classificati, che sono la regola nei lavori a norma. Chi usa sistemi non classificati, o lavora su commesse in ambito americano, trova un riferimento complementare nella guida ASTM E999, pensata come integrazione della E94: si applica al processo umido e a quello a secco e suggerisce l'uso di pellicole di monitoraggio per controllare l'attività dei bagni. La classificazione dei sistemi film secondo la normativa americana è invece nella ASTM E1815.
Il valore delle strisce sta nella serie, più che nella singola lettura. Prendiamo, con numeri d'esempio, un laboratorio che sviluppa ogni giorno pellicole per saldature dello stesso formato. Per l'indice di velocità, ricavato dalla densità di un gradino prefissato, il certificato indica come riferimento 2,05. Le letture del mattino danno 2,04 il lunedì, 2,02 il martedì, 1,99 il mercoledì e 1,95 il giovedì. Ogni valore preso da solo sta ancora dentro la tolleranza, ma la sequenza scende sempre nello stesso verso. Sulla carta di controllo la tendenza è evidente già al terzo punto, e il tecnico trova la causa in un tubo della pompa di rigenerazione parzialmente strozzato. Senza la carta, la prima notizia sarebbe arrivata da una lastra respinta, con riprese da rifare e magari un cantiere da riaprire.
La frequenza la fissa la procedura del laboratorio. Nella pratica una striscia si sviluppa all'inizio di ogni giornata di lavoro, dopo ogni cambio o rabbocco consistente dei bagni e dopo qualunque intervento sulla macchina. Accanto a ogni lettura va annotata anche la temperatura dello sviluppo, insieme al numero di pellicole passate dal cambio precedente: sono i due dati che spiegano la maggior parte delle derive.
Il densitometro va controllato prima delle lastre
Tutto il sistema si regge su uno strumento che spesso resta in un cassetto senza verifiche: il densitometro a trasmissione. La ASTM E1079 descrive come tararlo con una scala di densità di riferimento certificata, tracciabile a un istituto metrologico, e come verificarlo nel tempo. Il principio è quello di qualunque catena di misura: se lo strumento legge 2,30 dove la densità vera è 2,20, una lastra in classe B risulta conforme anche quando non lo è.
La verifica quotidiana richiede pochi secondi. Si leggono due o tre gradini della scala di riferimento, uno basso, uno intorno a 2 e uno alto, e si confrontano con i valori registrati alla taratura. Se lo scostamento supera la tolleranza fissata dalla procedura lo strumento si ritara, e le lastre misurate dopo l'ultima verifica superata andrebbero rilette. È una regola scomoda, ma è l'unico modo per dare un significato al numero scritto sul rapporto.
Lo stesso discorso vale per il negativoscopio. Una lastra a densità 3 letta su un visore poco luminoso nasconde i dettagli fini, ed è per questo che la ISO 17636-1 lega la densità massima ammessa alla luminanza disponibile. Un luminanzometro, o in mancanza una verifica periodica affidata a chi ne possiede uno tarato, completa i controlli.
Fissaggio e lavaggio decidono la vita della lastra in archivio
Molte lastre di saldature e fusioni vanno conservate per anni, a volte per tutta la vita dell'impianto. Un lavaggio insufficiente lascia nell'emulsione tiosolfato, il componente attivo del fissaggio, che col tempo reagisce con l'argento dell'immagine e produce macchie brune e ingiallimenti. Il danno compare quando il problema non si può più correggere, magari durante una verifica dell'ente o una contestazione sul giunto.
La quantità di tiosolfato residuo si misura con i metodi della ISO 18917, fra cui quello al blu di metilene e quello densitometrico al solfuro d'argento. Per chi lavora in radiografia industriale c'è un dettaglio in più: le pellicole per raggi X hanno l'emulsione su entrambi i lati, e a parità di lavaggio trattengono più tiosolfato di un materiale con un solo strato. Per le condizioni di conservazione di lastre e pellicole vergini il riferimento è la guida ASTM E1254, che tratta temperatura, umidità, buste e contenitori.
Sul fissaggio c'è un secondo aspetto, legato ai costi e all'ambiente. Il bagno si carica dell'argento sciolto dalle pellicole, perde efficacia e a fine vita diventa un rifiuto pericoloso. Sviluppo e fissaggio esausti rientrano nel capitolo 09 01 dell'elenco europeo dei rifiuti, stabilito dalla decisione 2000/532/CE, e vanno raccolti e affidati a uno smaltitore autorizzato. Un recuperatore d'argento collegato alla macchina abbassa l'argento disciolto nel fissaggio, ne allunga la vita utile e in genere consente di ridurre la rigenerazione, con meno rifiuti da gestire.
Quando la causa è la macchina e conviene sostituirla
Una carta di controllo che continua a uscire dai limiti, dopo bagni nuovi e una pulizia completa dei rulli, racconta di solito una macchina a fine corsa. I segnali tipici sono la temperatura che oscilla per un termostato o una resistenza usurati, le pompe di rigenerazione che non tengono la portata, i rulli con l'anima ovalizzata che lasciano segni periodici anche appena puliti, l'essiccatore che non porta più le pellicole asciutte all'uscita. Quando si sommano due o tre di questi sintomi, ricambi e fermi macchina cominciano a costare più di una sostituzione pianificata.
Prima di scegliere il modello nuovo va però rifatto il conto sul futuro del lavoro su film. Se i volumi sono alti e i clienti accettano le immagini digitali, il confronto fra CR e DR può portare a eliminare la camera oscura. Se invece capitolati e codici di costruzione chiedono ancora la pellicola, e in molti settori è così, la sviluppatrice resta un investimento di lungo periodo, e la scelta va fatta su larghezza utile, pellicole all'ora, stabilità della temperatura, rigenerazione e recupero dell'argento. Per le lastre già in archivio esiste anche la strada della digitalizzazione delle pellicole radiografiche con scanner qualificati.
La sviluppatrice lavora ogni giorno senza che nessuno la guardi, e per questo il criterio pratico è semplice: se in laboratorio manca una carta di controllo con almeno qualche settimana di letture, lo sviluppo non è sotto controllo, qualunque cosa dica la procedura. Se le tue letture stanno già scivolando, o la macchina mostra i segni dell'età, il passo successivo è mettere in fila volumi, formati e procedura e scegliere su quei dati l'impianto e i chimici.
Cosa inviarci per una valutazione
Per indicarti la soluzione adatta al tuo laboratorio ci bastano pochi dati:
- quante pellicole sviluppi a settimana e in quanti giorni;
- formati e lunghezze, comprese le strisce per le riprese panoramiche;
- pellicola e chimici che usi oggi, con la classe del sistema film richiesta;
- norma o procedura da rispettare (ISO 17636-1, ASME, capitolato del cliente);
- i difetti che vedi sulle lastre, meglio se con una foto al negativoscopio;
- spazio, acqua, scarico e ventilazione disponibili in camera oscura.
Puoi inviarli via email a info@dipitech.com o su WhatsApp. In alternativa puoi usare il modulo contatti.
Con questi dati ti supportiamo nella scelta della sviluppatrice per pellicole radiografiche, automatica o manuale, dei chimici e degli strumenti per il controllo del processo, con preventivo in 24 ore e supporto tecnico in Italia. Il quadro completo delle tecniche su film e digitali è nella pagina sulla radiografia industriale.
Chiedi un preventivo
Lascia nome, email e qualche riga sul tuo caso, senza impegno. Ti rispondiamo entro 24 ore con le prime indicazioni tecniche e il preventivo.
Domande frequenti sui difetti di sviluppo delle pellicole radiografiche
Perché le mie radiografie escono con densità troppo bassa?
Se l'esposizione è corretta, la causa più frequente è lo sviluppo: bagno troppo freddo, esausto o poco rigenerato, oppure tempo di ciclo troppo corto. Prima di allungare le esposizioni conviene sviluppare una striscia di controllo, leggerla con un densitometro tarato e confrontarla con i valori di riferimento del produttore della pellicola.
Che densità deve avere una radiografia di una saldatura?
La ISO 17636-1:2022 chiede nella zona da valutare una densità ottica di almeno 2,0 in classe di tecnica A e di almeno 2,3 in classe B. Il limite superiore dipende dalla luminanza del negativoscopio, che deve rispondere alla ISO 5580. La densità si misura con un densitometro tarato.
Come si controlla il processo di sviluppo delle pellicole?
Con le strisce pre-esposte previste dalla ISO 11699-2:2018: si sviluppano nella propria macchina, se ne leggono le densità e si ricavano densità di base, indice di velocità e indice di contrasto da confrontare con i valori di riferimento. Per i sistemi non classificati o in ambito americano c'è la guida ASTM E999. Le letture si riportano su una carta di controllo per vedere le derive.
Come capisco se una riga sulla lastra è un difetto della sviluppatrice?
Le righe continue nel senso di avanzamento vengono di solito da guide o rulli rigati o sporchi, mentre i segni trasversali che si ripetono a passo costante vengono da un rullo con un deposito o un danno. Se il passo fra due segni consecutivi coincide con la circonferenza di un rullo di trasporto, il difetto è della macchina. Un artefatto nella zona d'interesse che può coprire o simulare un'indicazione rende la lastra non valutabile.
Perché le radiografie ingialliscono in archivio?
Di solito per un lavaggio insufficiente, che lascia nell'emulsione tiosolfato del fissaggio. Col tempo il tiosolfato reagisce con l'argento dell'immagine e produce macchie brune. Il residuo si misura con i metodi della ISO 18917, mentre per la conservazione delle lastre il riferimento è la guida ASTM E1254.
Quando conviene sostituire la sviluppatrice?
Quando la carta di controllo continua a uscire dai limiti anche con bagni nuovi e rulli puliti, e compaiono segnali come temperatura instabile, pompe di rigenerazione che non tengono la portata, rulli che lasciano segni periodici o pellicole non asciutte. DIPITECH ti supporta nella scelta della sviluppatrice in base a volumi, formati e procedura, con preventivo in 24 ore.