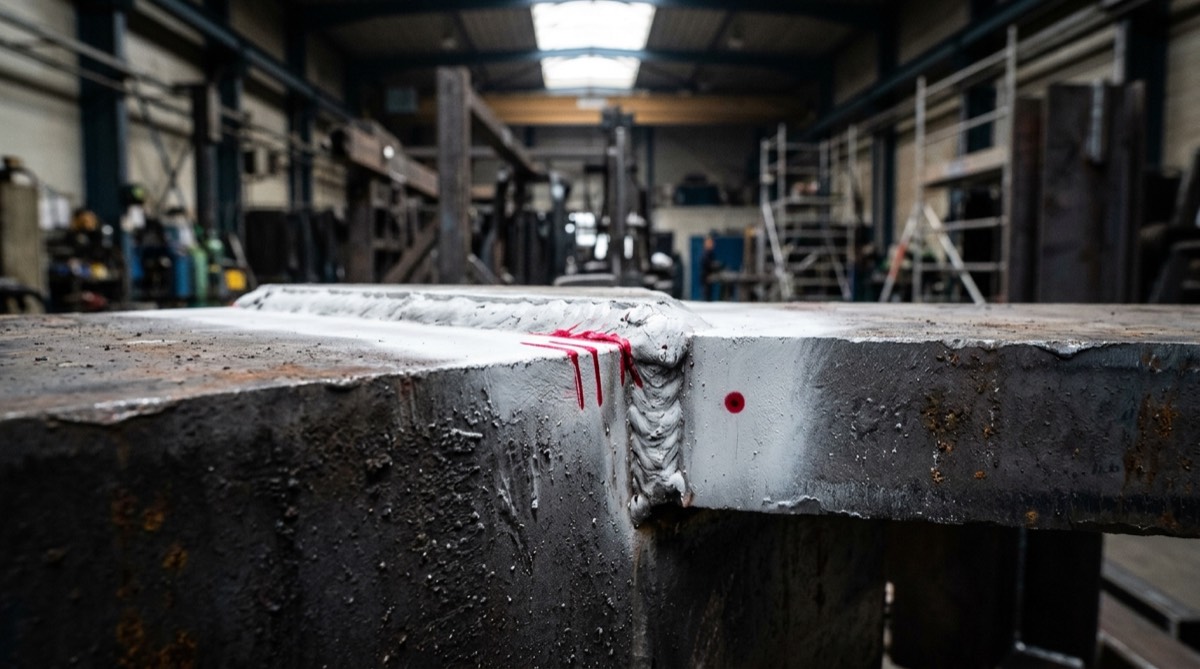
Nella carpenteria metallica, nelle caldarerie e nelle officine di manutenzione il controllo con liquidi penetranti è spesso il primo CND che una saldatura incontra dopo l'esame visivo. Costa poco, si esegue con tre bombolette e senza alimentazione elettrica, e funziona su acciai inossidabili austenitici, alluminio, leghe di nichel e titanio, dove la magnetoscopia non si può usare. Proprio questa semplicità lo rende il metodo in cui un risultato sbagliato si ottiene con più facilità, perché la sensibilità dipende quasi tutta dall'esecuzione: pulizia, temperatura, tempi, rimozione dell'eccesso e luce.
I riferimenti sono la serie UNI EN ISO 3452 per il metodo e la UNI EN ISO 23277 per l'accettazione delle saldature. Da lì si arriva alle scelte pratiche che un responsabile qualità o di saldatura deve fare: quali prodotti usare, come scrivere la procedura, quando i liquidi penetranti per saldature bastano e quando serve un altro controllo.
Che cosa vede il controllo con liquidi penetranti e che cosa gli sfugge
Il principio è la capillarità. Un liquido a bassa tensione superficiale, colorato in rosso o caricato con un pigmento fluorescente, viene steso sulla superficie pulita ed entra nelle discontinuità aperte. Tolto l'eccesso, uno strato sottile di rivelatore richiama in superficie il liquido rimasto nella cavità e forma un'indicazione molto più larga del difetto, quindi visibile a occhio nudo. La UNI EN ISO 3452-1 elenca ciò che il metodo trova, cioè cricche, sovrapposizioni, ripiegature, porosità e mancanze di fusione, purché affiorino in superficie. Il campo principale sono i metalli, ma la norma ammette anche ceramiche e altri materiali inerti ai prodotti e non troppo porosi.
Dallo stesso principio derivano i limiti, che conviene avere chiari prima di firmare una procedura. Un difetto chiuso, anche a pochi decimi di millimetro sotto la superficie, non dà indicazione. Una cricca tenuta chiusa da tensioni di compressione, o coperta da metallo spalmato durante la molatura, resta invisibile. L'indicazione mostra dove si trova il difetto e quanto è lungo in superficie, ma non quanto è profondo, e la ISO 23277 ricorda che forma e dimensione dell'indicazione non coincidono con quelle dell'imperfezione. Sui materiali porosi, infine, il fondo si colora ovunque e il controllo perde significato.
La procedura in sei fasi e i parametri fissati dalla norma
La sequenza della UNI EN ISO 3452-1 è sempre la stessa: preparazione e pulizia, applicazione del penetrante, rimozione dell'eccesso, applicazione del rivelatore, ispezione con registrazione, pulizia finale. La norma chiede una procedura scritta e approvata e richiede che prodotti, superficie e ambiente restino tra 10 e 50 °C. Fuori da questo intervallo servono prodotti e procedure qualificati secondo la ISO 3452-5 sopra i 50 °C o la ISO 3452-6 sotto i 10 °C. In un cantiere invernale o su una tubazione appena fermata è il primo parametro che salta.
| Fase | Cosa si fa | Parametro da fissare in procedura |
|---|---|---|
| 1. Preparazione e pulizia | Rimozione di scoria, ossidi, vernice e olio, sgrassaggio, asciugatura completa | Discontinuità libere da residui; dopo sabbiatura o molatura valutare un attacco chimico |
| 2. Penetrante | Spruzzatura, pennello o immersione, con superficie sempre bagnata | Tempo di penetrazione tra 5 e 60 min, mai sotto il minimo indicato dal produttore |
| 3. Rimozione dell'eccesso | Panno asciutto e poi panno inumidito di solvente (metodo C), oppure lavaggio con acqua (metodi A, B, D) | Solvente mai spruzzato direttamente sul pezzo, salvo tecnica approvata |
| 4. Rivelatore | Strato sottile e uniforme, applicato subito dopo l'asciugatura | Tempo di sviluppo indicativo tra 10 e 30 min |
| 5. Ispezione | Prima osservazione subito, valutazione finale a fine sviluppo | Condizioni di visione UNI EN ISO 3059 |
| 6. Registrazione e pulizia | Descrizione, schizzo o foto delle indicazioni, rimozione dei residui | Rapporto con designazione del sistema di prodotti e numero di lotto |
Sulla preparazione si gioca metà del risultato. Spazzolatura, sabbiatura e molatura tolgono lo sporco dalla superficie, ma possono schiacciare il metallo sopra le cricche e chiuderle. Per questo la norma chiede di verificare che le discontinuità restino aperte e, quando serve, di eseguire un attacco chimico seguito da risciacquo. Vanno eliminati anche i residui di decapaggio, perché acidi e cromati riducono molto il colore e la fluorescenza del penetrante. L'asciugatura deve essere completa, dato che acqua o solvente rimasti nella cricca occupano lo spazio che il penetrante dovrebbe riempire.
Il tempo di penetrazione va da 5 a 60 minuti e non può scendere sotto quello raccomandato dal produttore per la sensibilità richiesta. La rimozione dell'eccesso è invece la fase in cui si sbaglia di più. Con i prodotti rimovibili con solvente, quelli dei kit in bomboletta, si passa prima un panno pulito e asciutto che non lasci pelucchi e poi un panno appena inumidito di solvente. Spruzzare il solvente direttamente sulla saldatura fa prima, però lava il penetrante anche dalle cricche, e la norma lo ammette solo come tecnica approvata e concordata tra le parti.
Il rivelatore va steso in uno strato sottile e regolare, perché uno strato spesso copre le indicazioni piccole invece di farle emergere. Per lo sviluppo la ISO 3452-1 indica da 10 a 30 minuti, con una prima osservazione subito dopo l'applicazione che aiuta a interpretare le indicazioni prima che si allarghino. Alcune prove sperimentali pubblicate su Archives of Metallurgy and Materials mostrano quanto il tempo reale di sviluppo dipenda da materiale, rugosità e larghezza della discontinuità, con tempi più lunghi sulle leghe di nichel e sulle superfici ruvide rispetto all'acciaio da costruzione. Per questo la ISO 23277 chiede la valutazione finale dopo il tempo minimo di sviluppo e prima che l'indicazione degeneri.
Conta anche l'ordine dei controlli. Se sullo stesso pezzo sono previsti altri CND, la ISO 3452-1 chiede di eseguire per primi i liquidi penetranti, salvo accordi diversi, così da non portare contaminanti dentro le discontinuità aperte.
Liquidi penetranti fluorescenti o colorati: sensibilità, luce e ambiente
Nella ISO 3452-2 i penetranti sono divisi in tre tipi: tipo I fluorescenti, tipo II a contrasto di colore, cioè i classici rossi su rivelatore bianco, e tipo III a doppio uso. Una lettera indica il metodo di rimozione, A per i lavabili con acqua, B e D per i post-emulsionabili lipofili e idrofili, C per i rimovibili con solvente, E per quelli rimovibili con acqua e solvente. Una seconda lettera, minuscola, descrive la forma del rivelatore. Il classico kit da cantiere in bomboletta, con penetrante rosso, rimozione con solvente e rivelatore non acquoso, corrisponde quindi a un sistema II C d.
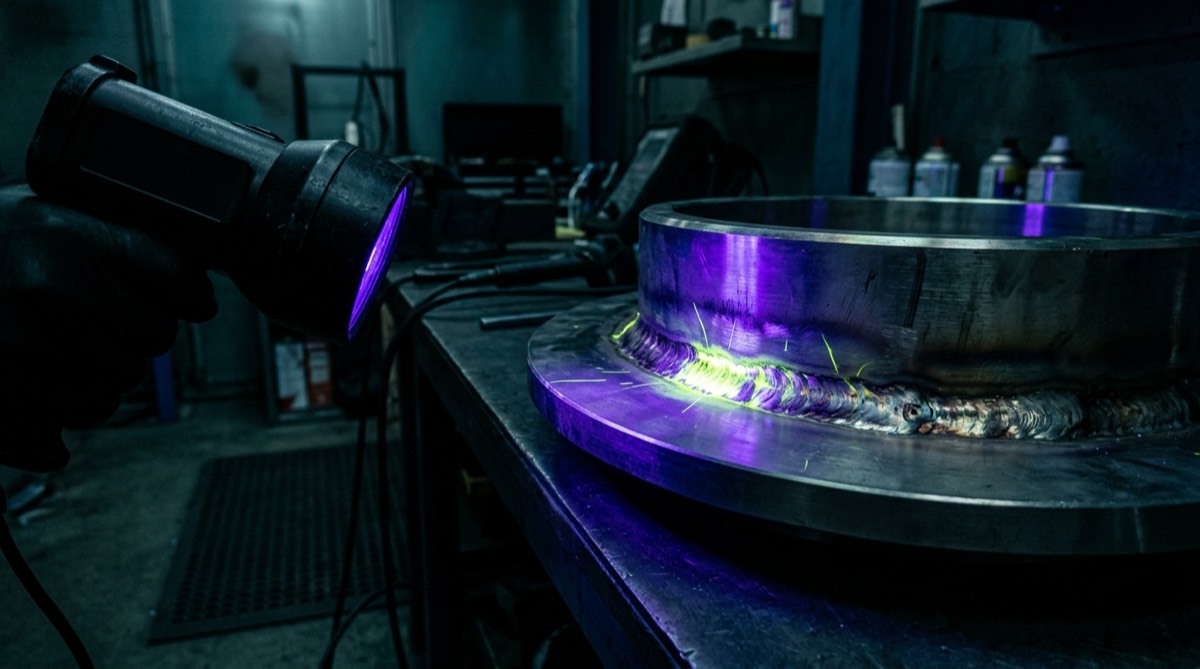
Le scale di sensibilità non si confrontano tra tipi diversi. Per i fluorescenti la norma prevede cinque livelli, da ½ (molto basso) a 4 (ultra alto), mentre per i colorati ne prevede due, livello 1 normale e livello 2 alto, determinati sul blocco di riferimento di tipo 1 della ISO 3452-3. Un fluorescente di livello 2 e un colorato di livello 2 sono dunque prodotti diversi, e la differenza pesa quando la specifica chiede di rilevare indicazioni di un paio di millimetri.
L'altra grande differenza è la luce. Con i colorati la ISO 3059 chiede almeno 500 lux sulla superficie in esame, un valore che la lampada portatile non sempre garantisce sotto un serbatoio o dentro una carpenteria chiusa. Con i liquidi penetranti fluorescenti servono una sorgente UV-A centrata su 365 nm con almeno 10 W/m² (1000 µW/cm²) sulla superficie e un ambiente quasi buio, con non più di 20 lux di luce visibile, oltre al tempo necessario perché gli occhi dell'operatore si adattino. Le indicazioni giallo-verdi su fondo scuro si distinguono molto meglio di un segno rosso su bianco, ed è il motivo per cui l'aeronautica e le produzioni di serie lavorano in fluorescenza, dentro cabine oscurate.
| Aspetto | Colorati (tipo II) | Fluorescenti (tipo I) |
|---|---|---|
| Visione | Luce bianca, almeno 500 lx | UV-A 365 nm, almeno 10 W/m², luce ambiente fino a 20 lx |
| Livelli di sensibilità ISO 3452-2 | 1 (normale), 2 (alto) | ½, 1, 2, 3, 4 |
| Uso tipico | Cantiere, manutenzione, pezzi grandi, controlli saltuari | Officina, cabina, serie, componenti critici |
| Attrezzatura minima | Bombolette, panni, luxmetro | Lampada UV-A, radiometro, zona oscurabile |
| Punto debole | Contrasto limitato sulle indicazioni fini | Richiede buio vero, difficile all'aperto |
Sulle saldature la scelta segue la superficie oltre alla sensibilità. L'appendice A della ISO 23277 raccomanda, per il livello di accettazione 1, una superficie fine e un sistema fluorescente di sensibilità normale o superiore, oppure un colorato ad alta sensibilità. Sui livelli 2 e 3, con superfici lisce o allo stato grezzo di saldatura, ammette qualunque sistema. Su un cordone MAG grezzo, con spruzzi e increspature, un fluorescente molto sensibile produce soprattutto fondo e indicazioni non rilevanti, e una molatura locale serve più di un prodotto più spinto.
Il kit per liquidi penetranti: cosa deve contenere
Un kit si giudica dalla famiglia di prodotti più che dalle bombolette. Secondo la ISO 3452-1 la famiglia è l'insieme di penetrante, rimuovitore e rivelatore approvati insieme secondo la ISO 3452-2 e provenienti dallo stesso produttore. Abbinare il penetrante di una famiglia al rivelatore di un'altra significa lavorare con un sistema che nessuno ha qualificato, e in una verifica di terza parte diventa una non conformità. Prima dell'acquisto conviene controllare questi elementi:
- penetrante, rimuovitore e rivelatore della stessa famiglia, con designazione ISO 3452-2 (tipo, metodo, forma del rivelatore e livello di sensibilità) e certificato di lotto;
- prodotti dichiarati a basso tenore di zolfo e alogeni quando si controllano inox austenitici, leghe di nichel o titanio, materiali per cui la Sezione V del codice ASME impone limiti di contenuto;
- un blocco di riferimento di tipo 2 secondo ISO 3452-3, per verificare periodicamente che il processo dia ancora le stesse indicazioni;
- panni puliti che non lasciano pelucchi, spazzole dedicate e un termometro a contatto per la superficie;
- un luxmetro per i colorati, mentre per i fluorescenti servono lampada UV-A a 365 nm, radiometro e una zona oscurabile;
- per lavori sotto i 10 °C o sopra i 50 °C, prodotti qualificati per quella temperatura secondo ISO 3452-6 o ISO 3452-5.
Le bombolette hanno una scadenza e soffrono il freddo. Un controllo sul blocco di riferimento a inizio turno, con il confronto rispetto a una foto delle indicazioni ottenute a sistema nuovo, dice in pochi minuti se i prodotti lavorano ancora come il giorno della qualifica. Sulle lampade UV-A tradizionali le pratiche ASTM per l'aerospazio prevedono inoltre dieci minuti di riscaldamento prima dell'uso, requisito che non vale per le sorgenti LED.
Devi scegliere kit e prodotti per liquidi penetranti?
Indicaci materiale, tipo di giunto, finitura, temperatura e livello di accettazione richiesto. Ti supportiamo nella scelta di kit, prodotti e attrezzature per liquidi penetranti e ti diciamo se, per quel difetto, conviene un altro metodo. Risposta entro 24 ore.
Scrivici via email Scrivici su WhatsAppLivelli di accettazione delle saldature secondo UNI EN ISO 23277
La ISO 3452-1 descrive come si esegue il controllo, ma non stabilisce quando un'indicazione è accettabile. Per le saldature metalliche quel compito spetta alla UNI EN ISO 23277, che distingue le indicazioni lineari, con lunghezza superiore a tre volte la larghezza, da quelle non lineari e fissa tre livelli di accettazione.
| Livello di accettazione | Indicazione lineare (lunghezza l) | Indicazione non lineare (asse maggiore d) |
|---|---|---|
| 1 | l ≤ 2 mm | d ≤ 4 mm |
| 2 | l ≤ 4 mm | d ≤ 6 mm |
| 3 | l ≤ 8 mm | d ≤ 8 mm |
La zona esaminata comprende il cordone e il materiale base per 10 mm su ciascun lato. Indicazioni quasi allineate e separate da meno della lunghezza della più corta si considerano un'unica indicazione continua, mentre i gruppi di indicazioni restano fuori dal campo della norma. I livelli 2 e 3 possono portare il suffisso X, che impone di valutare tutte le indicazioni lineari al livello 1. La norma stessa avverte che in quel caso la probabilità di rilevare le indicazioni più piccole può essere bassa. Chiedere un 2X su un cordone grezzo controllato con un kit colorato significa pretendere dal controllo più di quanto superficie e prodotti permettano di vedere in modo affidabile.
Il livello da applicare non lo sceglie l'operatore. Il collegamento con i livelli di qualità della UNI EN ISO 5817 per acciai, nichel e titanio e della ISO 10042 per l'alluminio è riportato nella ISO 17635, la cui ultima edizione è del 2025, mentre il livello arriva dalla norma di prodotto, dal codice o dal contratto. Lo stesso schema vale per la radiografia, come spiegato nell'articolo sui livelli di accettazione nella radiografia delle saldature. Quando un'indicazione non è accettabile e la specifica lo consente, l'imperfezione si può ridurre o eliminare con una molatura locale, ricontrollando poi l'area con lo stesso sistema e la stessa tecnica.
Chi esegue il controllo e quali norme citare in procedura
La ISO 3452-1 raccomanda personale certificato secondo la UNI EN ISO 9712, che per il metodo PT prevede tre livelli. Il livello 1 esegue il controllo seguendo istruzioni scritte, il livello 2 imposta la tecnica, interpreta e valuta i risultati secondo la norma applicabile, il livello 3 sviluppa e approva procedure e tecniche. La stessa norma chiede inoltre che l'autorizzazione operativa sia rilasciata dal datore di lavoro secondo una procedura scritta.
| Norma | Che cosa regola |
|---|---|
| UNI EN ISO 3452-1:2021 | Principi generali, fasi, tempi, controlli di processo |
| UNI EN ISO 3452-2:2021 | Prove e classificazione dei prodotti, livelli di sensibilità |
| UNI EN ISO 3452-3 | Blocchi di riferimento di tipo 1 e tipo 2 |
| UNI EN ISO 3452-4 | Attrezzature |
| UNI EN ISO 3452-5 e 3452-6 | Controllo sopra i 50 °C e sotto i 10 °C |
| UNI EN ISO 3059 | Condizioni di visione per liquidi penetranti e magnetoscopia |
| UNI EN ISO 23277:2015 | Livelli di accettazione sulle saldature |
| ISO 17635:2025 | Regole generali dei CND sulle saldature e legame con la ISO 5817 |
| UNI EN ISO 9712 | Qualificazione e certificazione del personale |
| ASTM E165/E165M, ASTM E1417/E1417M, ASME BPVC Sezione V | Riferimenti per commesse in ambito americano, aerospazio e apparecchi a pressione |
Dove il metodo si ferma: magnetoscopia, ultrasuoni o radiografia
Nella pagina sui controlli non distruttivi lo schema tipico per una saldatura è chiaro: esame visivo su tutti i giunti, un metodo superficiale e un metodo volumetrico sulla percentuale richiesta. I liquidi penetranti coprono solo il passaggio superficiale, e anche lì non sempre sono la scelta migliore.
| Che cosa cerchi | Metodo più adatto | Perché |
|---|---|---|
| Cricche superficiali su acciai ferritici | Magnetoscopia (MT) | Più rapida e sensibile anche alle discontinuità appena sotto la superficie (ISO 17638, ISO 23278) |
| Cricche superficiali su inox austenitico, alluminio, nichel, titanio | Liquidi penetranti (PT) | Metodo superficiale semplice su materiali non magnetici |
| Mancanze di fusione e cricche interne su spessori medi e grossi | Ultrasuoni (UT, PAUT, TOFD) | Metodo volumetrico, indica posizione e altezza del difetto |
| Porosità, inclusioni, penetrazione incompleta, documentazione archiviabile | Radiografia (RT) | Immagine permanente, livelli ISO 10675-1 |
| Superfici interne di tubi e cavità non raggiungibili | Ispezione visiva remota (RVI) | Porta l'osservazione dove il penetrante non si può applicare |
Quando il dubbio riguarda il metodo volumetrico, il confronto tra radiografia e ultrasuoni sulle saldature aiuta a decidere in base a spessore, tipo di giunto e difetto atteso. Per la strumentazione, le pagine dedicate ai controlli a ultrasuoni, alla radiografia industriale e a boroscopi ed endoscopi industriali descrivono come ti supportiamo nella scelta. Spesso la soluzione corretta combina due metodi, per esempio liquidi penetranti sulla ripresa di radice di un inox e radiografia sul giunto completo.
Cosa inviarci per una valutazione
Per supportarti nella scelta di kit, prodotti e attrezzature per liquidi penetranti, o per capire se il tuo caso richiede un altro metodo, ci servono pochi dati:
- materiale base e d'apporto (acciaio al carbonio, inox, alluminio, leghe di nichel, titanio);
- tipo di giunto o di pezzo (testa a testa, d'angolo, getto, componente lavorato) e finitura della superficie;
- dimensioni dei pezzi e lunghezza dei cordoni da controllare;
- volumi, cioè pezzi o metri di saldatura al giorno o al mese;
- norma o specifica di riferimento e livello di accettazione richiesto;
- ambiente di lavoro (officina, cabina, cantiere all'aperto) e temperatura delle superfici.
Puoi inviarli via email a info@dipitech.com o su WhatsApp, allegando se possibile una foto del giunto e la procedura in uso, oppure compilare il modulo contatti. Rispondiamo entro 24 ore, con supporto tecnico in Italia.
Con questi dati si definisce il sistema adatto, colorato o fluorescente, in bomboletta o a impianto, insieme a blocchi di riferimento e strumenti per la misura della luce. Se invece i liquidi penetranti non bastano, la valutazione si sposta sulla magnetoscopia delle saldature, sugli ultrasuoni o sulla radiografia.
Chiedi un preventivo
Lascia nome, email e qualche riga sul tuo caso, senza impegno. Ti rispondiamo entro 24 ore con le prime indicazioni tecniche e il preventivo.
Domande frequenti sui liquidi penetranti
Cosa sono i liquidi penetranti e a cosa servono?
Sono prodotti per il controllo non distruttivo che rivelano le discontinuità aperte in superficie, come cricche, porosità e mancanze di fusione affioranti. Un liquido colorato o fluorescente entra per capillarità nei difetti, si toglie l'eccesso e un rivelatore bianco richiama il liquido rimasto, formando un'indicazione visibile. Si usano su saldature, getti, forgiati e componenti in esercizio, su quasi tutti i materiali non porosi, compresi inox austenitico, alluminio e titanio.
Come si usano i liquidi penetranti sulle saldature?
La UNI EN ISO 3452-1 prevede sei fasi: pulizia e asciugatura del cordone e del materiale base adiacente, applicazione del penetrante, rimozione dell'eccesso con panno asciutto e poi con panno inumidito di solvente, applicazione di uno strato sottile di rivelatore, ispezione con luce adeguata e registrazione, pulizia finale. Prodotti e superficie devono stare tra 10 e 50 °C, e tempi e prodotti vanno scritti nella procedura.
Quanto tempo devono agire i liquidi penetranti?
Secondo la UNI EN ISO 3452-1 il tempo di penetrazione va da 5 a 60 minuti e non deve essere inferiore a quello raccomandato dal produttore per la sensibilità richiesta. Il tempo di sviluppo del rivelatore è di norma tra 10 e 30 minuti, con una prima osservazione subito dopo l'applicazione. Su superfici ruvide e su alcune leghe le indicazioni si formano più lentamente, per cui i tempi vanno fissati in procedura e verificati sul blocco di riferimento.
Che differenza c'è tra liquidi penetranti fluorescenti e colorati?
I colorati, di solito rossi su rivelatore bianco, si osservano con luce bianca di almeno 500 lux e sono pratici in cantiere. I fluorescenti si osservano con luce UV-A a 365 nm, con almeno 10 W/m² sulla superficie e non più di 20 lux di luce ambiente, e raggiungono sensibilità più alte: la ISO 3452-2 prevede per loro cinque livelli, contro i due dei colorati. In cambio richiedono un ambiente oscurato, di solito una cabina.
Cosa deve contenere un kit per liquidi penetranti?
Penetrante, rimuovitore e rivelatore della stessa famiglia di prodotti, qualificata secondo ISO 3452-2, con certificato di lotto e, per inox austenitici, leghe di nichel e titanio, basso tenore di zolfo e alogeni. Completano il kit panni che non lasciano pelucchi, un blocco di riferimento ISO 3452-3 per la verifica del processo, un termometro per la superficie e, per i fluorescenti, lampada UV-A e radiometro. DIPITECH ti supporta nella scelta del kit adatto a materiale, norma e ambiente di lavoro.
Qual è la normativa per il controllo con liquidi penetranti?
Il metodo è regolato dalla serie UNI EN ISO 3452: la parte 1 per i principi generali, la parte 2 per i prodotti, la parte 3 per i blocchi di riferimento, le parti 5 e 6 per le temperature fuori dall'intervallo 10-50 °C. Le condizioni di visione sono nella UNI EN ISO 3059. Per le saldature i livelli di accettazione sono nella UNI EN ISO 23277, collegata alla ISO 5817 tramite la ISO 17635, e il personale si certifica secondo UNI EN ISO 9712. In ambito americano si usano ASTM E165, ASTM E1417 e ASME Sezione V.
Quando usare i liquidi penetranti e quando la magnetoscopia o gli ultrasuoni?
I liquidi penetranti servono per difetti aperti in superficie su qualsiasi materiale non poroso e sono la scelta naturale su inox austenitico, alluminio e titanio. Sugli acciai ferritici la magnetoscopia è più rapida e rileva anche discontinuità appena sotto la superficie. Per difetti interni come mancanze di fusione o inclusioni servono metodi volumetrici, ultrasuoni o radiografia, scelti in base a spessore e tipo di giunto.