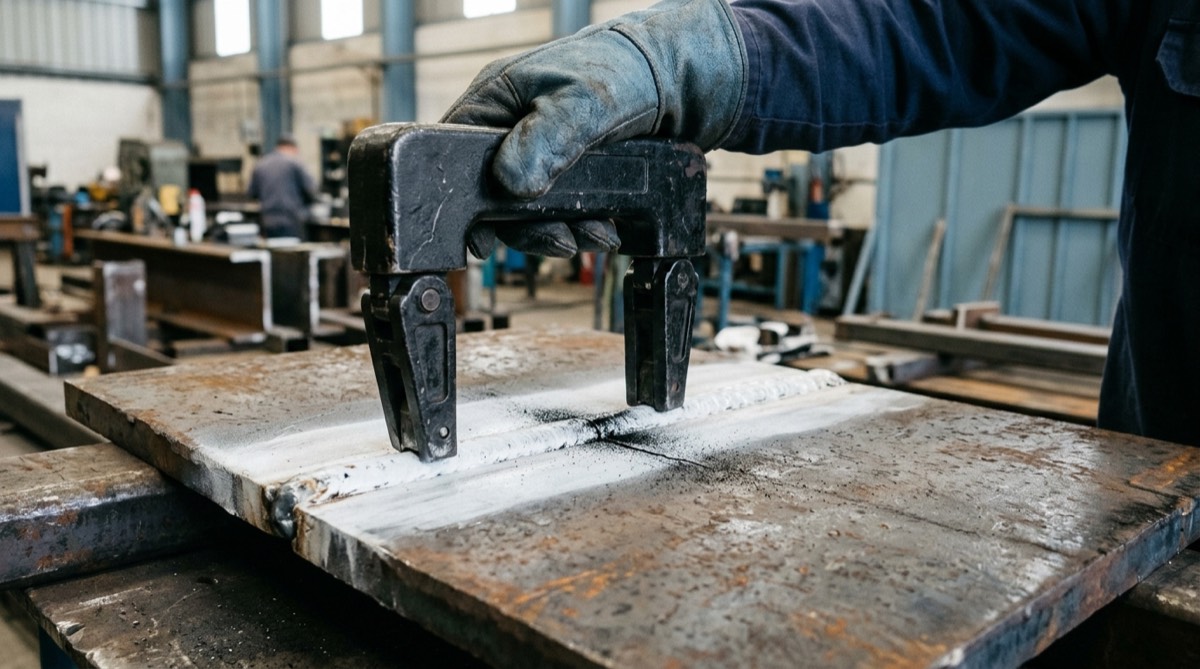
Tra i controlli non distruttivi sulle saldature in acciaio al carbonio e basso legato, la magnetoscopia è il metodo superficiale più usato in carpenteria, caldareria, forgia e manutenzione. Si esegue in reparto o in campo con uno yoke portatile, richiede una preparazione modesta e porta in evidenza cricche fini e chiuse che all'esame visivo sfuggono, comprese quelle che corrono appena sotto la superficie.
Il rischio sta negli errori che non lasciano traccia. Un campo troppo debole, una sola direzione di magnetizzazione, una lampada UV che ha perso intensità o un bagno troppo diluito danno un esito senza indicazioni, identico a quello di un giunto sano. Prima di parlare di attrezzature conviene quindi capire che cosa rende affidabile il controllo e che cosa lo fa fallire senza che nessuno se ne accorga.
Come funziona: il flusso magnetico che esce dalla cricca
Il principio è fisico e abbastanza intuitivo. Si magnetizza il pezzo, o la zona da controllare, e le linee di flusso corrono dentro il materiale ferromagnetico. Dove incontrano una discontinuità che le taglia di traverso, come una cricca, una parte del flusso è costretta a uscire in aria e a rientrare oltre il difetto. Questo campo disperso attira le particelle ferromagnetiche stese sulla superficie, che si accumulano sopra la cricca e ne disegnano il profilo, spesso più largo e visibile della cricca stessa.
Da qui discende la prima regola pratica. Il segnale è massimo quando il campo è perpendicolare alla discontinuità e si riduce fino a sparire man mano che i due diventano paralleli. Con i poli dello yoke ai due lati del cordone il flusso attraversa la saldatura e mette in evidenza le cricche longitudinali, mentre con i poli allineati lungo il cordone emergono quelle trasversali. Per questo la ISO 17638 chiede di magnetizzare ogni zona in due direzioni circa perpendicolari, con uno scostamento massimo di 30°, e sconsiglia il controllo in una sola direzione salvo che lo preveda una norma di prodotto.
La seconda regola riguarda la profondità. Il metodo trova le discontinuità affioranti e quelle appena sotto la superficie, ma la sensibilità cala rapidamente con la profondità, come precisa la UNI EN ISO 9934-1. Anche la forma d'onda conta. In corrente alternata il flusso si concentra in uno strato superficiale sottile per effetto pelle, e il campo che oscilla tiene in movimento le particelle. È la condizione più favorevole per le cricche affioranti, tanto che la ISO 17638 indica le attrezzature in alternata come scelta di base per le saldature. La corrente continua penetra più a fondo e aiuta sulle discontinuità subsuperficiali, però lascia un magnetismo residuo più difficile da eliminare. Gli yoke in continua e i magneti permanenti, secondo la stessa norma, si usano solo se concordati al momento dell'ordine.
Quando si usa: solo sui materiali ferromagnetici
Il limite più netto è il materiale. Il metodo funziona su ciò che si magnetizza, quindi acciai al carbonio e basso legati, inossidabili ferritici e martensitici, ghise, molti acciai da bonifica e da utensili. Non funziona sugli inossidabili austenitici della serie 300, su alluminio, rame, titanio e superleghe a base nichel. In questi casi il controllo superficiale passa ai liquidi penetranti, che hanno il vantaggio opposto di non dipendere dal materiale ma trovano solo ciò che è aperto in superficie. La pratica ASTM E3024/E3024M per l'industria generale esclude esplicitamente gli acciai austenitici dal proprio campo di applicazione.
C'è poi il caso dei giunti dissimili, per esempio un acciaio al carbonio saldato con materiale d'apporto austenitico. Il salto di permeabilità magnetica lungo la linea di fusione richiama particelle anche in assenza di difetti e produce indicazioni non rilevanti, che un operatore poco esperto può scambiare per cricche. Su questi giunti spesso conviene passare ai penetranti, o almeno interpretare con molta prudenza.
Negli stabilimenti gli impieghi tipici si ripetono. In carpenteria metallica si controllano i cordoni d'angolo e testa a testa delle strutture, e la EN 1090-2 prevede un tempo di attesa prima del controllo per dare modo alle eventuali cricche da idrogeno di manifestarsi. In caldareria tocca ai giunti di recipienti e tubazioni in acciaio ferritico, alle riprese al rovescio e ai lembi preparati prima della saldatura. In forgia e in fonderia la magnetoscopia su banco è il controllo di serie per alberi, flange, ganci, bielle e getti in acciaio. In manutenzione serve a cercare cricche di fatica su gru, carroponti, telai e organi di sollevamento senza smontarli.
Yoke, banco, bobina, puntali: quale attrezzatura per quale pezzo
La scelta degli strumenti per magnetoscopia segue la geometria del pezzo, il luogo del controllo e i volumi. La tabella riassume le quattro famiglie che si incontrano più spesso.
| Attrezzatura | Come magnetizza | Impiego tipico | Cosa controllare |
|---|---|---|---|
| Yoke elettromagnetico (giogo) | Flusso tra due espansioni polari appoggiate sul pezzo | Saldature in reparto e in campo, riparazioni, manutenzione | Forza di sollevamento o campo tangenziale, distanza tra i poli, sovrapposizione delle zone esaminate |
| Puntali | Corrente fatta passare nel pezzo tra due elettrodi | Lamiere spesse, getti e strutture di grandi dimensioni | Bruciature d'arco nei punti di contatto, da rimuovere e ricontrollare |
| Bobina o cavo avvolto | Campo longitudinale generato da un conduttore avvolto attorno al pezzo | Tubi, alberi, nodi e pezzi allungati | Rapporto tra lunghezza e diametro, riempimento della bobina, numero di spire e corrente |
| Banco magnetoscopico | Corrente tra testa e contropunta (campo circolare) e bobina (campo longitudinale) | Forgiati, alberi, bulloneria e componenti di serie | Corrente impostata per ogni codice, bagno, cabina oscurata, smagnetizzatore in linea |
Lo yoke è di gran lunga l'attrezzatura più diffusa sulle saldature. Le norme americane, cioè la guida ASTM E709 e la Sezione V del codice ASME, ne verificano l'efficienza con la prova di sollevamento. Uno yoke in alternata deve sollevare almeno 4,5 kg (10 lb) alla massima distanza tra i poli che si userà in ispezione, mentre per corrente continua e magneti permanenti i requisiti sono più alti. L'impostazione europea della ISO 17638 ragiona invece sul campo tangenziale alla superficie. Per gli acciai strutturali raccomanda valori tra 2 e 6 kA/m efficaci, da verificare con una sonda a effetto Hall, con un pezzo campione che contiene difetti noti o con altri metodi riconosciuti. Gli indicatori a lamina danno un'idea di direzione e ordine di grandezza del campo, ma la norma precisa che non bastano a dimostrarne l'adeguatezza.
Sul pezzo, due dettagli geometrici fanno la differenza. Vicino a ciascun polo il campo è così intenso che le particelle si addensano ovunque e la zona non è esaminabile, per cui le aree utili vanno sovrapposte spostando lo yoke lungo il cordone. Negli schemi della ISO 17638 la distanza tra i poli è di almeno 75 mm, e la zona magnetizzata in modo efficace deve coprire per intero cordone e zona termicamente alterata.
I puntali fanno passare corrente direttamente nel pezzo e magnetizzano zone ampie anche su spessori importanti. Il prezzo è il rischio di archi e bruciature nei punti di contatto, che su acciai sensibili possono diventare a loro volta inneschi di cricca. La ISO 17638 chiede di ridurre questo rischio, di rimuovere le bruciature e di ricontrollare la zona con un metodo adatto.
Il banco magnetoscopico è la macchina di reparto per la produzione di serie. Il pezzo viene serrato tra testa e contropunta e magnetizzato in due modi. La corrente che lo attraversa genera un campo circolare che evidenzia i difetti longitudinali, la bobina genera un campo longitudinale per quelli trasversali. Con bagno fluorescente, cabina oscurata e smagnetizzatore in linea, un operatore controlla alberi, bielle e flange a cadenza produttiva. Quando i pezzi sono tutti uguali conta soprattutto la ripetibilità, fatta di correnti fissate per codice, verifiche giornaliere e un pezzo di riferimento con difetti noti.
Devi scegliere uno yoke, un banco o il metodo giusto?
Indicaci materiale, tipo di giunto o di pezzo, dimensioni e volumi. Ti supportiamo nella scelta di yoke, banchi magnetoscopici, prodotti e lampade UV, oppure di un metodo diverso se il tuo caso lo richiede. Risposta in 24 ore.
Scrivici via email Scrivici su WhatsAppA secco o a umido, colorata o fluorescente
Le particelle si applicano in due modi. Nel metodo a secco si soffia una polvere ferromagnetica sulla zona mentre il pezzo è magnetizzato. Funziona su superfici ruvide e grezze, si presta alle superfici calde entro i limiti di temperatura indicati dal fabbricante della polvere ed è pratico in cantiere, ma con particelle più grosse la sensibilità sulle cricche più fini è inferiore. Nel metodo a umido le particelle, molto più piccole, sono sospese in un liquido a base acqua o olio e migrano con facilità verso il campo disperso. È il metodo di riferimento per le cricche sottili.
Il secondo bivio riguarda come si osservano le indicazioni. Nel controllo a contrasto di colore, il più comune sulle saldature di carpenteria, si stende prima una sottile vernice bianca e poi si applica l'inchiostro magnetico nero. Si lavora in luce bianca, e la ISO 3059 chiede almeno 500 lx sulla superficie. Nella magnetoscopia fluorescente le particelle sono rivestite di un pigmento che, eccitato dalla radiazione UV-A, emette nel giallo-verde, il colore a cui l'occhio è più sensibile in penombra. Il contrasto sale di molto e con esso la sensibilità sui difetti fini, a patto di controllare le condizioni di osservazione.
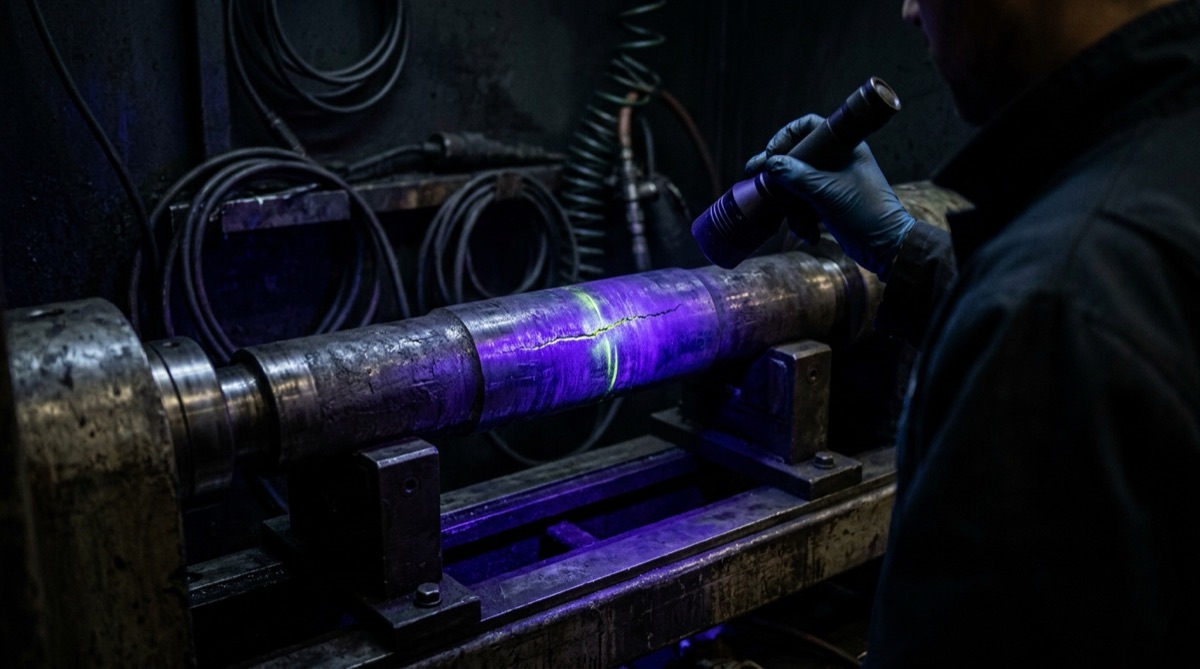
Per il fluorescente la ISO 3059 fissa un'irradianza UV-A di almeno 10 W/m² (1000 µW/cm²) sulla superficie esaminata, con luce ambiente non superiore a 20 lx, come riassume anche una relazione presentata alla conferenza europea ECNDT 2023. La radiazione è centrata sui 365 nm e le lampade LED hanno quasi del tutto sostituito quelle a vapori di mercurio. Le specifiche sulle lampade LED limitano anche la luce visibile emessa, che abbaglia e riduce il contrasto. Prima di cominciare l'operatore lascia adattare la vista al buio, e le procedure vietano gli occhiali fotocromatici. Radiometro UV e luxmetro tarati fanno parte dell'attrezzatura quanto la lampada, e la verifica dell'intensità va registrata.
Il bagno a umido, infine, va tenuto sotto controllo. La concentrazione si verifica con la provetta graduata a sedimentazione, nei limiti indicati dalla procedura e dal fabbricante dell'inchiostro, mentre la contaminazione si vede confrontando il bagno con un campione nuovo. Un bagno diluito o sporco restituisce un fondo uniforme e nessuna indicazione, cioè un falso esito negativo che passa inosservato.
Le norme sulla magnetoscopia delle saldature
In Europa le norme sono divise per argomento. La UNI EN ISO 9934-1 fissa i principi generali del metodo, la ISO 9934-2 le caratteristiche dei prodotti rilevatori (inchiostri, polveri, liquidi di sospensione, vernici di contrasto) e la ISO 9934-3 le attrezzature. Per le saldature la norma di tecnica è la ISO 17638, che indica attrezzature, campo raccomandato, direzioni e sovrapposizioni e rimanda alla ISO 3059 per le condizioni di osservazione.
La ISO 17638 però non dice che cosa è accettabile. I criteri stanno nella ISO 23278, che definisce tre livelli di accettazione per le indicazioni sulle saldature in acciaio ferromagnetico e tratta in modo diverso le indicazioni lineari e quelle non lineari. Il collegamento con i livelli di qualità delle saldature della ISO 5817 lo stabilisce la ISO 17635, la norma generale sui controlli non distruttivi dei giunti saldati, aggiornata nel 2025. La logica è la stessa che si applica in radiografia, descritta nell'articolo su chi decide i livelli di accettazione delle saldature.
Prima della magnetoscopia c'è sempre l'esame visivo secondo la ISO 17637, e chi esegue e valuta il controllo deve essere qualificato. La ISO 17638 raccomanda la certificazione secondo la ISO 9712, dove il metodo ha la sigla MT. Sui progetti con codici americani i riferimenti diventano la guida ASTM E709, la pratica ASTM E3024/E3024M per l'industria generale, la ASTM E1444/E1444M per l'aerospazio e l'articolo 7 della Sezione V del codice ASME.
Smagnetizzare: quando serve e come si verifica
Dopo il controllo il pezzo può restare magnetizzato, soprattutto con corrente continua e su acciai ad alta coercitività. Il magnetismo residuo crea problemi in situazioni precise. Devia l'arco nelle saldature successive con il cosiddetto soffio magnetico, trattiene trucioli e polveri durante la lavorazione meccanica, accelera l'usura di cuscinetti e superfici di scorrimento e disturba strumenti e sensori montati vicino al pezzo. Per questo la ISO 17638 mette la smagnetizzazione tra i punti da concordare prima del controllo.
La tecnica più usata sottopone il pezzo a un campo alternato che si riduce gradualmente fino a zero, facendolo passare attraverso una bobina o abbassando la corrente. Per i pezzi magnetizzati in continua si usano cicli in continua con inversione e ampiezza decrescente, che arrivano più in profondità. Il risultato si misura con un misuratore di campo, e la soglia ammessa la fissa la specifica del committente o la procedura applicabile, di solito più severa sui pezzi da saldare o da lavorare di precisione. Chi sceglie un banco o uno yoke farebbe bene a chiedersi fin da subito come smagnetizzerà, perché rilavorare un pezzo costa più del controllo.
Limiti del metodo e confronto con penetranti, ultrasuoni e radiografia
I limiti della magnetoscopia derivano dal suo principio. Il controllo riguarda la superficie e lo strato appena sottostante, per cui porosità interne, inclusioni e mancanze di fusione al centro del giunto restano fuori portata. Vede male i difetti paralleli al campo, e da qui la necessità delle due direzioni. Rivestimenti spessi, scaglie e spruzzi di saldatura riducono il campo utile e creano fondo, quindi la superficie va preparata, anche con una molatura locale quando l'ondulazione del cordone confonde l'interpretazione. Spigoli, cambi di sezione e zone vicine ai poli generano indicazioni non rilevanti che l'operatore deve saper riconoscere.
Rispetto ai liquidi penetranti, sugli acciai ferritici la magnetoscopia è più rapida e tollera meglio una cricca riempita di ossido o di sporco, che bloccherebbe il penetrante. I penetranti restano però l'unica scelta superficiale sui materiali non magnetici e sui giunti dissimili. Il confronto approfondito è nell'articolo sui liquidi penetranti per il controllo delle saldature.
Per il volume del giunto servono altri metodi. Gli ultrasuoni industriali PAUT e TOFD trovano e dimensionano in profondità mancanze di fusione e cricche planari, e la tecnica a schiera di trasduttori è spiegata nella guida al phased array PAUT. La radiografia industriale documenta porosità, inclusioni e difetti volumetrici con un'immagine archiviabile, con pregi e limiti discussi nel confronto tra radiografia industriale e ultrasuoni. Come questi metodi si combinano in un piano di controllo è spiegato nella guida ai controlli non distruttivi.
Cosa inviarci per una valutazione
Per suggerirti attrezzatura e metodo adatti al tuo caso ci servono pochi dati:
- materiale base e d'apporto, segnalando eventuali giunti dissimili;
- tipo di giunto o di pezzo (testa a testa, d'angolo, nodi, forgiati, getti);
- dimensioni e geometria, con spessori e diametri minimi;
- volumi e cadenza dei controlli, da pezzi singoli a produzione di serie;
- norma e livello di accettazione richiesti dal capitolato o dal cliente;
- luogo del controllo, in campo o in reparto, con alimentazione disponibile e condizioni di luce.
Puoi inviarli via email a info@dipitech.com, su WhatsApp o con il modulo contatti, allegando, se le hai, qualche foto del pezzo e la procedura in uso.
Con questi dati ti supportiamo nella scelta di yoke e magneti, banchi magnetoscopici, prodotti rilevatori e lampade UV. Ti indichiamo anche se, per il difetto che ti aspetti, la magnetoscopia è davvero il metodo giusto o se conviene affiancarle penetranti, ultrasuoni o radiografia. La risposta arriva entro 24 ore.
Domande frequenti sulla magnetoscopia
Che cos'è la magnetoscopia e come funziona?
È un controllo non distruttivo per materiali ferromagnetici. Si magnetizza la zona da esaminare e si applicano particelle ferromagnetiche finissime, colorate o fluorescenti. Dove una cricca interrompe il flusso, una parte del campo esce in aria e attira le particelle, che si accumulano sopra il difetto e ne disegnano il profilo. Il metodo trova discontinuità affioranti e appena sotto la superficie, soprattutto se orientate di traverso rispetto al campo.
La magnetoscopia si può fare sull'acciaio inox?
Solo sugli inossidabili magnetici, cioè ferritici e martensitici. Gli inossidabili austenitici della serie 300, come AISI 304 e 316, non si magnetizzano e richiedono i liquidi penetranti. Lo stesso vale per alluminio, rame, titanio e superleghe a base nichel. Sui giunti tra acciaio al carbonio e inox austenitico la variazione di permeabilità lungo la linea di fusione produce indicazioni non rilevanti, e anche lì i penetranti sono di solito la scelta più sicura.
Meglio magnetoscopia o liquidi penetranti sulle saldature?
Sugli acciai ferritici la magnetoscopia è in genere più rapida, tollera meglio cricche chiuse o riempite di ossido e trova anche le discontinuità appena sotto la superficie. I liquidi penetranti funzionano invece su qualsiasi materiale non poroso, ma solo su difetti aperti in superficie e con una pulizia accurata. La scelta dipende quindi prima di tutto dal materiale, poi dalla norma di prodotto o dal capitolato.
Che differenza c'è tra magnetoscopia colorata e fluorescente?
Nella colorata si osservano particelle nere su una vernice bianca di contrasto, in luce bianca di almeno 500 lx secondo la ISO 3059. Nella fluorescente le particelle emettono luce giallo-verde sotto radiazione UV-A, con almeno 10 W/m² sulla superficie e luce ambiente non oltre 20 lx. La fluorescente è più sensibile sui difetti fini ma richiede una zona oscurata, lampade e strumenti di misura verificati, per cui si usa soprattutto in reparto e su banco.
Quali norme regolano la magnetoscopia delle saldature?
La tecnica è definita dalla ISO 17638, i livelli di accettazione dalla ISO 23278, i principi generali dalla UNI EN ISO 9934-1, con le parti 2 e 3 per prodotti e attrezzature, e le condizioni di osservazione dalla ISO 3059. La qualifica del personale segue la ISO 9712. Sui progetti con codici americani si applicano la guida ASTM E709, le pratiche ASTM E3024/E3024M o E1444/E1444M e l'articolo 7 della Sezione V del codice ASME.
Quali strumenti servono per la magnetoscopia?
Per le saldature in campo basta di solito uno yoke elettromagnetico in alternata, con vernice di contrasto, inchiostro magnetico, un indicatore di campo e un luxmetro. Per il metodo fluorescente si aggiungono una lampada UV-A e un radiometro. In reparto, su pezzi di serie come alberi e forgiati, si usa un banco magnetoscopico con bagno fluorescente, cabina oscurata e smagnetizzatore. Puntali e bobine servono per spessori importanti e pezzi allungati.
Dopo la magnetoscopia il pezzo va smagnetizzato?
Dipende dall'uso successivo. Il magnetismo residuo può deviare l'arco nelle saldature successive, trattenere trucioli in lavorazione o disturbare strumenti e cuscinetti. La smagnetizzazione si fa con un campo alternato decrescente oppure con cicli in continua a inversione, e il residuo si misura con un misuratore di campo. La soglia ammessa la fissa la specifica del committente o la procedura applicabile.