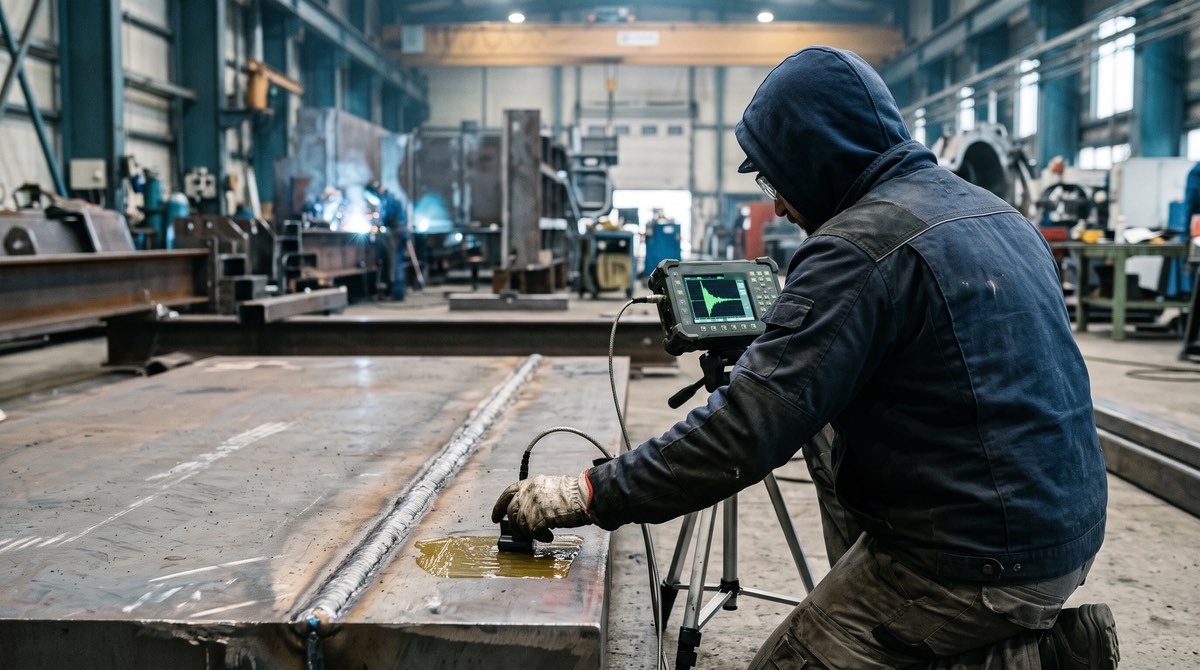
Due rapporti sullo stesso giunto da 20 mm possono riportare echi diversi e avere entrambi ragione. Il primo operatore ha tarato lo strumento su una curva DAC ricavata da fori laterali da 3 mm, il secondo sul diagramma DGS di un riflettore a disco da 2 mm, e la ISO 17640 lo scrive senza giri di parole: le tecniche di taratura ammesse possono non dare risultati uguali. Il controllo ad ultrasuoni delle saldature si decide quasi tutto prima di appoggiare la sonda, nelle scelte su riferimento, livello di prova, angoli e frequenza. Chi le lascia all'operatore si ritrova con un verbale difficile da difendere quando il cliente o l'ispettore chiedono come è stato ottenuto.
Dopo liquidi penetranti, magnetoscopia e radiografia delle saldature, la serie arriva al metodo volumetrico che si porta in cantiere in una valigetta, visto da chi deve impostare un controllo UT manuale su giunti testa a testa in acciaio ferritico. Il quadro generale dei metodi è nella pagina sui controlli non distruttivi.
Dal livello di qualità al giudizio sul giunto, norma per norma
Tutto parte dal disegno, cioè dal livello di qualità richiesto per il giunto secondo la ISO 5817. Da lì la ISO 17635:2025, che raccoglie le regole generali per il controllo delle saldature metalliche, porta al metodo e alle norme che lo governano. Per gli ultrasuoni in eco-impulso con sonde convenzionali la coppia è formata dalla ISO 17640:2018, che stabilisce come si esegue il controllo, e dalla ISO 11666:2018, che stabilisce che cosa si accetta. La corrispondenza fra i tre livelli è riportata nell'allegato A della ISO 17635.
| Qualità ISO 5817 | Livello di prova ISO 17640 | Livello di accettazione ISO 11666 |
|---|---|---|
| B | Almeno B | 2 |
| C | Almeno A | 3 |
| D | Almeno A | 3, solo se una specifica lo prevede (UT sconsigliato) |
I livelli di accettazione sono quindi due soli, il 2 e il 3, e valgono per giunti a piena penetrazione in acciai ferritici. Sulla qualità D la ISO 11666 spiega che il controllo ultrasonoro di solito non viene richiesto. Quanto al livello 1, che qualcuno cerca nei capitolati, esiste solo nelle norme delle tecniche che dimensionano il difetto in altezza, come la ISO 19285 del phased array, perché presuppone proprio quella misura.
Quando il capitolato chiede anche la natura della discontinuità entra in gioco la ISO 23279:2017, che classifica le discontinuità inglobate come planari o non planari. La conseguenza è pesante. Con la caratterizzazione prescritta, la ISO 11666 non ammette discontinuità planari e applica i suoi livelli di ampiezza solo a quelle non planari, mentre senza caratterizzazione gli stessi livelli valgono per qualunque eco superi la soglia. Su un giunto con una mancanza di fusione corta e debole, una strada porta all'accettazione e l'altra alla riparazione.
C'è poi un dettaglio di edizione da fissare nel contratto. La ISO 11666:2018 richiama la ISO 5817 nell'edizione 2014, mentre la ISO 17635:2025 è uscita con la 5817 già all'edizione 2023, e un capitolato che richiama le norme senza anno lascia aperta la domanda su quale testo valga al collaudo. Per la radiografia lo stesso percorso dalla qualità al criterio di scarto è ricostruito dallo strumento ISO 5817 su classe di tecnica e livello di accettazione.
Che cosa va deciso prima di toccare il pezzo
Al punto 6.1 la ISO 17640 elenca le informazioni da specificare prima del controllo, e la lista è più lunga di quanto molti ordini lascino intendere. Oltre a livelli e metodi di riferimento comprende la fase di fabbricazione in cui si controlla, la qualifica del personale, la ricerca di discontinuità trasversali, l'eventuale prova tandem secondo ISO 16826, il controllo del materiale base e l'obbligo o meno di una procedura scritta.
Due di queste voci cambiano il lavoro sul campo più delle altre. Il volume da controllare comprende il cordone e il materiale base su ciascun lato per la larghezza della zona termicamente alterata, o per almeno 10 mm se questa non è nota, e la scansione deve coprirlo tutto. Se una porzione resta scoperta da ogni direzione, vanno concordate tecniche supplementari, dalle sonde a doppio cristallo alle onde striscianti, fino alla rimozione del sovrametallo o al ricorso a liquidi penetranti, magnetoscopia o radiografia. La seconda voce è il materiale base. Prima o dopo la saldatura la zona di scansione va esplorata con sonde a fascio normale, perché una laminazione sotto la sonda angolata devia il fascio e nasconde ciò che sta oltre. Se ne può fare a meno solo quando controlli precedenti dimostrano che la prova angolata non ne risente.
Resta la superficie. Le zone di scansione devono essere abbastanza larghe da coprire il volume, libere da ruggine, scaglie e spruzzi, e con ondulazioni che non lascino sotto la sonda più di 0,5 mm di gioco. Lungo il bordo del cordone la norma tollera fino a 1 mm, a patto di aggiungere almeno un angolo di fascio dal lato interessato. In officina questi valori si traducono in ore di molatura, e conviene metterli nel preventivo prima che diventino un costo a sorpresa.
Frequenza, angoli e dimensioni della sonda seguono il cianfrino
La frequenza va scelta fra 2 e 5 MHz in funzione del materiale e dei livelli di accettazione da applicare. Frequenze più alte sono ammesse quando serve risoluzione in profondità per la caratterizzazione secondo ISO 23279, quelle più basse per percorsi lunghi o materiali che attenuano molto. Sugli angoli le regole sono tre, e ciascuna ha una ragione fisica. Quando il fascio deve riflettersi sulla superficie opposta, l'angolo con la normale a quella superficie va tenuto fra 35° e 70°. Uno degli angoli deve colpire i fianchi del cianfrino perpendicolarmente o quasi, perché una mancanza di fusione si comporta come uno specchio piano e rimanda l'eco solo a chi la guarda di fronte. Se poi si prescrivono due o più angoli, fra i valori nominali devono esserci almeno 10°.
Un lavoro pubblicato dall'Istituto di saldatura di Gliwice (Kaczmarek, 2016), che rilegge la tabella A.1 della norma nell'edizione 2010, traduce queste regole in scelte concrete. Su un cianfrino a V l'angolo ottimale della sonda vale 90° meno l'angolo del bisello, quindi 60° per un bisello da 30° e 70° per uno da 20°, mentre con i biselli da 22,5° o 25° nessuna sonda standard cade esattamente sul valore. Al livello di prova B, da 15 mm in su, servono due angoli, con un'eccezione fra 15 e 25 mm, dove ne basta uno se la frequenza della sonda è sotto i 3 MHz. La larghezza della zona di scansione, infine, si esprime in multipli del passo di salto intero, che vale p = 2t·tanα, e per i giunti testa a testa la stessa tabella A.1 la fissa a 1,25 p in tutti i livelli di prova. Su lamiere di qualifica tagliate strette questo requisito diventa un vincolo sulle dimensioni del provino.
Le dimensioni del trasduttore dipendono dal percorso. Cristalli da 6 a 12 mm di diametro funzionano sui percorsi brevi, mentre oltre i 200 mm di percorso con sonde angolate la norma indica trasduttori da 12 a 24 mm. Su superfici curve il gioco fra sonda e pezzo si stima con la formula g = a²/4D, dove a è la dimensione della sonda nella direzione della curvatura e D il diametro del pezzo. Oltre 0,5 mm la suola va sagomata, e scala e sensibilità vanno impostate sulla sonda adattata. L'accoppiante, scelto secondo la ISO 16810, deve essere lo stesso in taratura e in prova, un requisito semplice da rispettare e facile da dimenticare quando si cambia flacone a metà turno. Rilevatori di difetti e sonde angolate sono descritti nella pagina sugli strumenti ad ultrasuoni e spessimetri.
DAC, DGS, intaglio o tandem: il riferimento sposta il risultato
La taratura ruota attorno al livello di riferimento, e la ISO 17640 ammette quattro tecniche per fissarlo. La prima usa una curva distanza-ampiezza (DAC) costruita su fori laterali da 3 mm. La seconda usa il sistema DGS, distanza-guadagno-dimensione, riferito al diametro di un riflettore a disco equivalente a un foro a fondo piatto. La terza usa un intaglio rettangolare di 1 × 1 mm, ma solo fra 8 e 15 mm di spessore e con angoli da 70° in su. La quarta è la tecnica tandem, riferita a un foro a fondo piatto da 6 mm e applicabile solo con angoli di 45° da 40 mm in su. Qualunque tecnica si scelga, la ISO 11666 chiede di usarla sia in taratura sia in prova.
Con il DGS i riflettori di riferimento sono tabellati. Per le sonde angolate a onde trasversali fra 3 e 5 MHz il disco equivalente misura 1,5 mm fra 8 e 15 mm di spessore, 2 mm fra 15 e 40 mm e 3 mm fra 40 e 100 mm. Sotto i 15 mm le tabelle prevedono sonde da 3 a 5 MHz, e sulle lamiere sottili si lavora quindi a frequenza più alta. Dal riferimento discendono gli altri livelli. Il livello di accettazione segna il confine dello scarto, quello di registrazione sta 4 dB più in basso secondo la ISO 11666, quello di valutazione indica da quale ampiezza un'eco va esaminata e misurata.
La taratura richiede due famiglie di blocchi da non confondere. I blocchi di calibrazione n. 1 e n. 2, oggi nella ISO 2400:2025 e nella ISO 7963:2022, servono a impostare e verificare scala, punto di uscita e angolo della sonda. I blocchi di riferimento con fori laterali o intagli servono invece a costruire la curva, e la ISO 17640 chiede che fori e intagli siano più lunghi della larghezza del fascio misurata a −20 dB. Quando superficie e attenuazione del pezzo differiscono da quelle del blocco si applica la correzione di trasferimento prevista dalla norma, un valore in decibel da riportare nel rapporto perché da solo può spostare un'eco sopra o sotto la soglia. Strumento e sonde, a loro volta, devono rispondere alle parti della EN 12668, oggi confluita nella ISO 22232.
Una taratura, poi, invecchia nel corso del turno. La differenza di temperatura fra impostazione e prova deve restare entro ±15 °C, e le verifiche vanno ripetute almeno ogni 4 ore e a fine lavoro. Fino a 2 dB di scostamento non si interviene, fra 2 e 4 dB si corregge prima di proseguire. Una perdita di sensibilità oltre i 4 dB obbliga a ripetere tutti i controlli eseguiti dall'ultima verifica, mentre un aumento oltre i 4 dB costringe a riesaminare tutte le indicazioni registrate. Sulla scala la soglia è più stretta, perché uno scostamento oltre il 2% del fondo scala fa ripetere le prove del periodo precedente.
Devi impostare il controllo ad ultrasuoni delle tue saldature?
Indicaci materiale, spessori, tipo di cianfrino e norma di riferimento: ti supportiamo nella scelta di rilevatore di difetti, sonde e blocchi, con la possibilità di una prova sul tuo materiale. Preventivo in 24 ore.
Scrivici via email Scrivici su WhatsAppUn giunto di testa da 20 mm, dalla specifica alla taratura
Un esempio. Lamiere in acciaio al carbonio da 20 mm, giunto testa a testa a piena penetrazione con cianfrino a V di 60°, quindi biselli da 30°, livello di qualità B secondo ISO 5817. La catena porta al livello di prova B della ISO 17640 e al livello di accettazione 2 della ISO 11666. Con sonde da 4 MHz la prima scelta è la 60°, che colpisce i fianchi del cianfrino quasi perpendicolarmente. La seconda, obbligatoria a questo spessore e a questa frequenza, può essere una 45°, che rispetta lo scarto minimo di 10° e lavora bene sulla radice. Una 70° può servire per la zona vicina al sovrametallo, se la superficie libera lo consente.
I conti sulla geometria arrivano subito. Il passo di salto intero vale circa 69 mm con la 60° e 40 mm con la 45°, e con la zona di scansione fissata a 1,25 p la 60° chiede circa 87 mm di superficie libera su ciascun lato del cordone. Su lamiere bloccate da attrezzature di serraggio vicine al cordone quei quasi 9 centimetri non sempre ci sono, e conviene saperlo prima di fissare il pezzo.
Per il riferimento si può usare il DGS con disco equivalente da 2 mm, il valore tabellato per spessori fra 15 e 40 mm e sonde da 3 a 5 MHz, oppure una DAC su fori laterali da 3 mm. La soglia di registrazione cade 4 dB sotto il livello di accettazione. A cambiare la lettura del giunto è poi la regola di raggruppamento della ISO 11666, per cui indicazioni vicine, entro distanze che la norma fissa in base alla loro lunghezza e allo spessore, si valutano come un'unica indicazione. La lunghezza del gruppo comprende anche il tratto che le separa, e con quella si torna al confronto con il livello di accettazione.
La tubazione da 6 pollici, fra curvatura, accesso e codice
Il secondo caso è una saldatura circonferenziale su tubo da 6 pollici, diametro esterno 168,3 mm e parete di circa 11 mm, in un impianto progettato secondo ASME B31.3. Per il servizio fluido normale il codice chiede l'esame completo di almeno il 5% delle saldature circonferenziali, con radiografia o ultrasuoni a campione, e per l'esecuzione degli ultrasuoni rimanda alla Sezione V del codice ASME, articolo 4. Se invece il progetto segue le norme europee il riferimento resta la ISO 17640, e la procedura deve dire chiaramente quale dei due documenti governa la commessa.
Restando sulla ISO 17640, fra 8 e 15 mm è disponibile anche la tecnica a intaglio, purché con angoli da 70° in su, mentre con il DGS il disco di riferimento scende a 1,5 mm. Una sonda a 70° su 11 mm ha un salto intero di circa 60 mm, e la zona di scansione si allunga a circa 75 mm per lato. È la curvatura, però, a decidere la suola. Con una sonda larga 20 mm nella direzione della curvatura, la formula g = a²/4D dà circa 0,59 mm, oltre il limite di 0,5 mm, quindi serve una suola sagomata sul diametro con scala e sensibilità rifatte su di essa. Una sonda larga 16 mm scende a 0,38 mm e può lavorare con la suola piana.
Sui giunti tubo-curva o tubo-flangia l'accesso c'è spesso da un solo lato del cordone, e in quel caso al livello di prova B la tabella A.1 della ISO 17640 chiede due angoli anche sotto i 15 mm. Quando gli angoli di incidenza richiesti non si possono rispettare, il rapporto deve descrivere le scansioni eseguite, la copertura mancante e le difficoltà incontrate, ed è un punto da chiarire con il committente prima del lavoro. Sulla radice di un tubo, infine, il cordone interno e il disallineamento fra le estremità rimandano echi geometrici, che si distinguono dalle discontinuità vere riportandone la posizione sulla sezione del giunto, con profondità e distanza dal centro del cordone.
Misurare una lunghezza: chi stabilisce come si conta
Due operatori che vedono la stessa eco possono comunque scrivere lunghezze diverse, se misurano in modi diversi. Nella ISO 11666 il metodo è fissato. La lunghezza si misura con la tecnica a livello di ampiezza fisso, cioè come il tratto lungo il quale l'eco resta sopra una soglia prefissata. Nelle valutazioni di integrità strutturale si usa invece spesso la caduta di 6 dB, che misura la lunghezza fra i punti in cui l'eco scende a metà del suo massimo, e i due numeri non coincidono.
La guida dell'Health and Safety Executive britannico sugli errori di dimensionamento ultrasonoro (2008) dà la misura dell'incertezza in gioco. Sulla caduta di 6 dB stima un errore sistematico nullo ma una deviazione standard dell'errore casuale di ±10 mm sulla lunghezza, e per l'altezza misurata con il metodo dell'ampiezza massima una sottostima sistematica di 1 mm per ogni bordo localizzato, quindi 2 mm per un difetto inglobato. Quanti scarti tipo aggiungere alla misura lo decide l'ingegnere che esegue la valutazione strutturale. Sul giunto da 20 mm, dove i limiti della ISO 11666 si esprimono in multipli dello spessore, ±10 mm valgono mezzo spessore.
Per la caratterizzazione la ISO 23279 decide se una discontinuità è planare o non planare. L'altezza vera, quella che serve a un calcolo di meccanica della frattura, la danno meglio tecniche registrate come il TOFD secondo ISO 10863:2020 e il phased array secondo ISO 13588:2019, che hanno criteri di accettazione propri nella ISO 15626:2018 e nella ISO 19285.
Quale norma e quale livello, caso per caso
| Situazione | Riferimento di partenza | Da fissare nella procedura |
|---|---|---|
| Acciaio ferritico 8-15 mm, qualità C | ISO 17640 livello A, ISO 11666 livello 3 | Angolo scelto sul cianfrino, DGS 1,5 mm (3-5 MHz) o intaglio 1 × 1 mm con angoli da 70° |
| Ferritico 15-40 mm, qualità B | ISO 17640 livello B, ISO 11666 livello 2 | Due angoli distanziati di almeno 10°, uno normale ai fianchi (fino a 25 mm ne basta uno sotto i 3 MHz); DGS 2 mm o DAC su fori da 3 mm |
| Ferritico 40-100 mm, qualità B | ISO 17640 livello B, ISO 11666 livello 2 | DGS 3 mm; tandem secondo ISO 16826 se prescritto; trasduttori più grandi sui percorsi lunghi |
| Caratterizzazione richiesta dal capitolato | ISO 23279 insieme alla ISO 11666 | Discontinuità planari non ammesse; frequenze più alte se serve risoluzione |
| Spessore sotto 8 mm | Fuori dalla ISO 17640 | Radiografia, phased array su parete sottile (ISO 20601) o TFM (ISO 23864) |
| Austenitici, duplex, leghe di nichel, giunti dissimili | ISO 22825 per la procedura | Qualifica su blocchi del materiale reale; livello di prova D per specifica |
| Penetrazione parziale, prova automatizzata, temperatura fuori 0-60 °C | ISO 17640 livello D | Requisiti definiti dalla specifica |
| Altezza del difetto o dati registrati richiesti | Phased array ISO 13588 + ISO 19285, TOFD ISO 10863 + ISO 15626 | Scan plan, encoder, criterio di accettazione dichiarato |
| Tubazioni ASME B31.3 | ASME Sezione V, articolo 4 | Criteri di accettazione del codice, estensione a campione |
Dove l'UT manuale si ferma
Il campo della ISO 17640 è più stretto di quanto si pensi. Parte da 8 mm, chiede materiali a bassa attenuazione e temperature del pezzo fra 0 e 60 °C, e fuori da queste condizioni si entra nel livello di prova D, che la norma riserva ad applicazioni speciali e che esiste solo se una specifica lo definisce.
Il limite più insidioso è il materiale. Su acciai austenitici, duplex, leghe di nichel e giunti dissimili la grana grossa e l'anisotropia del cordone deviano e attenuano il fascio, e generano conversioni di modo che sullo schermo sembrano discontinuità. Nell'edizione 2017 la ISO 22825 non contiene livelli di accettazione ma descrive come sviluppare e qualificare una procedura su blocchi del materiale reale, spesso con sonde a onde longitudinali in trasmissione-ricezione. Su questi giunti il lavoro vero sta nella qualifica, e in molte specifiche la radiografia resta il metodo di riferimento.
Il terzo limite è la traccia che il controllo lascia. L'UT manuale produce un rapporto, non un dato rianalizzabile, e questo pesa quando un codice consente di sostituire la radiografia. Nel mondo ASME la strada è stata aperta dal Code Case 2235, con base tecnica pubblicata sul Journal of Pressure Vessel Technology, che giudica i difetti con criteri di meccanica della frattura, cioè su altezza e lunghezza. È il terreno di phased array e TOFD con scansione registrata, come spiegano la guida al phased array e il confronto fra radiografia e ultrasuoni.
Il rapporto che regge una verifica
Un rapporto UT difendibile permette a un secondo operatore di rifare la stessa prova. Per questo, oltre all'identificazione del giunto e all'esito, dovrebbe riportare procedura e livello di prova, strumento e sonde con frequenza, angolo e dimensioni, blocchi usati, tecnica di riferimento con la correzione di trasferimento, superfici e lati di scansione, eventuali zone non coperte. Per ogni eco registrata servono posizione lungo il cordone, distanza dall'asse e profondità, ampiezza rispetto al riferimento e lunghezza, con il metodo di misura dichiarato. La firma spetta a personale qualificato secondo ISO 9712 per il metodo UT al livello adeguato.
Un controllo ultrasonoro vale quanto la procedura che lo rende ripetibile da un altro operatore, con un altro strumento, a distanza di anni. Se stai impostando o rivedendo il controllo dei tuoi giunti, il passo successivo è mettere insieme spessori, cianfrini, materiali e norma, e scegliere su quei dati rilevatore, sonde e blocchi.
Cosa inviarci per una valutazione
Per capire quale configurazione serve ai tuoi giunti ci bastano pochi dati:
- materiale base e d'apporto, con spessori e diametri;
- tipo di giunto e geometria del cianfrino, con un disegno se disponibile;
- livello di qualità ISO 5817 o codice di riferimento (ISO 17640, ASME, altro);
- accesso al giunto, da uno o due lati, in officina o in cantiere;
- numero di giunti al mese e strumentazione già in uso;
- eventuale richiesta di dati registrati o di sostituzione della radiografia.
Puoi inviarli via email a info@dipitech.com o su WhatsApp, allegando, se li hai, il disegno di un giunto tipico e l'estratto del capitolato. In alternativa puoi usare il modulo contatti.
Con questi dati ti supportiamo nella scelta di rilevatore di difetti, sonde angolate, suole e blocchi di taratura, e nel capire se ai tuoi giunti serve il passaggio a phased array o TOFD. Le soluzioni disponibili sono nella pagina sugli strumenti ad ultrasuoni, rilevatori di difetti e spessimetri, con supporto tecnico in Italia e la possibilità di una prova sul tuo materiale.
Chiedi un preventivo
Lascia nome, email e qualche riga sul tuo caso, senza impegno. Ti rispondiamo entro 24 ore con le prime indicazioni tecniche e il preventivo.
Domande frequenti sul controllo ad ultrasuoni delle saldature
Quale norma si usa per il controllo ad ultrasuoni delle saldature?
Per l'UT manuale con sonde convenzionali la ISO 17640:2018 stabilisce tecniche e livelli di prova, la ISO 11666:2018 i livelli di accettazione 2 e 3 e la ISO 23279:2017 la caratterizzazione delle discontinuità. La ISO 17635:2025 collega il livello di qualità della ISO 5817 al metodo. Phased array e TOFD hanno norme proprie, ISO 13588 con ISO 19285 e ISO 10863 con ISO 15626, mentre nei progetti ASME l'esecuzione segue la Sezione V, articolo 4.
Che differenza c'è tra livello di prova e livello di accettazione?
Il livello di prova A, B, C o D della ISO 17640 dice quanta copertura si compra, cioè lati, angoli e tecniche usati, e quindi la probabilità di rilevare le imperfezioni. Il livello di accettazione 2 o 3 della ISO 11666 dice che cosa si accetta. Per la qualità B della ISO 5817 servono almeno il livello di prova B e il livello di accettazione 2, per la qualità C almeno il livello A e il livello di accettazione 3.
Da che spessore si può fare il controllo ultrasonoro delle saldature?
La norma di riferimento, ISO 17640, si applica da 8 mm in su, su materiali a bassa attenuazione e con il pezzo fra 0 e 60 °C. Sotto gli 8 mm si usano la radiografia, il phased array su parete sottile fra 3,2 e 8 mm secondo ISO 20601 oppure il TFM secondo ISO 23864. Su acciai austenitici, duplex e leghe di nichel la procedura va sviluppata e qualificata secondo ISO 22825.
Gli ultrasuoni possono sostituire la radiografia delle saldature?
In molti casi sì, se lo prevede il codice o il contratto. ASME B31.3 ammette radiografia o ultrasuoni nell'esame a campione delle tubazioni, e nel codice ASME per recipienti il Code Case 2235 ha aperto la strada agli ultrasuoni al posto della radiografia con criteri basati su altezza e lunghezza del difetto, il terreno di phased array e TOFD con dati registrati. I due metodi vedono però imperfezioni diverse, e la scelta va fatta sul difetto atteso.
Chi può eseguire il controllo ad ultrasuoni delle saldature?
Personale qualificato e certificato per il metodo UT secondo ISO 9712 o uno schema equivalente, al livello adeguato nel settore industriale pertinente. In più, la ISO 17640 chiede che l'operatore conosca i problemi tipici dei giunti da controllare. Di regola il livello 2 imposta lo strumento, valuta le indicazioni e firma il rapporto, mentre il livello 3 approva procedure e tecniche.
Quanto costa uno strumento per il controllo ultrasuoni delle saldature?
Un prezzo unico non esiste, perché il costo dipende dalla configurazione: rilevatore di difetti convenzionale o phased array, numero e tipo di sonde angolate, suole sagomate per i tubi, blocchi di taratura e di riferimento, software di rapporto. Partendo da materiali, spessori, tipo di giunto e norma di riferimento, DIPITECH ti supporta nella scelta e prepara un preventivo su misura in 24 ore.