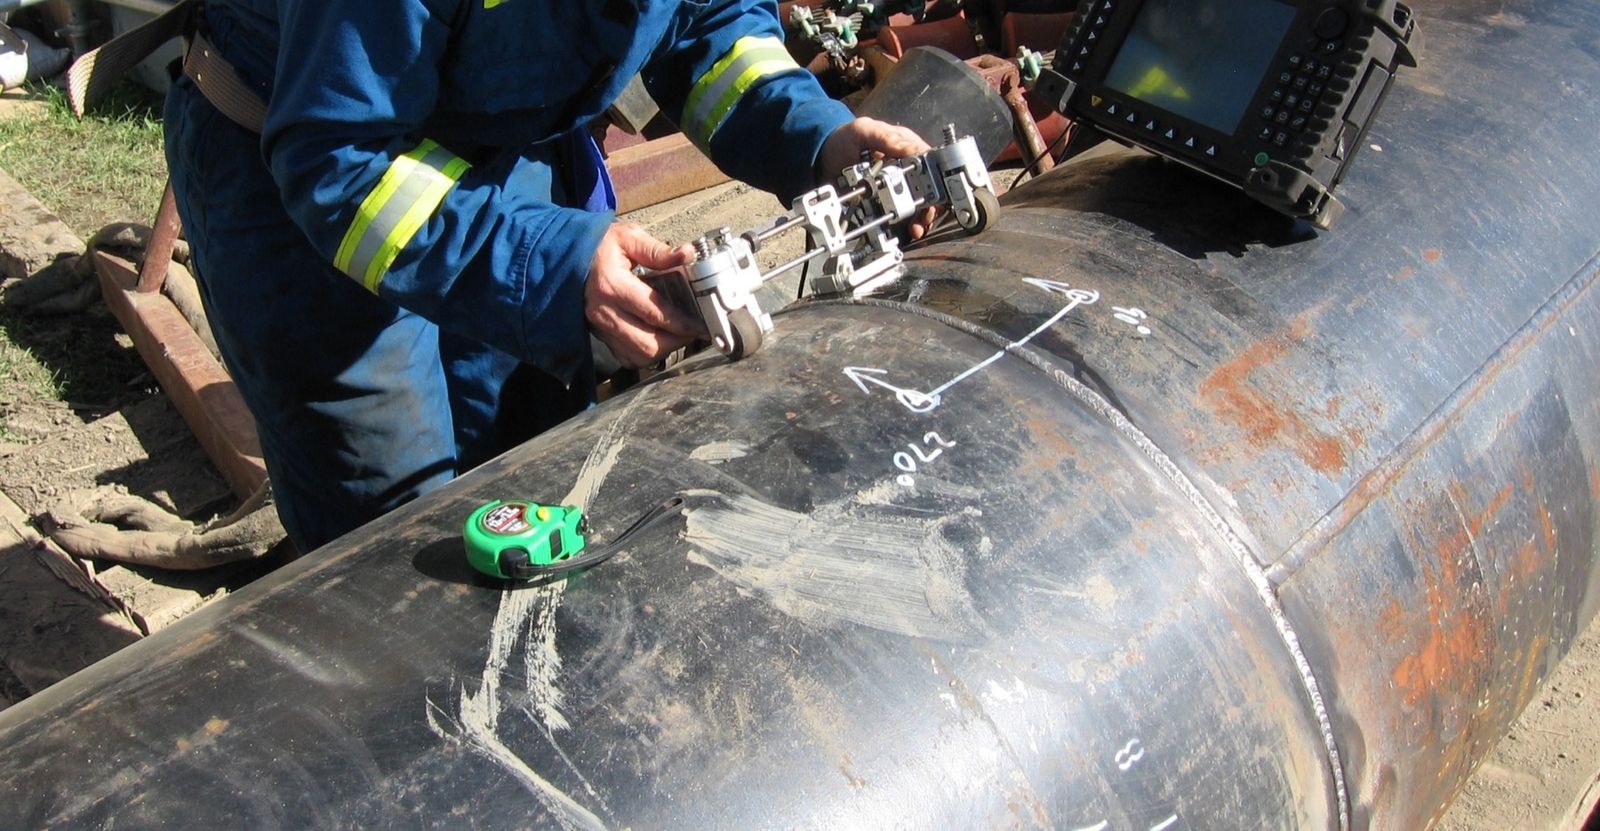
Le domande di questa pagina sono quelle che tecnici, responsabili qualità e uffici acquisti scrivono più spesso sui motori di ricerca quando incontrano i controlli non distruttivi in un capitolato, in un audit o davanti a un difetto da spiegare.
Il quadro completo di metodi e strumenti è nella pagina sui controlli non distruttivi. Se la tua domanda non compare, scrivila nel modulo in fondo e ti rispondiamo entro 24 ore.
Che cosa sono e quando si fanno
Cosa si intende per controlli non distruttivi?
Si intendono i metodi che esaminano materiali, componenti e saldature senza danneggiarli, per trovare difetti, misurare spessori o verificare la composizione. Il pezzo controllato resta utilizzabile, mentre le prove distruttive rompono un provino per misurarne resistenza o tenacità. La sigla italiana è CND, quella inglese NDT, e si incontrano anche PND, NDE e NDI. Metodi e strumenti sono riassunti nella pagina sui controlli non distruttivi.
Quali sono i controlli non distruttivi?
I metodi principali sono l'esame visivo diretto e remoto (VT e RVI), i liquidi penetranti (PT), la magnetoscopia (MT), le correnti indotte (ET), gli ultrasuoni (UT), la radiografia (RT) e la tomografia computerizzata (CT). Nella verifica dei materiali si aggiunge il PMI con analizzatore XRF. Ogni metodo ha norme proprie e personale certificato secondo ISO 9712. Come si sceglie fra loro è spiegato nella pagina sui metodi di controllo non distruttivo.
A cosa servono i controlli non distruttivi?
Servono a garantire qualità e sicurezza senza distruggere il pezzo. In produzione permettono di accettare saldature, getti e forgiati e, all'ingresso dei materiali, di verificarne la lega. In esercizio misurano corrosione e cricche, così puoi decidere riparazioni, fermate o estensione di vita degli impianti. Trovando il difetto prima che il pezzo prosegua nel ciclo riducono scarti e rilavorazioni. Le applicazioni per settore sono nella pagina sui controlli non distruttivi.
Quando si fanno i controlli non distruttivi?
Si fanno nei momenti fissati dal codice di prodotto, dal capitolato o dal piano di manutenzione. In fabbricazione si controlla dopo la saldatura e, dove previsto, dopo il trattamento termico, a volte rispettando un'attesa minima perché le eventuali cricche a freddo abbiano il tempo di formarsi. In accettazione si controllano i materiali in arrivo, in esercizio si lavora a intervalli programmati o dopo un evento anomalo. La pianificazione sulle saldature è descritta nell'articolo su come organizzare la radiografia delle saldature.
Chi ha inventato i controlli non distruttivi e quando sono nati?
Un inventore unico non c'è, perché i metodi sono nati in tempi diversi. La radiografia industriale discende dalla scoperta dei raggi X del 1895, premiata con il primo Nobel per la fisica nel 1901. Nel 1941 a Boston un gruppo di radiografi industriali fondò l'associazione che sarebbe diventata la ASNT, e nelle pubblicazioni di quegli anni compaiono già radiografia X e gamma, magnetoscopia, liquidi penetranti e spessimetria a ultrasuoni. I metodi attuali sono descritti nella guida ai controlli non distruttivi.
Cosa sono i controlli non distruttivi in situ?
Sono i controlli eseguiti sul posto, su impianti, strutture e componenti già montati, invece che in laboratorio o in reparto. In industria si fanno con strumenti portatili, come spessimetri e phased array a ultrasuoni, magnetoscopia, liquidi penetranti, videoendoscopi, analizzatori XRF e, con le cautele di radioprotezione, radiografia. In edilizia la stessa espressione indica le prove sul calcestruzzo, un campo diverso. Gli strumenti portatili a ultrasuoni sono nella pagina sui controlli a ultrasuoni.
I metodi volumetrici: ultrasuoni, radiografia, tomografia
Quali sono i controlli non distruttivi volumetrici?
Sono quelli che esplorano tutto lo spessore del pezzo e trovano anche i difetti interni, cioè ultrasuoni e radiografia, a cui si aggiunge la tomografia computerizzata. La ISO 17635 li distingue dai metodi superficiali, come visivo, liquidi penetranti, magnetoscopia e correnti indotte, e orienta la scelta in base a materiale, spessore e livello di qualità. Sulle saldature un volumetrico affianca di solito un controllo superficiale. Il confronto è nell'articolo su radiografia o ultrasuoni.
Quali sono i controlli non distruttivi con gli ultrasuoni?
Il più diffuso è l'UT convenzionale a impulso-eco, con sonde a fascio diritto o angolato. Accanto ci sono la misura di spessore con spessimetro, la mappatura della corrosione, il phased array (PAUT), con sonde multielemento e immagini registrabili, e il TOFD, che misura l'altezza dei difetti sfruttando la diffrazione. Il principio comune è un impulso sonoro che si riflette su pareti e discontinuità. Strumenti e configurazioni sono nella pagina sui controlli a ultrasuoni PAUT e TOFD.
Cosa sono i controlli non distruttivi con radiografia e gammagrafia?
Sono controlli che attraversano il pezzo con radiazioni ionizzanti e registrano l'immagine su pellicola o su rivelatore digitale. Nella radiografia la sorgente è un tubo a raggi X, che emette solo quando è alimentato. Nella gammagrafia è un radionuclide come iridio-192, selenio-75 o cobalto-60, compatto e senza alimentazione ma sempre attivo, adatto ai cantieri, con il cobalto-60 per gli spessori più elevati. Entrambe ricadono nel D.Lgs. 101/2020. Le configurazioni sono nella pagina sulla radiografia industriale.
Cos'è la tomografia industriale?
È la tecnica che acquisisce centinaia o migliaia di proiezioni radiografiche del pezzo mentre ruota e le ricostruisce in un volume 3D. Mostra porosità, inclusioni e cricche con la loro posizione in profondità, controlla assiemi già montati e misura quote interne che un tastatore non raggiunge. I principi sono nella serie ISO 15708. Una scansione dura da pochi minuti a qualche ora, per cui spesso si riserva ai campioni e ai pezzi dubbi. Sistemi e servizio sono nella pagina sulla tomografia industriale CT.
I metodi superficiali, visivi e l'analisi dei materiali
Come funzionano i controlli non distruttivi con liquidi penetranti?
Un liquido colorato o fluorescente entra per capillarità nelle discontinuità aperte in superficie, si toglie l'eccesso e un rivelatore bianco richiama il liquido rimasto, formando un'indicazione visibile. Secondo la UNI EN ISO 3452-1 il tempo di penetrazione va di norma da 5 a 60 minuti. I penetranti fluorescenti si osservano con luce UV-A, la cosiddetta lampada di Wood, e sono più sensibili. Procedura e kit sono nell'articolo sui liquidi penetranti per saldature.
Quali sono i controlli non distruttivi magnetici?
Il principale è la magnetoscopia (MT), che magnetizza il pezzo e lo cosparge di particelle ferromagnetiche, colorate o fluorescenti, che si accumulano dove una cricca disperde il campo. Trova discontinuità affioranti e appena sotto la superficie, ma solo su materiali ferromagnetici, quindi non su inox austenitici, alluminio e titanio. Nello stesso gruppo rientrano le tecniche a dispersione di flusso usate su tubi e serbatoi. Norme e strumenti sono nell'articolo sulla magnetoscopia delle saldature.
Che cos'è l'esame visivo per i controlli non distruttivi?
È il primo controllo e il più diffuso, eseguito a occhio nudo con lenti, specchi, calibri e luce adeguata, oppure a distanza con boroscopi e videoendoscopi (RVI). Sulle saldature si esegue di norma su tutti i giunti, prima degli altri metodi, secondo la ISO 17637, mentre la EN 13018 ne fissa i principi generali. Trova difetti di forma, cricche affioranti, corrosione e danni meccanici. Gli strumenti per l'ispezione remota sono nella pagina su boroscopi ed endoscopi industriali.
Qual è la differenza tra un boroscopio e un endoscopio?
In senso stretto il boroscopio è l'endoscopio rigido, con lenti lungo un tubo diritto, adatto solo ad accessi rettilinei. Endoscopio è la famiglia più ampia, che comprende fibroscopi e videoendoscopi, detti anche videoscopi, con telecamera in punta, articolazione e, su alcuni modelli, misura dei difetti. Nell'uso corrente boroscopio indica anche le versioni flessibili, quindi in una richiesta d'offerta conta descrivere l'accesso. Diametri e criteri sono nell'articolo su come scegliere un videoendoscopio industriale.
Quali sono i controlli non distruttivi a correnti indotte?
Le correnti indotte (ET) usano una sonda percorsa da corrente alternata che genera correnti parassite nei materiali conduttivi. Una cricca o un assottigliamento ne cambia il percorso, e lo strumento lo registra. Si usano per cricche superficiali, tubi di scambiatori, misure di conducibilità e spessore dei rivestimenti, con principi nella ISO 15549 e applicazione alle saldature nella ISO 17643. Il confronto con gli altri metodi è nella nostra panoramica sui metodi.
Cosa sono i controlli non distruttivi PMI?
PMI significa positive material identification ed è la verifica non distruttiva che un componente sia della lega specificata. Si esegue di solito con un analizzatore XRF portatile, che riconosce inox, basso legati, leghe di nichel, rame e titanio in pochi secondi, oppure con LIBS e spettrometria a scintilla quando serve il carbonio. La API RP 578 ne descrive il programma negli impianti. Strumenti e applicazioni sono nella pagina sull'analizzatore XRF portatile, e le domande sull'XRF hanno una pagina dedicata.
Devi scegliere un metodo o uno strumento CND?
Indicaci materiale, pezzo o giunto, spessori, norma e volumi. Ti supportiamo nella scelta della strumentazione per ultrasuoni, radiografia, tomografia, ispezione visiva remota e analisi XRF, oppure nel confronto con un servizio esterno. Risposta in 24 ore.
Scrivici via email Scrivici su WhatsAppControlli non distruttivi sulle saldature
Quali sono i controlli non distruttivi che normalmente si eseguono sulle saldature?
Di norma l'esame visivo su tutti i giunti secondo ISO 17637, un controllo superficiale con liquidi penetranti o magnetoscopia e un controllo volumetrico con radiografia o ultrasuoni sulla percentuale prevista. La ISO 17635:2025 orienta la scelta in base a materiale, spessore e livello di qualità ISO 5817, mentre le percentuali arrivano dal codice di prodotto, da norme come la EN 1090-2 o dal contratto. L'organizzazione pratica è nell'articolo su come organizzare il controllo radiografico delle saldature.
Quali sono i controlli non distruttivi con ultrasuoni per le saldature?
Sono l'UT manuale secondo ISO 17640, il phased array automatizzato secondo ISO 13588 e il TOFD secondo ISO 10863, con livelli di accettazione nella ISO 11666 e nelle norme dedicate. Gli ultrasuoni trovano meglio i difetti planari, come cricche e mancanze di fusione, e ne misurano l'altezza, mentre la radiografia rende meglio sui difetti volumetrici e sulle pareti sottili. Per l'UT manuale il campo parte da 8 mm di spessore. Le tecniche sono spiegate nella guida al phased array.
Quali sono le principali norme di riferimento per i controlli non distruttivi sulle saldature in Europa?
Si parte dalla ISO 17635:2025, che fissa le regole generali e collega i livelli di qualità ISO 5817 a tecniche e criteri di accettazione. Ogni metodo ha poi una norma di tecnica e una di accettazione. Per il visivo vale la ISO 17637, per la radiografia ISO 17636 e ISO 10675, per gli ultrasuoni ISO 17640 e ISO 11666, per i liquidi penetranti ISO 3452-1 e ISO 23277, per la magnetoscopia ISO 17638 e ISO 23278. Chi sceglie i livelli lo spiega l'articolo sui livelli di accettazione.
Norme, personale e certificazioni
Qual è la normativa che regola i controlli non distruttivi?
Una legge unica non esiste. Il personale si certifica secondo la UNI EN ISO 9712, ogni metodo ha le sue norme di tecnica e di accettazione e l'obbligo di eseguire i controlli arriva dal codice di prodotto o dal contratto, come la direttiva 2014/68/UE per le attrezzature a pressione o la EN 1090-2 per le strutture in acciaio. Per radiografia e gammagrafia vale anche il D.Lgs. 101/2020 sulla radioprotezione.
Chi fa i controlli non distruttivi?
Li esegue personale certificato per il singolo metodo, di solito secondo ISO 9712, interno o di una società di servizi CND. Il livello 1 esegue i controlli seguendo istruzioni scritte, il livello 2 imposta la tecnica, interpreta i risultati e firma il rapporto, il livello 3 approva procedure e tecniche. Per le attrezzature a pressione di categoria III e IV la direttiva 2014/68/UE chiede che questo personale sia approvato da un'organizzazione terza riconosciuta. Un esempio pratico è nell'articolo su come organizzare il controllo radiografico.
Cosa sono i controlli non distruttivi di terzo livello?
Con terzo livello si indica il grado più alto di certificazione del personale secondo ISO 9712, quindi una qualifica della persona più che un tipo di controllo. Il livello 3 approva procedure e istruzioni, sceglie metodi e tecniche, interpreta norme e codici e può seguire formazione ed esami dei livelli 1 e 2. Nelle aziende con controlli interni risponde tecnicamente del sistema CND, come dipendente o come consulente esterno. Il suo ruolo in radiografia emerge nell'articolo sui livelli di accettazione.
Costi, servizio esterno o strumentazione propria
Quanto costano i controlli non distruttivi?
Il costo cambia con metodo, numero e spessore dei pezzi, accesso, norma di riferimento e luogo di esecuzione, per cui un prezzo generico sarebbe fuorviante. Un servizio esterno si paga di solito a giornata, a giunto o a metro controllato, mentre la strumentazione propria è un investimento con costi fissi di personale certificato, taratura e, per la radiografia, radioprotezione. Partendo dai tuoi dati, DIPITECH prepara in 24 ore un preventivo per la strumentazione CND adatta.
Conviene acquistare la strumentazione CND o affidarsi a un servizio esterno?
Con controlli ogni settimana, pezzi in reparto e consegne che non tollerano attese conviene di solito lo strumento interno, che porta la valutazione in giornata. Con campagne saltuarie, lavori in cantiere o metodi che richiedono autorizzazioni e personale che non hai, il servizio esterno evita costi fissi. Spesso la soluzione migliore è mista. Per la tomografia, DIPITECH offre anche il servizio di analisi conto terzi, come spiega l'articolo su quando conviene acquistare un sistema CT.
Quali sono gli strumenti per i controlli non distruttivi?
Ogni metodo ha i suoi strumenti. Per gli ultrasuoni servono rilevatori di difetti, spessimetri e phased array con sonde e scanner, per la radiografia tubi radiogeni, generatori e rivelatori digitali, per la tomografia sistemi CT, anche su misura. L'ispezione remota usa boroscopi e videoendoscopi, la verifica dei materiali analizzatori XRF portatili. Per penetranti e magnetoscopia servono kit, gioghi magnetici (yoke) e lampade UV-A. DIPITECH ti supporta nella scelta partendo da metodo, norma e pezzo, come spiega la pagina sui controlli non distruttivi.
Cosa inviarci per una valutazione
Per indicarti metodo e strumento ci servono pochi dati:
- componente o giunto da controllare, con materiale, spessori e geometria;
- difetto da trovare o grandezza da misurare;
- norma, codice o capitolato di riferimento, con il livello richiesto;
- pezzi o giunti al mese e continuità dei volumi;
- luogo del controllo, in reparto, in cantiere o su impianto in esercizio;
- metodo e strumenti attuali o servizio esterno in uso.
Puoi inviarli via email a info@dipitech.com o su WhatsApp, allegando se li hai un disegno o una foto del pezzo e l'estratto del capitolato. In alternativa puoi usare il modulo contatti.
Con questi dati ti supportiamo nella scelta della strumentazione CND, fra ultrasuoni, radiografia, tomografia, videoendoscopi e analizzatori XRF, oppure nel capire se ti conviene un servizio esterno. Metodi e strumenti sono descritti nella pagina sui controlli non distruttivi.
Chiedi un preventivo
Lascia nome, email e qualche riga sul tuo caso, senza impegno. Ti rispondiamo entro 24 ore con le prime indicazioni tecniche e il preventivo.